

Tóm tắt nhanh:
Thời gian đóng rắn của nhựa epoxy bị ảnh hưởng mạnh mẽ bởi nhiệt độ, nhưng người mua không nên coi nhiệt độ là biến số duy nhất. Thời gian bảo dưỡng, thời gian làm việc, thời gian tạo gel, độ bền xử lý, khả năng đánh bóng và xử lý hoàn toàn mô tả các giai đoạn khác nhau của quá trình xử lý. Điều kiện ấm hơn thường đẩy nhanh tốc độ phản ứng epoxy và rút ngắn thời gian làm việc có thể sử dụng, trong khi điều kiện lạnh hơn phản ứng chậm hơn và có thể trì hoãn sự phát triển cường độ hoặc khiến các hệ thống tiêu chuẩn chưa được xử lý. Do đó, đối với các nhà máy sản xuất đá, loại epoxy tốt nhất không chỉ đơn giản là sản phẩm có thời gian xử lý nhanh nhất. Đây là công thức có thời gian làm việc, độ thẩm thấu, nhiệt độ ứng dụng, thời gian xử lý và khâu xử lý cuối cùng phù hợp với dây chuyền sản xuất thực tế. Nếu xưởng của bạn có nhiệt độ gần 10°C, hãy sử dụng hệ thống được thiết kế để xử lý ở nhiệt độ thấp. Nếu nhà máy thường xuyên vận hành ở nhiệt độ trên 28°C hoặc thậm chí 38–45°C, hãy sử dụng công thức dành riêng cho nhiệt độ được thiết kế để duy trì khả năng phản ứng có kiểm soát trong những điều kiện đó.
“Epoxy mất bao lâu để khô?” nghe có vẻ là một câu hỏi đơn giản. Trong một nhà máy sản xuất đá, hiếm khi có được câu trả lời thẳng thắn.
Bảng dữ liệu kỹ thuật có thể nêu 50 phút, 60 phút hoặc 80 phút. Tuy nhiên, người quản lý sản xuất có thể nhận thấy rằng cùng một loại nhựa trở nên dày hơn đáng kể sau 20 phút, tấm vẫn cảm thấy quá mềm để di chuyển sau thời gian đã nêu hoặc một sản phẩm hoạt động hoàn hảo vào mùa xuân trở nên khó kiểm soát trong mùa hè.
Lý do rất đơn giản: đóng rắn bằng epoxy là một phản ứng hóa học, không phải là bộ đếm thời gian được tích hợp sẵn trong thùng.
Nhiệt độ, hóa học làm cứng nhựa, kích thước lô, tỷ lệ pha trộn, độ dày màng, nhiệt độ đá, phương pháp ứng dụng và lượng nhiệt được giữ lại bởi nhựa hỗn hợp đều ảnh hưởng đến tốc độ hệ thống chuyển từ chất lỏng khả thi sang gel và cuối cùng là mạng cứng.
Do đó, đối với các nhà chế biến đá chuyên nghiệp, câu hỏi thực tế không chỉ là “Thời gian đóng rắn của nhựa epoxy là bao lâu?” Đó là:
Chúng ta có bao nhiêu thời gian làm việc có thể sử dụng được, khi nào thì tấm có thể chuyển sang quy trình tiếp theo một cách an toàn và liệu nhựa có đạt được các đặc tính cuối cùng cần thiết dưới nhiệt độ thực tế tại nhà máy của chúng ta không?
Dòng điện của Veropoxy dòng sản phẩm đá epoxy cho thấy tại sao sự khác biệt này lại quan trọng. Các công thức khác nhau được thiết kế cho lớp nền lưới mùa đông, lớp nền lưới nhiệt độ cao, sửa chữa đá cẩm thạch trong khí hậu ấm áp và xử lý đá cẩm thạch ở nhiệt độ cao tới 38–45°C. Do đó, các hệ thống A/B trông giống nhau có thể có các chiến lược xử lý rất khác nhau.
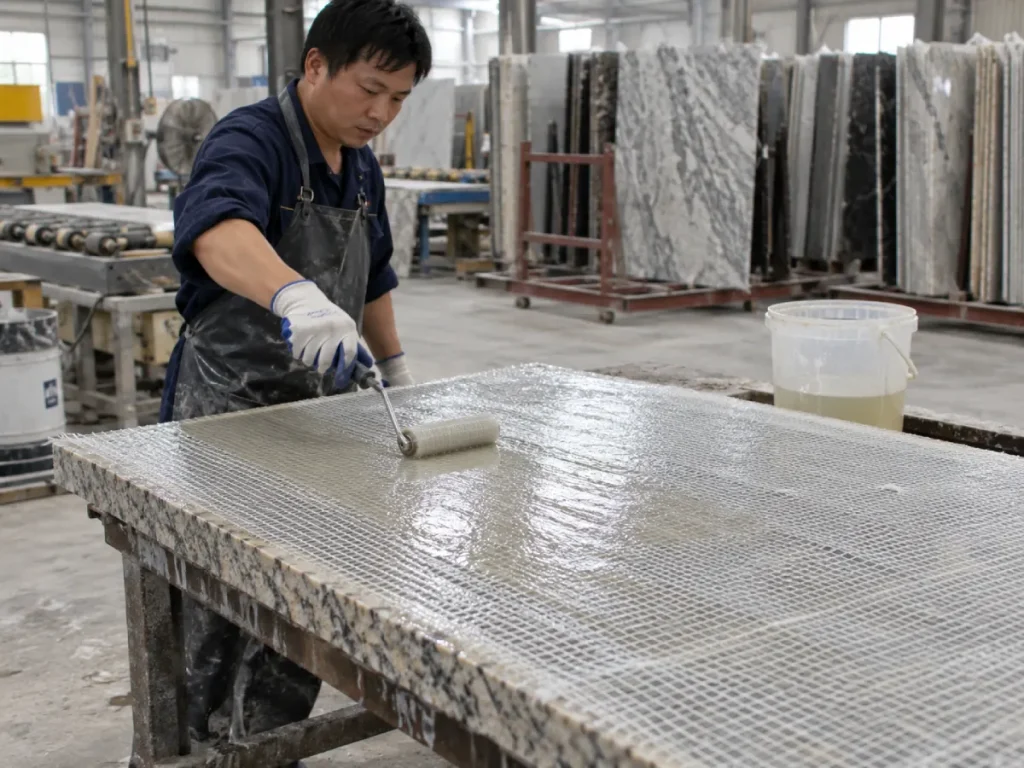
Thời gian bảo dưỡng nhựa Epoxy thực sự có ý nghĩa gì?
Một trong những nguyên nhân gây nhầm lẫn lớn nhất khi mua epoxy là một số thuật ngữ thời gian khác nhau thường được coi như thể chúng có cùng một ý nghĩa.
Họ không làm vậy.
cuộc sống nồi
Thời gian tồn tại mô tả khoảng thời gian xác định khối lượng nhựa hỗn hợp và chất làm cứng có thể sử dụng được trong thùng chứa trong các điều kiện xác định.
Điều này đặc biệt quan trọng vì khối lượng epoxy lớn hơn có thể giữ được nhiều nhiệt phản ứng hơn. Khi phản ứng tăng tốc, vật liệu nóng hơn nữa, điều này có thể làm tăng tốc độ phản ứng trở lại. Hành vi tỏa nhiệt này có nghĩa là epoxy nằm trong thùng trộn sâu có thể mất khả năng sử dụng nhanh hơn đáng kể so với cùng một vật liệu được trải trong một màng mỏng trên tấm đá.
Vì lý do này, thời hạn sử dụng đã công bố phải được đọc cùng với nhiệt độ thử nghiệm, khối lượng mẻ và hình dạng thùng chứa.
Thời gian làm việc hoặc thời gian mở cửa
Thời gian làm việc là khoảng thời gian thực tế có sẵn để trộn, trải, cạo, lăn, tẩm lưới, xuyên vết nứt, xử lý chân không, điều chỉnh hoặc lắp ráp.
Điều này thường có ích cho nhà máy sản xuất đá hơn là tuổi thọ của nồi.
Về mặt kỹ thuật, epoxy có thể vẫn ở dạng lỏng trong thùng trộn nhưng có thể đã tăng độ nhớt đến mức nó không còn xuyên qua các vết nứt bằng đá cẩm thạch hoặc đá granit mịn một cách hiệu quả.
Đối với quy trình chân không, khoảng thời gian làm việc liên quan kết thúc khi dòng nhựa trở nên quá chậm để truyền đáng tin cậy, không nhất thiết là khi vật liệu cuối cùng đã đông lại.
Thời gian gel
Thời gian gel mô tả sự chuyển đổi từ chất lỏng di động sang trạng thái gel hóa. Khi hệ thống đạt đến giai đoạn này, quá trình thâm nhập hoặc san lấp mặt bằng có ý nghĩa thường kết thúc.
Do đó, người xử lý đá không nên nhầm lẫn thời gian tạo gel với thời gian sử dụng sẵn có.
Xử lý chữa bệnh
Đây là điểm mà tại đó tấm được liên kết hoặc gia cố đã phát triển đủ tính toàn vẹn cho một bước xử lý xác định.
Tùy thuộc vào quy trình, điều đó có thể có nghĩa là di chuyển tấm sàn, tháo nó ra khỏi trạm hỗ trợ, đặt nó lên xe đẩy hoặc chuyển nó sang một giai đoạn sản xuất khác.
Xử lý chữa bệnh chưa chắc đã chữa khỏi hoàn toàn.
Đánh bóng hoặc sẵn sàng gia công
Cây đá thường quan tâm đến giai đoạn này hơn là định nghĩa “chữa bệnh” trong phòng thí nghiệm.
Nếu epoxy quá mềm khi bắt đầu mài, hành động mài mòn có thể kéo vật liệu ra khỏi các vết nứt đã được sửa chữa, làm nhòe nhựa, làm lộ các lỗ kim hoặc tạo ra lớp sơn bóng không đều xung quanh các khu vực được xử lý.
Do đó, câu hỏi hữu ích trong sản xuất là: khi nào tấm có thể được hiệu chuẩn, mài, đánh bóng, cắt hoặc vận chuyển một cách an toàn mà không làm hỏng việc sửa chữa?
Chữa khỏi hoàn toàn
Bảo dưỡng hoàn toàn đề cập đến giai đoạn khi hệ thống nhựa đã phát triển đủ các đặc tính cuối cùng như mong muốn.
Tùy thuộc vào công thức, thời gian cần thiết để đạt được hiệu suất cơ học, hóa học, nhiệt hoặc kích thước cuối cùng có thể dài hơn đáng kể so với thời gian xử lý ban đầu được ghi trên tờ sản phẩm.
Người mua nhận được: Đừng bao giờ chỉ hỏi nhà cung cấp về “thời gian xử lý”. Hãy hỏi con số đó thực sự đại diện cho điều gì: thời gian tạo gel, thời gian xử lý, mức độ sẵn sàng đánh bóng hoặc xử lý hoàn toàn.
Tại sao nhiệt độ thay đổi Thời gian bảo dưỡng Epoxy
Quá trình đóng rắn bằng epoxy thường liên quan đến phản ứng giữa nhựa và chất làm cứng. Khi nhiệt độ tăng trong phạm vi chấp nhận được của công thức, chuyển động phân tử và tốc độ phản ứng thường tăng. Do đó, nhựa tiến triển qua các giai đoạn lỏng, gel và rắn nhanh hơn.
Khi nhiệt độ giảm, điều ngược lại thường xảy ra. Phản ứng chậm lại, độ nhớt tăng lên, sự lan rộng trở nên khó khăn hơn và hệ thống có thể cần nhiều thời gian hơn để phát triển đủ cường độ.
Đây là lý do tại sao cùng một công thức tiêu chuẩn có thể hoạt động ở mức chấp nhận được trong xưởng ở 25°C nhưng lại trở nên chậm ở mức 10°C.
Điều kiện ấm hơn thường rút ngắn thời gian làm việc
Nhiệt độ cao hơn có thể hữu ích khi dây chuyền sản xuất cần quay vòng nhanh hơn, nhưng nó cũng tạo ra rủi ro.
Người vận hành có ít thời gian hơn để trộn và phân phối nhựa. Sự thâm nhập chân không có thể bị gián đoạn quá sớm. Các đội lót lưới có thể gặp khó khăn trong việc duy trì độ ẩm đồng đều trên các tấm lớn. Nhựa còn lại trong xô có thể nóng lên nhanh chóng.
Ví dụ, hướng dẫn kỹ thuật của WEST SYSTEM lưu ý rằng nhiệt độ có ảnh hưởng mạnh mẽ đến tuổi thọ của nồi và đưa ra một ví dụ gần đúng trong đó mức tăng 10°C có thể cắt giảm khoảng một nửa tuổi thọ của nồi đối với hệ thống của nó.
Điều đó hữu ích như một lời nhắc nhở về mức độ nhạy cảm của hóa học epoxy, nhưng nó không nên được coi là một công thức chung cho mọi loại epoxy công nghiệp. Mỗi sự kết hợp chất làm cứng nhựa có cấu hình phản ứng riêng.
Điều kiện lạnh có thể gây ra nhiều vấn đề hơn là sản xuất chậm
Thời tiết lạnh không chỉ đơn thuần là bất tiện.
Nếu hệ thống đã chọn không được thiết kế để xử lý ở nhiệt độ thấp thì hậu quả thực tế có thể bao gồm:
- thời gian chờ đợi rất lâu trước khi xử lý tấm;
- năng suất lót lưới kém;
- độ nhớt của nhựa chưa được xử lý cao hơn;
- giảm sự thâm nhập vào các vết nứt vi mô;
- bề mặt mềm hoặc dính;
- chậm phát triển sức mạnh;
- sẵn sàng đánh bóng không thể đoán trước; và
- sự khác biệt lớn hơn giữa ca sáng, ca chiều và ca đêm.
Đây là lý do tại sao công thức dành riêng cho mùa đông có thể hiệu quả hơn việc chỉ chờ đợi lâu hơn để có được loại nhựa tiêu chuẩn dành cho mùa hè.
Thời gian sử dụng, thời gian làm việc và thời gian chữa bệnh: Tại sao người mua nên tách chúng ra
| kỳ hạn | Nó mô tả những gì | Tại sao nó quan trọng trong chế biến đá | Sai lầm phổ biến của người mua |
|---|---|---|---|
| Cuộc sống nồi | Tuổi thọ sử dụng của khối lượng hỗn hợp xác định trong thùng chứa | Giúp ước tính tốc độ tiêu thụ một mẻ hỗn hợp | Giả sử thời gian sử dụng bằng toàn bộ cửa sổ ứng dụng |
| Thời gian làm việc/mở cửa | Giai đoạn mà epoxy vẫn có thể được áp dụng hiệu quả | Quan trọng đối với việc lan rộng, thâm nhập, làm ướt lưới và truyền | Tiếp tục ứng dụng sau khi dòng chảy đã xuống cấp |
| Thời gian gel | Chuyển sang dạng gel không chảy | Đánh dấu sự kết thúc của sự thâm nhập hoặc san lấp mặt bằng có ý nghĩa | Xử lý thời gian gel là thời điểm tấm đã sẵn sàng để đánh bóng |
| Xử lý chữa bệnh | Giai đoạn khi bộ phận có thể chịu đựng được một bước xử lý xác định | Xác định khi nào tấm có thể di chuyển sang xe đẩy hoặc trạm tiếp theo | Giả sử sức mạnh xử lý có nghĩa là sức mạnh cuối cùng |
| Sẵn sàng đánh bóng | Giai đoạn khi nhựa đóng rắn có thể chịu được mài hoặc đánh bóng | Quan trọng đối với chất lượng sửa chữa và tính đồng nhất của bề mặt | Đánh bóng quá sớm vì bề mặt có cảm giác khô |
| Chữa bệnh hoàn toàn | Phát triển hướng tới các thuộc tính cuối cùng dự định | Liên quan đến hiệu suất liên kết và dịch vụ lâu dài | Giả sử “thời gian chữa bệnh” ngắn có nghĩa là tất cả các thuộc tính đã được phát triển đầy đủ |
Một TDS chuyên nghiệp lý tưởng nhất nên làm rõ những khác biệt này. Nếu không, nhóm mua hàng nên hỏi nhà cung cấp trước khi tiến hành thử nghiệm ở quy mô sản xuất.
Nhiệt độ ảnh hưởng đến Epoxy trên dây chuyền sản xuất đá thật như thế nào
Độ nhớt của nhựa thay đổi trước khi quá trình đóng rắn bắt đầu
Nhựa lạnh thường dày hơn. Điều này có thể làm giảm khả năng làm ướt các sợi lưới, đi vào các vết nứt nhỏ, trải rộng trên một tấm lớn hoặc chảy qua hệ thống hỗ trợ chân không.
Nhựa ấm hơn thường chảy dễ dàng hơn, nhưng tốc độ phản ứng nhanh hơn có thể làm giảm thời gian tận dụng dòng chảy được cải thiện đó.
Điều này tạo ra một sự đánh đổi quan trọng:
Xưởng có nhiệt độ cao có thể mang lại dòng chảy ban đầu tuyệt vời nhưng thời gian làm việc quá ít. Cửa hàng lạnh có thể cung cấp thời gian làm việc lý thuyết dài trong khi nhựa về mặt vật lý quá dày để có thể thâm nhập hiệu quả.
Mối liên hệ giữa nhiệt độ và độ nhớt này là lý do tại sao trước đó Nội dung kiến thức kỹ thuật Veropoxy nên được xem xét cùng với các yêu cầu xử lý dành riêng cho ứng dụng hơn là các chủ đề riêng biệt.
Nhiệt độ đá cũng quan trọng
Nhiệt độ không khí trong nhà máy không phải là nhiệt độ duy nhất quan trọng.
Các phiến đá có thể vẫn lạnh hơn hoặc ấm hơn đáng kể so với không khí xung quanh, đặc biệt là khi chúng vừa mới được bảo quản ngoài trời, dây chuyền sấy nóng, ánh nắng trực tiếp hoặc kho lạnh.
Việc bôi epoxy lên tấm nguội có thể làm tăng độ nhớt cục bộ và phản ứng chậm gần bề mặt tiếp xúc. Áp dụng nó trên một tấm rất ấm có thể giảm thời gian làm việc một cách bất ngờ.
Để có kết quả nhất quán, hãy ghi lại cả nhiệt độ xưởng và nhiệt độ bề mặt đá trong quá trình thử nghiệm.
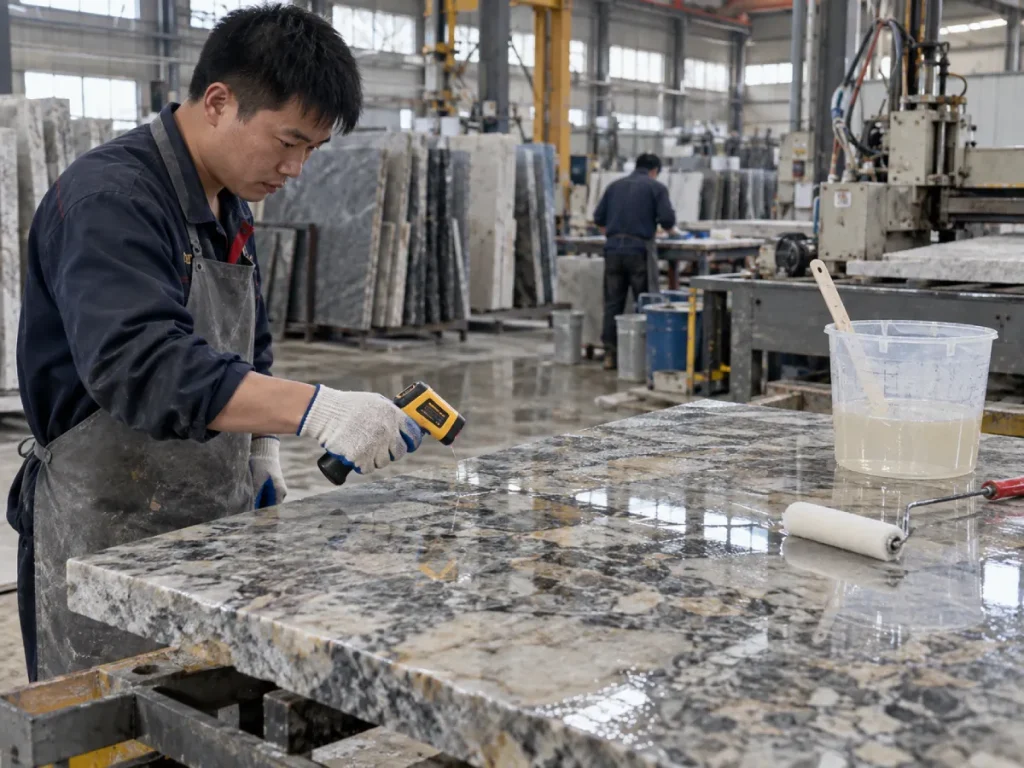
Kích thước lô thay đổi cân bằng nhiệt
Epoxy đóng rắn là tỏa nhiệt. Một lượng lớn đặt trong một thùng chứa sâu có xu hướng giữ nhiệt nhiều hơn một lớp mỏng trải trên phiến đá.
Điều này có nghĩa là một mẻ trộn 5 kg có thể không giống như một mẫu phòng thử nghiệm 200 g.
Nếu một nhà máy tăng quy mô lô mà không điều chỉnh quy trình làm việc, thì epoxy có thể bắt đầu phản ứng nhanh hơn đáng kể trước khi người vận hành hoàn thành việc áp dụng nó.
Xưởng lạnh, vừa phải và nóng cần các chiến lược bảo dưỡng khác nhau
Không có bảng nhiệt độ duy nhất áp dụng cho mọi công thức epoxy. Cách tiếp cận hữu ích là chọn một hệ thống được thiết kế và thử nghiệm đặc biệt phù hợp với điều kiện sản xuất của nhà máy.
| Điều kiện sản xuất | Rủi ro chính | Chiến lược xây dựng ưa thích | Kiểm tra sản xuất |
|---|---|---|---|
| Xưởng lạnh khoảng 10°C | Phản ứng chậm, độ nhớt cao, xử lý chậm | Sử dụng công thức được thiết kế để xử lý ở nhiệt độ thấp | Xác minh độ bám dính của lưới và thời gian xử lý ở nhiệt độ mùa đông thực tế |
| Hội thảo vừa phải | Sự thay đổi giữa các ca hoặc nhiệt độ tấm | Sử dụng một hệ thống có cửa sổ làm việc thực tế và hồ sơ xử lý ổn định | Theo dõi nhiệt độ nhựa, tấm và môi trường xung quanh |
| Nhà xưởng ấm áp khoảng 28–38°C | Thời gian làm việc ngắn hơn và phản ứng nhanh hơn | Sử dụng công thức dành cho khí hậu ấm áp với khả năng phản ứng được kiểm soát | Xác nhận sự sẵn sàng thâm nhập và đánh bóng trước khi phê duyệt dây chuyền |
| Xử lý rất nóng khoảng 38–45°C | Tăng độ nhớt sớm và thời gian ứng dụng ngắn | Sử dụng hóa chất nhựa và chất làm cứng ở nhiệt độ cao | Đo thời gian từ khi trộn đến khi kết thúc dòng hữu ích |
| Dây chuyền làm nóng hoặc sấy khô | Nhiệt độ tăng nhanh và phản ứng không đồng đều | Sử dụng hệ thống dành cho bảo dưỡng đường dây ở nhiệt độ cao | Xác thực tốc độ đường truyền, nhiệt độ tấm và thời gian truyền |
Ví dụ thực tế về Veropoxy: Tại sao độ nhớt tương tự không có nghĩa là hành vi chữa bệnh tương tự
Dòng sản phẩm hiện tại của Veropoxy cung cấp một ví dụ hữu ích về lý do tại sao người mua nên đánh giá độ nhớt, thời gian lưu hóa và nhiệt độ cùng nhau.
Một số sản phẩm công bố độ nhớt khoảng 400–600 CPS và tỷ lệ nhựa-chất làm cứng là 100:25, tuy nhiên điều kiện nhiệt độ được khuyến nghị và cấu hình xử lý của chúng khác nhau.
| Hệ thống | Nhiệt độ công bố | Thời gian chữa bệnh đã xuất bản | Độ nhớt được công bố | Ứng dụng chính |
|---|---|---|---|---|
| 4090 / WBA25Q | Khoảng 10°C | Khoảng 50 phút | 400–600 CPS | Mặt sau bằng lưới đá nhiệt độ thấp |
| 4090/BCO25Q-14 | 28°C+ / điều kiện đường dây nóng | Khoảng 60 phút | 400–600 CPS | Mặt sau bằng lưới đá nhiệt độ cao |
| 5099/B25Q-KG | 28–38°C | Khoảng 80 phút | 400–600 CPS | Sửa chữa và tăng cường màu sắc đá cẩm thạch |
| 5089/BCO25Q | 38–45°C | Khoảng 80 phút | 400–600 CPS | Gia công đá cẩm thạch màu có độ xuyên thấu cao |
Những giá trị này không nên được đọc dưới dạng xếp hạng đối đầu vì các sản phẩm được thiết kế cho các ứng dụng đá và môi trường bảo dưỡng khác nhau.
Vấn đề quan trọng hơn: ngay cả khi độ nhớt và tỷ lệ pha trộn có vẻ giống nhau, gói chất làm cứng và công thức hoàn chỉnh có thể được thiết kế cho các nhiệt độ sản xuất rất khác nhau.
Đối với các hoạt động lót lưới nguội, Veropoxy cung cấp một Epoxy nhiệt độ thấp để lót lưới đá được xây dựng ở điều kiện khoảng 10°C.
Đối với các nhà máy hoạt động trong môi trường xưởng có nhiệt độ ấm hơn hoặc trong môi trường dây chuyền sấy khô, Epoxy không mùi nhiệt độ cao để lót lưới đá sử dụng khả năng phản ứng ở nhiệt độ cao được kiểm soát trong điều kiện 28°C+.
Để sửa chữa đá cẩm thạch có khí hậu ấm áp, Nhựa Epoxy để sửa chữa & tăng cường màu sắc cho đá cẩm thạch được định vị để xử lý khoảng 28–38°C, trong khi Epoxy có độ xuyên thấu cao cho tấm đá cẩm thạch được thiết kế cho đá cẩm thạch màu ở nhiệt độ khoảng 38–45°C.
Thời gian bảo dưỡng thay đổi hiệu quả sản xuất đá như thế nào
Chữa bệnh nhanh nghe có vẻ hấp dẫn vì nó có thể rút ngắn thời gian chu kỳ. Nhưng công thức nhanh nhất không hẳn là công thức hiệu quả nhất.
Quá chậm tạo ra tắc nghẽn
Nếu các tấm phải để trên giá hoặc xe đẩy nhiều giờ hơn dự định, thì nhà máy cần nhiều không gian lưu trữ hơn, nhiều hàng tồn kho trong quá trình sản xuất hơn và nhiều khoảng đệm lập kế hoạch sản xuất hơn.
Đối với lớp nền dạng lưới, quá trình xử lý chậm có thể trì hoãn việc xoay tấm, xếp chồng, vận chuyển hoặc đưa vào hoạt động tiếp theo.
Để sửa chữa trước khi đánh bóng, dây chuyền đánh bóng có thể không hoạt động hoặc cần thêm tấm đệm.
Quá nhanh tạo ra vấn đề về chất lượng
Phản ứng rất nhanh có thể làm giảm thời gian ứng dụng có thể sử dụng trước khi người vận hành phân phối xong vật liệu.
Hậu quả có thể xảy ra bao gồm:
- độ che phủ nhựa không đồng đều;
- làm ướt lưới không đầy đủ;
- thâm nhập vết nứt nông;
- ranh giới ứng dụng có thể nhìn thấy;
- chất thải cao hơn từ việc tạo keo epoxy trong thùng chứa;
- trộn thường xuyên hơn các lô khẩn cấp nhỏ; và
- chất lượng không nhất quán giữa phần đầu tiên và phần cuối cùng của tấm.
Mục tiêu chính xác là đồng bộ hóa quy trình
Hồ sơ xử lý lý tưởng cho phép có đủ thời gian để hoàn thành ứng dụng đúng cách và sau đó phát triển sức mạnh xử lý đủ nhanh để duy trì giai đoạn sản xuất tiếp theo.
Điều đó có nghĩa là nhà máy phải kết hợp động học của epoxy với:
- kích thước tấm;
- số lượng người vận hành;
- ứng dụng thủ công và tự động;
- tốc độ băng tải;
- thời gian chu kỳ chân không;
- thời gian ứng dụng lưới;
- dung lượng đệm;
- lịch đánh bóng; và
- sự thay đổi nhiệt độ theo mùa.
Thời gian bảo dưỡng ảnh hưởng đến lớp nền lưới như thế nào
Lớp nền dạng lưới đặc biệt nhạy cảm với sự cân bằng giữa dòng chảy và quá trình lưu hóa.
Nhựa cần có đủ thời gian mở để làm ướt lưới gia cố và tiếp xúc đồng đều với bề mặt đá. Nếu nó phản ứng quá nhanh, có thể vẫn còn những vùng khô hoặc việc ngâm tẩm sợi không hoàn toàn. Nếu nó phản ứng quá chậm, các tấm sẽ chiếm giữ trạm nền lâu hơn và có thể không sẵn sàng để vận chuyển khi dự kiến.
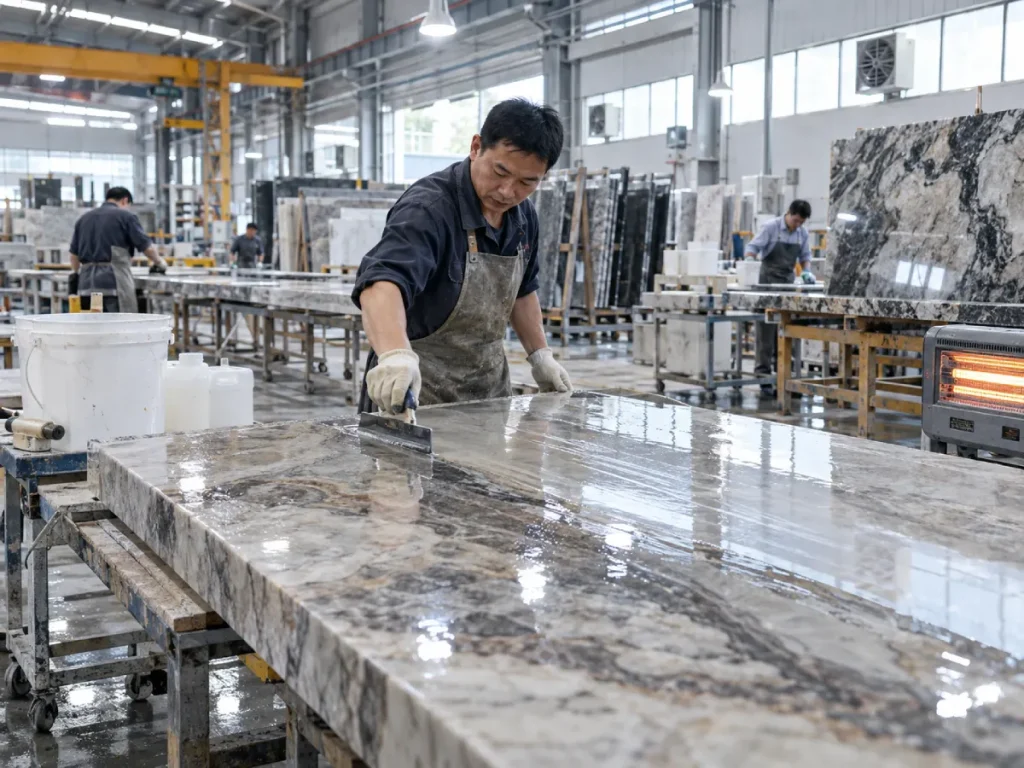
Lớp nền lưới mùa đông
Trong một xưởng lạnh, việc sử dụng một công thức tiêu chuẩn có thể dẫn đến một phương pháp chữa bệnh dường như vô tận.
Người vận hành đôi khi phản ứng bằng cách tăng lượng chất làm cứng, sử dụng nhiệt bên ngoài không kiểm soát được hoặc di chuyển tấm quá sớm. Những phím tắt này có thể tạo ra nhiều biến đổi hơn mức chúng có thể giải quyết.
Một giải pháp tốt hơn là sử dụng hóa chất được phát triển cho phạm vi nhiệt độ thực tế. Lớp mùa đông của Veropoxy Hệ thống lót lưới 4090/WBA25Q được định vị đặc biệt để bảo dưỡng ở nhiệt độ khoảng 10°C.
Mặt sau bằng lưới chịu nhiệt và mùa hè
Ở nhiệt độ cao, thử thách sẽ đảo ngược.
Lúc đầu nhựa có thể chảy dễ dàng nhưng bắt đầu phản ứng nhanh hơn mong đợi của người vận hành. Các lô hỗn hợp lớn có thể trở nên đặc biệt rắc rối vì nhiệt tỏa ra trong thùng chứa.
Đối với những điều kiện này, công thức ở nhiệt độ cao được kiểm soát như Veropoxy's Hệ thống 4090/BCO25Q-14 được thiết kế xung quanh môi trường dây chuyền sấy và sản xuất ở nhiệt độ cao.
Thời gian bảo dưỡng ảnh hưởng như thế nào đến việc sửa chữa và thâm nhập vết nứt đá cẩm thạch
Sửa chữa đá cẩm thạch đưa ra một yêu cầu khác. Nhựa thường cần chảy vào các vết nứt hoặc khuyết tật bề mặt trước khi phản ứng tiến triển quá xa.
Một hệ thống xử lý nhanh chóng nhưng mất khả năng thâm nhập giữa chừng trong ứng dụng có thể khiến các khiếm khuyết bên trong không được xử lý.
Trong quá trình xử lý đá cẩm thạch ở nhiệt độ cao, điều này trở nên đặc biệt quan trọng vì bản thân đá có thể đã ấm.
Sửa chữa đá cẩm thạch khí hậu ấm áp
của Veropoxy Hệ thống sửa chữa và tăng màu đá cẩm thạch 5099/B25Q-KG được công bố cho điều kiện khoảng 28–38°C với thông số kỹ thuật xử lý trong khoảng 80 phút.
Điểm quan trọng không phải là con số “80”. Đó là hệ thống được xây dựng dựa trên ứng dụng ở nhiệt độ ấm, trong đó nhựa vẫn cần đủ dòng chảy hữu ích để sửa chữa vết nứt và xử lý bề mặt.
Chế biến đá cẩm thạch rất nóng
Đối với đá cẩm thạch màu được xử lý ở nhiệt độ khoảng 38–45°C, Veropoxy's Hệ thống xuyên thấu cao 5089/BCO25Q được định vị để có hiệu suất ổn định trong điều kiện nóng hơn nhiều.
Điều đó minh họa một bài học quan trọng cho người mua: nhiệt độ xưởng cao không tự động có nghĩa là bạn phải chấp nhận thời gian làm việc cực ngắn. Một hệ thống nhiệt độ cao được thiết kế phù hợp có thể được thiết kế để kiểm soát phản ứng thay vì để nó diễn ra.
Thời gian bảo dưỡng ảnh hưởng đến việc truyền chân không như thế nào
Xử lý đá bằng chân không lại cần một sự cân bằng khác.
Nhựa phải duy trì khả năng di động đủ lâu để di chuyển qua các lỗ chân lông, vết nứt và các đường dẫn bên trong trong khi điều kiện chân không hút nó vào đá.
Nếu quá trình tạo gel bắt đầu quá sớm, độ sâu thâm nhập có thể trở nên không đồng đều. Khu vực gần nguồn nhựa nhất có thể nhận đủ vật liệu trong khi các khu vực ở xa hơn vẫn chưa được xử lý đầy đủ.
Đây là lý do tại sao khả năng lưu hóa phải được đánh giá cùng với độ nhớt và thời gian chu kỳ chân không.
của Veropoxy Giải pháp truyền chân không tập trung vào sự thâm nhập của nhựa vào các lỗ chân lông siêu nhỏ và các khiếm khuyết về cấu trúc, đồng thời công ty cũng cung cấp một giải pháp chuyên dụng Nhựa Epoxy có độ nhớt thấp để truyền chân không bằng đá.
Đối với ứng dụng này, việc chọn một loại nhựa chỉ vì nó “đóng rắn nhanh” có thể là một quyết định sai lầm.
Làm thế nào để kết hợp hành vi chữa bệnh bằng Epoxy với các điều kiện sản xuất khác nhau
| Nếu tình hình sản xuất của bạn là… | Ưu tiên… | Lý do |
|---|---|---|
| Xưởng khoảng 10°C | Công thức bảo dưỡng ở nhiệt độ thấp | Các hệ thống tiêu chuẩn có thể trở nên quá nhớt và phát triển độ bền quá chậm |
| Xưởng trên 28°C | Kiểm soát phản ứng ở nhiệt độ cao | Ngăn không cho cửa sổ làm việc hữu ích trở nên quá ngắn |
| Đá cẩm thạch ở 38–45°C | Hệ thống thâm nhập nhiệt độ cao | Duy trì dòng chảy hữu ích và xử lý có kiểm soát trong điều kiện xử lý đá nóng |
| Tấm lớn được áp dụng thủ công | Thời gian mở có thể sử dụng lâu hơn | Người vận hành cần có đủ thời gian để trải đều vật liệu trên toàn bộ tấm |
| Dòng liên tục tự động | Hồ sơ chữa bệnh lặp lại | Tính nhất quán của chu kỳ quan trọng hơn tốc độ tối đa |
| Truyền chân không | Độ nhớt thấp cộng với thời gian làm việc thích hợp | Nhựa phải duy trì tính di động trong suốt chu kỳ truyền |
| Nền lưới | Thời gian làm ướt cộng với khả năng xử lý có thể dự đoán được | Lưới phải được tẩm trước khi di chuyển tấm một cách an toàn |
| Sửa chữa ngay trước khi đánh bóng | Sẵn sàng đánh bóng đáng tin cậy | Việc mài sớm có thể làm lộ ra hoặc làm hỏng các vùng sửa chữa chưa được xử lý hoàn toàn |
Tại sao Epoxy đôi khi chữa quá nhanh
Xưởng nóng hơn điều kiện thử nghiệm
Một loại nhựa được phê duyệt trong quá trình thử nghiệm vào mùa xuân có thể hoạt động rất khác trong nhiệt độ cao điểm của mùa hè.
Nếu trình độ mua hàng không bao gồm thử nghiệm ở nhiệt độ cao thì dây chuyền sản xuất chỉ có thể phát hiện ra vấn đề sau khi nguyên liệu rời được chuyển đến.
Lô hỗn hợp quá lớn
Khối lượng lớn giữ nhiệt tỏa nhiệt và có thể tăng tốc nhanh chóng bên trong thùng trộn.
Thay vì trộn một lô quá khổ, việc sản xuất có thể cần nhiều lô nhỏ hơn được kiểm soát, tùy thuộc vào hướng dẫn của nhà cung cấp và yêu cầu của dây chuyền.
Nhựa vẫn còn trong một thùng chứa sâu quá lâu
Ngay cả khi tổng số lượng lô là hợp lý thì hình dạng của thùng chứa vẫn quan trọng. Xô hẹp sâu giữ nhiệt phản ứng khác với khay nông hoặc lớp phủ mỏng.
Đá nóng hơn không khí
Các tấm đến từ đường dây nóng, phơi nắng ngoài trời hoặc bảo quản ấm có thể rút ngắn thời gian làm việc cục bộ tại bề mặt tiếp xúc giữa đá và nhựa.
Tại sao Epoxy đôi khi chữa quá chậm
Chất nền và nhựa quá lạnh
Không khí xung quanh lạnh chỉ là một phần của vấn đề. Trống nhựa và phiến đá được bảo quản qua đêm trong môi trường lạnh có thể vẫn lạnh ngay cả khi xưởng đã ấm lên.
Công thức nằm ngoài phạm vi nhiệt độ khuyến nghị
Chất làm cứng tiêu chuẩn hoặc nhiệt độ cao có thể không cung cấp khả năng bảo dưỡng thực tế ở nhiệt độ mùa đông.
Tỷ lệ trộn không đúng
Việc bổ sung thêm chất làm cứng không phải là cách đáng tin cậy để làm cho quá trình xử lý epoxy nhanh hơn.
Hệ thống epoxy hai thành phần được xây dựng dựa trên tỷ lệ nhựa và chất làm cứng cụ thể. Việc di chuyển khỏi tỷ lệ đó có thể khiến các thành phần không phản ứng, độ cứng không đồng đều, độ bám dính bề mặt, độ giòn hoặc hiệu suất lâu dài kém.
Trộn không đầy đủ
Cân chính xác sẽ không giúp ích gì nếu hai thành phần không được trộn kỹ.
Vật liệu chưa trộn ở thành bên hoặc đáy thùng chứa có thể vẫn mềm ngay cả khi mẻ chính có vẻ đã xử lý chính xác.
Những lỗi thường gặp khi bảo dưỡng Epoxy trong nhà máy đá
Chỉ chọn epoxy với thời gian lưu hóa ngắn nhất
Chu kỳ ngắn hơn sẽ hấp dẫn cho đến khi nó làm giảm độ thẩm thấu, độ ẩm hoặc tính nhất quán của ứng dụng.
Hiệu quả sản xuất phải được đo lường dưới dạng số tấm có thể chấp nhận được trên mỗi ca chứ không chỉ đơn thuần là số phút được in trên TDS.
Giả sử một chất làm cứng hoạt động tốt như nhau cả năm
Một nhà máy có nhiệt độ mùa đông là 10°C và mùa hè là 35°C có thể cần các chiến lược bảo dưỡng khác nhau.
Việc cố gắng áp dụng một công thức cho tất cả các mùa có thể tạo ra những điều chỉnh về chất lượng định kỳ.
Bỏ qua nhiệt độ đá
Nhiệt độ không khí có thể là 25°C trong khi đá lấy từ kho lưu trữ ngoài trời vào mùa đông lạnh hơn nhiều. Có thể làm ngược lại sau khi sấy nóng.
Thay đổi tỷ lệ A:B để kiểm soát tốc độ
Đây là một lỗi kiểm soát quy trình nghiêm trọng.
Nếu tốc độ xử lý không phù hợp, hãy thay đổi công thức hoặc hệ thống chất làm cứng đã được phê duyệt—không phải tỷ lệ cân bằng hóa học được chỉ định nếu không có xác nhận kỹ thuật.
Thử nghiệm mẫu nhỏ nhưng sản xuất số lượng lớn
Các thử nghiệm cốc trong phòng thí nghiệm rất hữu ích, nhưng biểu hiện tỏa nhiệt thay đổi theo khối lượng.
Thử nghiệm sản xuất nên sử dụng kích cỡ lô thực tế, thiết bị trộn, kích thước tấm, tốc độ dây chuyền và độ dày ứng dụng.
Đánh bóng ngay khi bề mặt có cảm giác cứng
Chỉ chạm bề mặt không chứng tỏ được vùng sửa chữa đã đạt đủ cường độ gia công.
Tiêu chí chấp nhận phù hợp phải dựa trên các thử nghiệm mài, đánh bóng hoặc xử lý thực tế.
Cách kiểm tra thời gian bảo dưỡng Epoxy trước khi đặt hàng số lượng lớn
Bước 1: Ghi lại nhiệt độ thực tế của nhà máy
Không thử nghiệm ở nhiệt độ phòng thí nghiệm tùy ý nếu nhà máy thường hoạt động lạnh hơn hoặc nóng hơn nhiều.
Ghi lại:
- nhiệt độ xưởng buổi sáng;
- nhiệt độ cao điểm buổi chiều;
- mùa đông nhiệt độ thấp;
- nhiệt độ cao vào mùa hè;
- nhiệt độ bề mặt đá; và
- nhiệt độ thành phần nhựa.
Bước 2: Sử dụng tỷ lệ pha trộn quy định
Đo nhựa và chất làm cứng một cách chính xác bằng phương pháp nêu trong TDS.
Bước 3: Ghi lại hành vi của nồi
Quan sát hỗn hợp nhựa trong thùng sản xuất.
Ghi lại khi nhiệt độ bắt đầu tăng, khi độ nhớt tăng đáng kể và khi mẻ trộn trở nên không phù hợp để sử dụng thông thường.
Bước 4: Đo thời gian sử dụng hữu ích trên đá thật
Để sửa chữa vết nứt, ghi lại khi độ xuyên thấu trở nên không đủ.
Đối với lớp nền dạng lưới, hãy ghi lại khoảng thời gian mà nhựa vẫn dễ dàng trải đều và làm ướt hoàn toàn các sợi.
Đối với truyền chân không, ghi lại xem dòng hữu ích có còn hiệu lực trong toàn bộ chu trình chân không hay không.
Bước 5: Xác định mức độ sẵn sàng xử lý
Đừng chỉ sao chép thời gian đã công bố của nhà cung cấp vào SOP của bạn.
Kiểm tra xem tấm của bạn có thể được di chuyển, xếp chồng lên nhau hoặc chuyển đi một cách an toàn mà không ảnh hưởng đến khu vực được liên kết hoặc sửa chữa hay không.
Bước 6: Kiểm tra độ sẵn sàng đánh bóng hoặc gia công
Chạy tấm qua quá trình hoàn thiện thực sự.
Theo dõi:
- ngăn kéo bằng nhựa mềm;
- bôi nhọ;
- lỗ kim;
- mở lại vết nứt;
- trầm cảm bề mặt;
- độ bóng không đồng đều; và
- ranh giới sửa chữa có thể nhìn thấy.
Bước 7: Lặp lại ở cả hai thời điểm cực đoan theo mùa
Một sản phẩm chỉ được thử nghiệm ở nhiệt độ 23–25°C có thể cho bạn biết rất ít thông tin về sản lượng tháng Một hoặc tháng Tám.
Nếu nhà máy có sự thay đổi lớn theo mùa, hãy lặp lại các thử nghiệm trong điều kiện nóng và lạnh điển hình trước khi phê duyệt nguồn cung hàng năm.
Danh sách kiểm tra tiêu chuẩn thời gian chữa bệnh của Stone Factory
| Kiểm tra | Những gì cần ghi lại | Tại sao nó quan trọng |
|---|---|---|
| Nhiệt độ môi trường xung quanh | Nhiệt độ thực tế của xưởng trong quá trình thử nghiệm | Cung cấp bối cảnh cho tất cả các phép đo thời gian chữa bệnh |
| Nhiệt độ đá | Nhiệt độ bề mặt trước khi thi công | Tấm có thể khác biệt đáng kể so với nhiệt độ phòng |
| Tỷ lệ A:B | Tỷ lệ cân thực tế | Ngăn chặn sự thay đổi phương pháp chữa trị do sai sót về liều lượng |
| Kích thước lô | Tổng khối lượng hỗn hợp | Khối lượng lớn hơn có thể phát triển nhiệt lượng tỏa nhiều hơn |
| Loại thùng chứa | Độ sâu và hình học | Ảnh hưởng đến khả năng giữ nhiệt và tuổi thọ thực tế của nồi |
| Thời gian làm việc hữu ích | Biên bản lan truyền hoặc thâm nhập chấp nhận được | Thực tế hơn chỉ dùng gel |
| Thời gian xử lý | Thời gian cho đến khi sàn có thể di chuyển an toàn | Xác định thông lượng dòng thực |
| sẵn sàng đánh bóng | Thời gian cho đến khi kết thúc thành công | Ngăn ngừa các lỗi gia công sớm |
| Sự xuất hiện cuối cùng | Độ bóng, màu sắc, vết nứt và khuyết tật bề mặt | Khẳng định tốc độ xử lý không ảnh hưởng đến chất lượng |
| Độ lặp lại theo mùa | Kết quả trong điều kiện lạnh và nóng | Giảm bất ngờ về sản xuất sau khi mua số lượng lớn |
Khuyến nghị: Chọn một hồ sơ chữa bệnh, không chỉ là số thời gian chữa bệnh
Loại epoxy tốt nhất cho nhà máy sản xuất đá không nhất thiết phải là loại epoxy đạt được cột mốc xử lý tùy ý nhanh nhất.
Hệ thống tốt hơn là hệ thống cung cấp cho người vận hành đủ thời gian để thực hiện quy trình một cách chính xác và sau đó phát triển khả năng xử lý và hoàn thiện ở tốc độ có thể dự đoán được.
Nếu xưởng lạnh, hãy sử dụng công thức được thiết kế để phản ứng đáng tin cậy trong thời tiết lạnh thay vì thay đổi tỷ lệ pha trộn hoặc chấp nhận thời gian chờ đợi quá lâu.
Nếu xưởng nóng, hãy chọn hóa chất có nhiệt độ cao được kiểm soát để duy trì đủ thời gian làm việc hữu ích cho quá trình thẩm thấu, lan rộng, làm ướt lưới hoặc xử lý chân không.
Nếu quy trình liên quan đến dây chuyền sản xuất liên tục, hãy đánh giá khả năng lặp lại từ mẻ này sang mẻ khác và chuyển sang ca thay vì tập trung vào một mẫu thành công.
Nếu ứng dụng của bạn là truyền chân không, hãy ưu tiên thời lượng dòng chảy hữu ích thay vì dòng tiêu đề “chữa bệnh nhanh”.
Và nếu nhà cung cấp cung cấp một số thời gian xử lý mà không xác định nhiệt độ thử nghiệm hoặc giai đoạn xử lý, hãy yêu cầu làm rõ trước khi so sánh sản phẩm với hệ thống khác.
Câu hỏi thường gặp về thời gian bảo dưỡng nhựa Epoxy
1. Nhựa epoxy khô bao lâu thì khô?
Không có thời gian bảo dưỡng epoxy phổ biến. Câu trả lời phụ thuộc vào công thức làm cứng nhựa, nhiệt độ, cỡ mẻ, độ dày ứng dụng, nhiệt độ bề mặt và ý nghĩa của quá trình “đóng rắn”. Thời gian sống, xử lý xử lý, đánh bóng sẵn sàng và xử lý hoàn toàn đều có thể xảy ra ở những thời điểm khác nhau.
2. Epoxy có khô nhanh hơn ở nhiệt độ cao hơn không?
Nói chung là có. Trong phạm vi công thức thích hợp, điều kiện ấm hơn sẽ đẩy nhanh phản ứng hóa học giữa nhựa và chất làm cứng. Tuy nhiên, điều này cũng làm rút ngắn thời gian làm việc và có thể làm tăng nhiệt lượng tỏa ra. Các nhà chế biến đá công nghiệp nên sử dụng các công thức được thiết kế cho nhiệt độ thực tế của chúng thay vì chỉ cố gắng làm cho epoxy tiêu chuẩn nóng hơn.
3. Epoxy có thể xử lý tốt ở 10°C không?
Một số hệ thống epoxy có thể làm được, nhưng công thức phải được thiết kế hoặc xác nhận để sử dụng ở nhiệt độ thấp. Ví dụ, Veropoxy cung cấp hệ thống lót lưới 4090 / WBA25Q được thiết kế đặc biệt cho sản xuất mùa đông ở nhiệt độ khoảng 10°C. Không nên tự động coi hệ thống nhiệt độ phòng thông thường hoạt động theo cách tương tự.
4. Tại sao epoxy đôi khi lại bị nóng trong thùng trộn?
Quá trình đóng rắn bằng epoxy tỏa nhiệt, nghĩa là phản ứng hóa học sẽ giải phóng nhiệt. Khối lượng lớn hơn hoặc sâu hơn có thể giữ được nhiều nhiệt hơn, điều này làm tăng tốc độ phản ứng và tạo ra nhiều nhiệt hơn. Đây là lý do tại sao thời gian sử dụng trong thùng chứa có thể ngắn hơn thời gian sử dụng của cùng một loại nhựa được trải dưới dạng màng mỏng.
5. Tôi có nên thêm chất làm cứng nếu epoxy đóng rắn quá chậm?
Không. Không thay đổi tỷ lệ nhựa-chất làm cứng được chỉ định chỉ để tăng tốc độ đóng rắn. Tỷ lệ không chính xác có thể tạo ra quá trình xử lý không hoàn toàn, độ dính, độ giòn, độ cứng không nhất quán hoặc hiệu suất lâu dài kém. Nếu tốc độ xử lý không phù hợp, hãy sử dụng công thức hoặc chất làm cứng đã được phê duyệt được thiết kế cho nhiệt độ và chu trình sản xuất cần thiết.
Cách kết hợp thời gian bảo dưỡng Epoxy với thời gian sản xuất đá thật
Thời gian đóng rắn bằng epoxy nên được coi như một khoảng thời gian sản xuất chứ không phải là một con số biệt lập. Hệ thống phù hợp phải cung cấp đủ thời gian làm việc của chất lỏng cho ứng dụng, đủ phản ứng được kiểm soát để xử lý có thể dự đoán được và xử lý đủ trước khi đánh bóng, cắt, vận chuyển hoặc xử lý tiếp. Nhiệt độ thay đổi từng phần của chuỗi đó.
Bắt đầu với nhiệt độ thực tế của nhà máy
Một sản phẩm đủ tiêu chuẩn ở 25°C không thể tự động hoạt động giống như vậy ở 10°C hoặc 40°C. Ghi lại nhiệt độ môi trường, nhiệt độ đá, nhiệt độ nhựa, cỡ lô và chu trình sản xuất thực tế trước khi chọn hệ thống chất làm cứng hoặc epoxy.
Chữa bệnh nhanh hơn không phải lúc nào cũng có năng suất cao hơn
Một hệ thống rất nhanh có thể giảm thời gian chờ đợi nhưng cũng rút ngắn thời gian thâm nhập, làm ướt lưới, trải rộng hoặc truyền chân không. Epoxy nhanh nhất trở thành một lựa chọn sản xuất kém khi người vận hành không thể hoàn thành ứng dụng một cách nhất quán trước khi nhựa bắt đầu tạo gel.
Kết hợp hệ thống xử lý với quy trình
Hội thảo mùa đông lạnh giá:
sử dụng công thức nhiệt độ thấp được thiết kế để xây dựng độ bền một cách đáng tin cậy thay vì buộc một hệ thống tiêu chuẩn nằm ngoài phạm vi hoạt động của nó.
Hội thảo mùa hè nóng bức:
sử dụng hóa chất nhiệt độ cao được kiểm soát để duy trì đủ thời gian làm việc cho ứng dụng hoàn chỉnh.
Nền tảng lưới:
cân bằng thời gian làm ướt sợi với cường độ xử lý có thể dự đoán được để các tấm có thể di chuyển qua đường mà không làm gián đoạn lớp gia cố.
Truyền chân không:
ưu tiên thời gian chảy hữu ích và thời gian thẩm thấu trước khi quá trình tạo gel bắt đầu.
Sửa chữa đá cẩm thạch trước khi đánh bóng:
xác nhận mức độ sẵn sàng đánh bóng thay vì chỉ dựa vào con số thời gian xử lý chung chung.
Người mua nên so sánh điều gì giữa các nhà cung cấp?
Compare the recommended temperature range, pot life test condition, working time, handling time, cure definition, A:B ratio, batch-size sensitivity, viscosity change during application, and actual slab performance. Two products both described as “60-minute cure” may behave very differently if one number refers to handling strength and the other refers to a different cure milestone.
Where is stone epoxy processing moving?
Professional stone factories are increasingly moving toward temperature-specific and process-specific formulations rather than trying to use one universal epoxy throughout the year. Winter mesh backing, high-temperature drying lines, hot-climate marble repair, vacuum infusion, and deep-penetration processing each benefit from a curing profile designed around the actual production environment.
Khuyến nghị thực tế
If curing is too slow in winter, choose low-temperature chemistry rather than changing the mixing ratio. If working time becomes too short in summer, use a high-temperature system with controlled reactivity. If the process requires deep penetration or vacuum infusion, protect the useful liquid window before chasing a faster cure. If the line depends on rapid handling or polishing, validate those exact milestones on real slabs. The best cure time is the one that keeps application quality and production rhythm in balance.
Need an Epoxy Cure Profile That Matches Your Production Temperature?
Stone type, workshop temperature, slab temperature, application method, batch size, working time, and the next production step all affect the curing system you should use. Before bulk ordering, test the epoxy under the coldest and hottest conditions your factory is likely to experience and verify both application time and handling or polishing readiness on real slabs.
Khám phá hệ thống Epoxy đá Veropoxy
Tài liệu tham khảo
- WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide: Controlling Cure Time.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Manual, 2020. - WEST SYSTEM Technical Staff.
Epoxy Chemistry Basics.
Gougeon Brothers, Inc.
Tài nguyên kỹ thuật Epoxy của HỆ THỐNG TÂY. - WEST SYSTEM Technical Staff.
105 System Selection Guide: Hardener Cure Speed and Epoxy Temperature.
Gougeon Brothers, Inc.
WEST SYSTEM Product Selection & Technical Guide. - Tổ chức Tiêu chuẩn hóa Quốc tế.
ISO 11357-5:2025 — Plastics — Differential Scanning Calorimetry (DSC) — Part 5: Determination of Characteristic Reaction-Curve Temperatures and Times, Enthalpy of Reaction and Degree of Conversion.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Sergey Vyazovkin and Nicolas Sbirrazzuoli.
Mechanism and Kinetics of Epoxy–Amine Cure Studied by Differential Scanning Calorimetry.
University of Toledo and University of Nice-Sophia Antipolis.
Macromolecules, Vol. 29, No. 6, 1996, pp. 1867–1873. - Zhipeng Ran, Xiaobing Liu, Xiaolian Jiang, Yeping Wu, and Hong Liao.
Study on Curing Kinetics of Epoxy-Amine to Reduce Temperature Caused by the Exothermic Reaction.
Institute of Chemical Materials, China Academy of Engineering Physics.
Thermochimica Acta, Vol. 692, 2020, Article 178735. - Evrykleia Karagiannidou, Dimitris S. Achilias, and Irini D. Sideridou.
Cure Kinetics of Epoxy–Amine Resins Used in the Restoration of Works of Art from Glass or Ceramic.
Aristotle University of Thessaloniki.
European Polymer Journal, Vol. 42, No. 12, 2006, pp. 3311–3323. - Oleg I. Loban, Yulia V. Olikhova, Irina Yu. Gorbunova, and Natalya V. Kostromina.
Curing Rheokinetics of Epoxy-Amine Composition.
Materials and Polymer Research Authors.
Thermochimica Acta, Vol. 740, 2024, Article 179825.