

Résumé rapide :
Le temps de durcissement de la résine époxy est fortement influencé par la température, mais les acheteurs ne doivent pas considérer la température comme la seule variable. La durée de vie en pot, le temps de travail, le temps de gel, la résistance à la manipulation, la préparation au polissage et le durcissement complet décrivent les différentes étapes du processus de durcissement. Des conditions plus chaudes accélèrent généralement les réactions de l'époxy et raccourcissent la fenêtre de travail utilisable, tandis que des conditions plus froides ralentissent la réaction et peuvent retarder le développement de la résistance ou laisser les systèmes standard sous-durcis. Pour les usines de pierre, le meilleur époxy n’est donc pas simplement le produit qui durcit le plus rapidement. Il s'agit de la formulation dont le temps de travail, la pénétration, la température d'application, le temps de manipulation et le durcissement final correspondent à la chaîne de production réelle. Si votre atelier fonctionne à près de 10°C, utilisez un système formulé pour le durcissement à basse température. Si l'usine fonctionne régulièrement au-dessus de 28°C ou même de 38 à 45°C, utilisez une formulation spécifique à la température conçue pour maintenir une réactivité contrôlée dans ces conditions.
« Combien de temps faut-il pour que l'époxy durcisse ? » cela ressemble à une question simple. Dans une usine de pierre, la réponse est rarement simple.
Une fiche technique peut indiquer 50 minutes, 60 minutes ou 80 minutes. Pourtant, un responsable de production peut constater que la même résine devient sensiblement plus épaisse après 20 minutes, qu'une dalle semble encore trop molle pour être déplacée après le temps indiqué, ou qu'un produit qui fonctionne parfaitement au printemps devient difficile à contrôler en été.
La raison est simple : le durcissement de l’époxy est une réaction chimique et non une minuterie intégrée au seau.
La température, la composition chimique de la résine-durcisseur, la taille du lot, le rapport de mélange, l'épaisseur du film, la température de la pierre, la méthode d'application et la quantité de chaleur retenue par la résine mélangée affectent tous la rapidité avec laquelle le système passe d'un liquide utilisable à un gel et enfin à un réseau durci.
Pour les transformateurs de pierre professionnels, la question pratique n’est donc pas seulement « Quel est le temps de durcissement de la résine époxy ? » C'est :
De combien de temps de travail utilisable disposons-nous, quand la dalle peut-elle passer en toute sécurité au processus suivant et la résine atteindra-t-elle les propriétés finales requises à la température réelle de notre usine ?
Le courant de Veropoxy gamme de produits époxy pour pierre montre pourquoi cette distinction est importante. Différentes formulations sont positionnées pour les supports en maille d'hiver, les supports en maille haute température, la réparation du marbre dans des climats chauds et le traitement du marbre à des températures allant jusqu'à 38 à 45°C. Des systèmes A/B d’apparence similaire peuvent donc avoir des stratégies de durcissement très différentes.
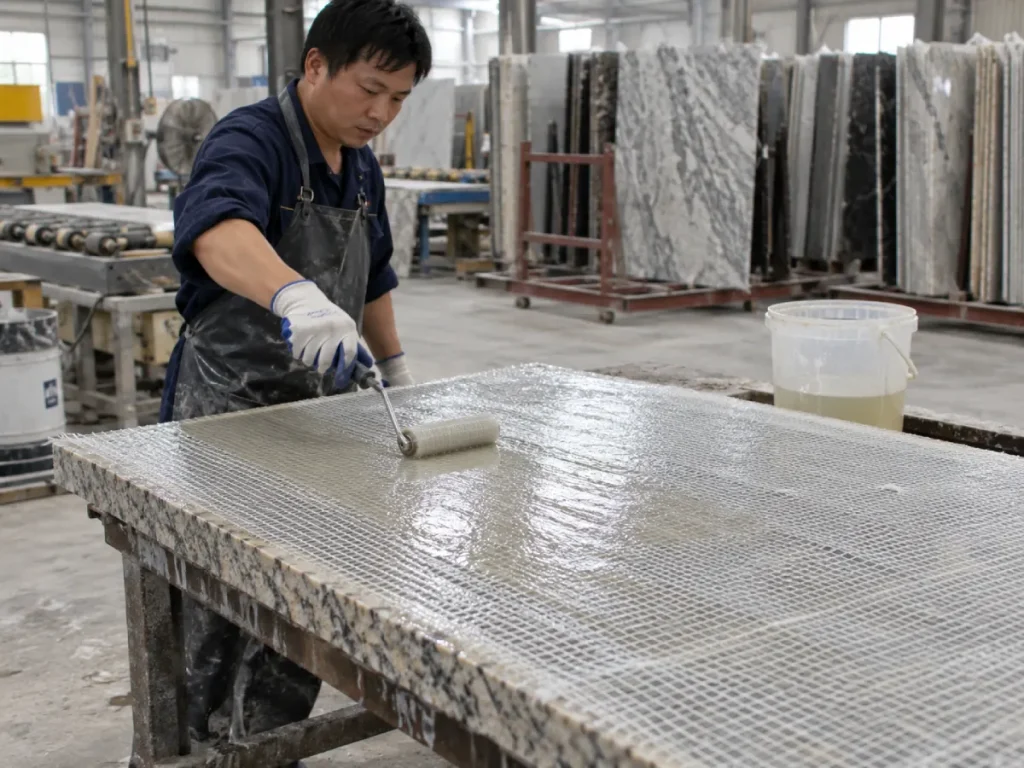
Que signifie réellement le temps de durcissement de la résine époxy ?
L’une des plus grandes sources de confusion dans l’achat d’époxy est que plusieurs termes de temps différents sont souvent traités comme s’ils signifiaient la même chose.
Ce n’est pas le cas.
Durée de vie en pot
La durée de vie en pot décrit la durée pendant laquelle une masse définie de mélange de résine et de durcisseur reste utilisable dans un récipient dans des conditions spécifiées.
Ceci est particulièrement important car une plus grande masse d’époxy peut retenir plus de chaleur de réaction. À mesure que la réaction s’accélère, le matériau s’échauffe davantage, ce qui peut à nouveau accélérer la réaction. Ce comportement exothermique signifie que l’époxy placé dans un seau de mélange profond peut perdre son utilité beaucoup plus rapidement que le même matériau étalé en un film mince sur une dalle de pierre.
Pour cette raison, une durée de vie en pot publiée doit être lue conjointement avec la température d'essai, la masse du lot et la géométrie du récipient.
Temps de travail ou temps ouvert
Le temps de travail est le temps pratique disponible pour le mélange, l'étalement, le grattage, le laminage, l'imprégnation du treillis, la pénétration des fissures, le traitement sous vide, le réglage ou l'assemblage.
C'est souvent plus utile pour une usine de pierre que la durée de vie en pot.
Un époxy peut encore être techniquement liquide dans le récipient de mélange, mais sa viscosité peut déjà avoir suffisamment augmenté pour ne plus pénétrer efficacement dans les fines fissures du marbre ou du granit.
Pour un procédé sous vide, la fenêtre de travail correspondante se termine lorsque le flux de résine devient trop lent pour une infusion fiable, pas nécessairement lorsque le matériau finit par gélifier.
Temps de gel
Le temps de gel décrit la transition d'un liquide mobile vers un état gélifié. Une fois que le système atteint ce stade, une pénétration ou un nivellement significatif est normalement terminé.
Un préparateur de calculs ne doit donc pas confondre le temps de gel avec le temps d'application disponible.
Traitement de manipulation
C'est le point auquel la dalle collée ou renforcée a développé suffisamment d'intégrité pour une étape de manipulation définie.
Selon le processus, cela peut impliquer de déplacer la dalle, de la retirer d'une station d'appui, de la placer sur un chariot ou de la transférer vers une autre étape de production.
La guérison par la manipulation n’est pas nécessairement une guérison complète.
Préparation au polissage ou à l’usinage
Les plantes à pierre se soucient souvent plus de cette étape que d’une définition du « remède » en laboratoire.
Si l'époxy est trop mou au début du meulage, l'action abrasive peut extraire le matériau des fissures réparées, maculer la résine, exposer des trous d'épingle ou produire un polissage inégal autour des zones traitées.
La question utile en matière de production est donc la suivante : quand la dalle peut-elle être calibrée, meulée, polie, découpée ou transportée en toute sécurité sans endommager la réparation ?
Guérison complète
Le durcissement complet fait référence au stade où le système de résine a suffisamment progressé vers ses propriétés finales prévues.
Selon la formulation, le temps nécessaire pour atteindre les performances mécaniques, chimiques, thermiques ou dimensionnelles finales peut être considérablement plus long que le temps de manipulation initial indiqué sur la fiche produit.
À retenir de l'acheteur : Ne demandez jamais à un fournisseur uniquement le « temps de durcissement ». Demandez ce que ce chiffre représente réellement : le temps de gel, le temps de manipulation, la préparation au polissage ou le durcissement complet.
Pourquoi la température change le temps de durcissement de l'époxy
Le durcissement de l'époxy implique normalement une réaction entre la résine et le durcisseur. À mesure que la température augmente dans la plage acceptable de la formulation, le mouvement moléculaire et la vitesse de réaction augmentent généralement. La résine progresse donc plus rapidement à travers ses étapes liquide, gel et solide.
Lorsque la température baisse, c’est généralement l’inverse qui se produit. La réaction ralentit, la viscosité augmente, l'étalement devient plus difficile et le système peut mettre beaucoup plus de temps à développer une résistance suffisante.
C'est pourquoi la même formulation standard peut se comporter de manière acceptable dans un atelier à 25°C mais devenir peu pratique à 10°C.
Les conditions plus chaudes raccourcissent généralement le temps de travail
Une température plus élevée peut être utile lorsqu’une ligne de production nécessite un délai d’exécution plus rapide, mais elle crée également des risques.
L'opérateur a moins de temps pour mélanger et distribuer la résine. La pénétration du vide peut être interrompue trop tôt. Les équipes de support en treillis peuvent avoir du mal à maintenir un mouillage uniforme sur les grandes dalles. La résine laissée dans un seau peut chauffer rapidement.
Les conseils techniques de WEST SYSTEM, par exemple, notent que la température a un effet important sur la durée de vie en pot et donnent un exemple approximatif dans lequel une augmentation de 10°C peut réduire de moitié environ la durée de vie en pot de son système.
Cela est utile pour rappeler à quel point la chimie des époxy peut être sensible, mais cela ne doit pas être traité comme une formule universelle pour tous les époxy industriels. Chaque combinaison résine-durcisseur possède son propre profil de réaction.
Les conditions froides peuvent entraîner bien plus qu’un ralentissement de la production
Le temps froid n’est pas seulement gênant.
Si le système sélectionné n’est pas conçu pour un durcissement à basse température, les conséquences pratiques peuvent inclure :
- délais d'attente très longs avant manipulation des dalles ;
- mauvaise productivité du support maillé ;
- viscosité de la résine non durcie plus élevée ;
- pénétration réduite dans les microfissures ;
- surfaces molles ou collantes ;
- développement de la force retardé;
- préparation au polissage imprévisible ; et
- une plus grande variation entre les quarts de travail du matin, de l'après-midi et de la nuit.
C’est pourquoi une formulation dédiée à la qualité hivernale peut être plus efficace que simplement attendre plus longtemps pour une résine d’été standard.
Durée de vie en pot, temps de travail et temps de durcissement : pourquoi les acheteurs devraient les séparer
| Durée | Ce qu'il décrit | Pourquoi c'est important dans le traitement de la pierre | Erreur courante de l'acheteur |
|---|---|---|---|
| Durée de vie en pot | Durée de vie utile d'une masse mélangée définie dans un conteneur | Aide à estimer la rapidité avec laquelle un lot mélangé doit être consommé | En supposant que la durée de vie en pot soit égale à la fenêtre d'application complète |
| Temps de travail/ouverture | Période pendant laquelle l'époxy peut encore être appliqué efficacement | Critique pour l’étalement, la pénétration, le mouillage du maillage et l’infusion | Poursuite de l'application après une détérioration du débit |
| Temps de gel | Transition vers un gel non fluide | Marque la fin d’une pénétration ou d’un nivellement significatif | Traiter le temps de gel comme le moment où la dalle est prête à être polie |
| Remède de manipulation | Etape où la pièce peut supporter une étape de manipulation définie | Détermine quand les dalles peuvent être déplacées vers les chariots ou vers la station suivante | En supposant que la force de manipulation signifie la force finale |
| Préparation au polissage | Stade où la résine durcie peut tolérer le meulage ou le polissage | Critique pour la qualité des réparations et l’uniformité de la surface | Polissage trop tôt car la surface semble sèche |
| Guérison complète | Développement vers les propriétés finales prévues | Pertinent pour les obligations à long terme et la performance du service | En supposant un « temps de durcissement » court, toutes les propriétés sont pleinement développées |
Idéalement, un TDS professionnel devrait clarifier ces distinctions. Si ce n’est pas le cas, les équipes d’achat doivent interroger le fournisseur avant de lancer un essai à l’échelle de la production.
Comment la température affecte l'époxy sur une vraie chaîne de production de pierre
La viscosité de la résine change avant même que le durcissement ne commence
La résine froide est normalement plus épaisse. Cela peut réduire sa capacité à mouiller les fibres du maillage, à pénétrer dans de fines fissures, à se propager sur une grande dalle ou à s'écouler dans un système assisté par le vide.
Une résine plus chaude s'écoule normalement plus facilement, mais la vitesse de réaction plus rapide peut réduire le temps disponible pour profiter de cet écoulement amélioré.
Cela crée un compromis important :
Un atelier à haute température peut donner un excellent débit initial mais un temps de travail trop court. Une chambre froide peut offrir une longue fenêtre de travail théorique alors que la résine est physiquement trop épaisse pour pénétrer efficacement.
Ce lien entre température et viscosité est la raison pour laquelle le précédent Contenu des connaissances techniques Veropoxy doivent être considérés conjointement avec les exigences de durcissement spécifiques à l'application plutôt que comme des sujets distincts.
La température de la pierre compte aussi
La température de l’air en usine n’est pas la seule température qui compte.
Les dalles de pierre peuvent rester nettement plus froides ou plus chaudes que l’air ambiant, surtout lorsqu’elles viennent tout juste d’être stockées à l’extérieur, d’une ligne de séchage chauffée, de la lumière directe du soleil ou d’un entrepôt frigorifique.
L'application d'époxy sur une dalle froide peut augmenter localement la viscosité et ralentir la réaction près de l'interface. L'appliquer sur une dalle très chaude peut réduire le temps de travail de manière inattendue.
Pour des résultats cohérents, enregistrez à la fois la température de l’atelier et la température de la surface de la pierre pendant les essais.
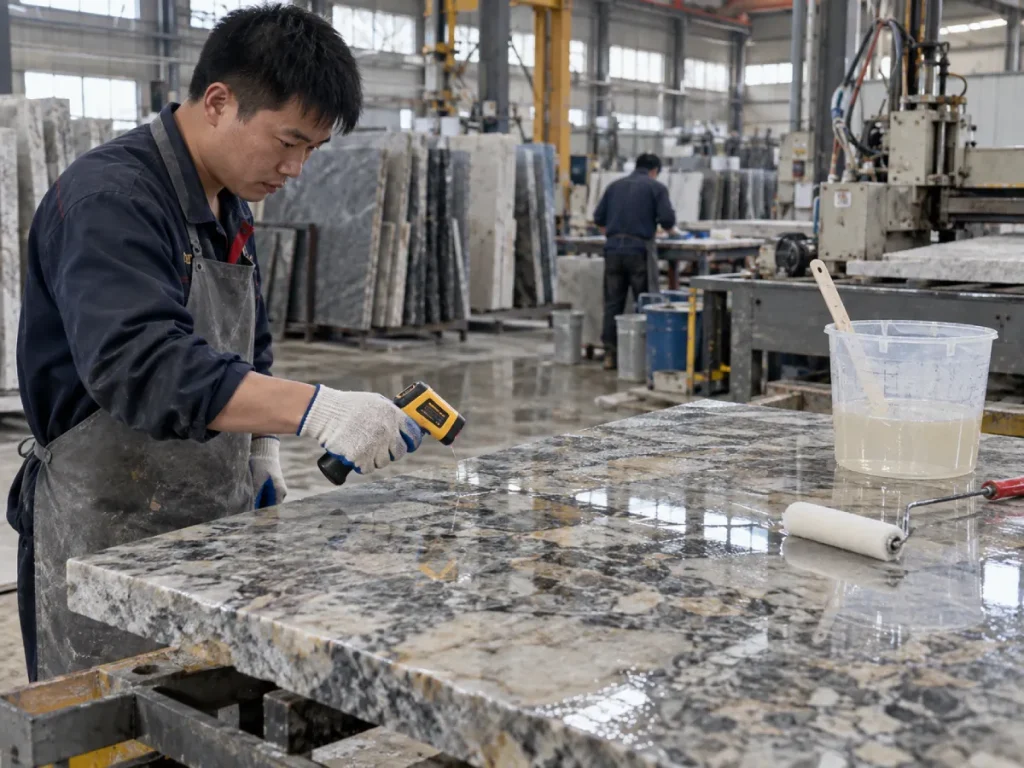
La taille du lot modifie le bilan thermique
Le durcissement de l'époxy est exothermique. Une grande quantité placée dans un récipient profond a tendance à retenir plus de chaleur qu’une fine couche étalée sur une dalle de pierre.
Cela signifie qu’un lot mélangé de 5 kg peut ne pas se comporter comme un échantillon de laboratoire de 200 g.
Si une usine augmente la taille des lots sans ajuster le flux de travail, l'époxy peut commencer à réagir sensiblement plus rapidement avant que les opérateurs aient fini de l'appliquer.
Les ateliers froids, modérés et chauds nécessitent différentes stratégies de durcissement
Il n’existe pas de tableau de températures unique applicable à chaque formulation époxy. L’approche utile consiste à sélectionner un système spécifiquement conçu et testé en fonction des conditions de production de l’usine.
| État de production | Risque principal | Stratégie de formulation préférée | Contrôle de production |
|---|---|---|---|
| Atelier froid autour de 10°C | Réaction lente, viscosité élevée, manipulation retardée | Utiliser une formulation conçue pour le durcissement à basse température | Vérifier l’adhérence du treillis et le temps de manipulation à la température hivernale réelle |
| Atelier modéré | Variation entre les équipes ou les températures des dalles | Utiliser un système avec une fenêtre de travail pratique et un profil de durcissement stable | Suivre la résine, la dalle et la température ambiante |
| Atelier chaud autour de 28–38°C | Temps de travail plus court et réaction accélérée | Utiliser une formulation pour climat chaud avec une réactivité contrôlée | Confirmer la préparation à la pénétration et au polissage avant l'approbation de la ligne |
| Traitement très chaud autour de 38–45°C | Augmentation prématurée de la viscosité et fenêtre d’application courte | Utiliser des résines et des durcisseurs spécifiques aux hautes températures | Mesurer le temps depuis le mélange jusqu'à la fin du débit utile |
| Ligne chauffée ou de séchage | Accumulation rapide de chaleur et réaction inégale | Utiliser un système destiné au durcissement en ligne à température élevée | Valider la vitesse de ligne, la température des dalles et le timing de transfert |
Exemples réels de Veropoxy : pourquoi une viscosité similaire ne signifie pas un comportement de guérison similaire
La gamme de produits actuelle de Veropoxy fournit un exemple utile de la raison pour laquelle les acheteurs devraient évaluer ensemble la viscosité, le temps de durcissement et la température.
Plusieurs produits affichent une viscosité d'environ 400 à 600 CPS et un rapport résine/durcisseur de 100:25, mais leurs conditions de température et profils de durcissement recommandés diffèrent.
| Système | Température publiée | Temps de durcissement publié | Viscosité publiée | Demande principale |
|---|---|---|---|---|
| 4090 / WBA25Q | Environ 10°C | Environ 50 minutes | 400 à 600 CPS | Support en maille de pierre basse température |
| 4090 / BCO25Q-14 | 28°C+ / conditions de ligne chauffée | Environ 60 minutes | 400 à 600 CPS | Support en maille de pierre haute température |
| 5099 / B25Q-KG | 28–38°C | Environ 80 minutes | 400 à 600 CPS | Réparation de marbre et rehaussement de couleur |
| 5089 / BCO25Q | 38-45°C | Environ 80 minutes | 400 à 600 CPS | Traitement du marbre coloré à haute pénétration |
Ces valeurs ne doivent pas être interprétées comme un classement direct, car les produits sont conçus pour différentes applications de pierre et environnements de durcissement.
Le point est plus important : même lorsque la viscosité et le rapport de mélange semblent similaires, l’ensemble du durcisseur et la formulation complète peuvent être conçus pour des températures de production très différentes.
Pour les opérations de maillage à froid, Veropoxy propose un Époxy basse température pour support en treillis de pierre formulé à environ 10°C.
Pour les usines fonctionnant dans des ateliers plus chauds ou dans des environnements de lignes de séchage, le Époxy inodore à haute température pour support en maille de pierre utilise une réactivité contrôlée à haute température pour des conditions de 28°C+.
Pour la réparation du marbre dans les climats chauds, le Résine époxy pour la réparation du marbre et l'amélioration de la couleur est positionné pour un traitement à environ 28-38°C, tandis que le Époxy à haute pénétration pour dalles de marbre est conçu pour le marbre coloré à environ 38-45°C.
Comment le temps de durcissement modifie l'efficacité de la production de pierre
Le durcissement rapide semble attrayant car il peut raccourcir le temps de cycle. Mais la formulation la plus rapide n’est pas automatiquement la plus productive.
Trop lent crée des goulots d'étranglement
Si les dalles doivent rester sur des étagères ou des chariots pendant des heures plus longues que prévu, une usine a besoin de plus d'espace de stockage, de plus de stocks de travaux en cours et de plus de marge de manœuvre pour la planification de la production.
Pour les supports en treillis, un durcissement lent peut retarder le retournement, l'empilage, le transport ou le passage à l'opération suivante.
Pour les réparations avant le polissage, la ligne de polissage peut rester inactive ou nécessiter un tamponnage supplémentaire de la dalle.
Trop vite crée des problèmes de qualité
Une réaction très rapide peut réduire la fenêtre d’application utilisable avant que les opérateurs aient fini de distribuer le matériau.
Les conséquences possibles incluent :
- couverture de résine inégale ;
- mouillage incomplet des mailles ;
- pénétration peu profonde des fissures ;
- limites d'application visibles ;
- plus de déchets provenant de la gélification de l'époxy dans les conteneurs ;
- mélange plus fréquent de petits lots d’urgence ; et
- qualité incohérente entre la première et la dernière section d’une dalle.
La bonne cible est la synchronisation des processus
Le profil de durcissement idéal laisse suffisamment de temps pour terminer l'application correctement, puis développe la résistance à la manipulation assez rapidement pour poursuivre l'étape de production suivante.
Cela signifie qu'une usine doit adapter la cinétique de l'époxy à :
- dimensions de la dalle ;
- nombre d'opérateurs;
- application manuelle ou automatique ;
- vitesse du convoyeur ;
- durée du cycle sous vide ;
- temps d'application du maillage ;
- capacité tampon ;
- calendrier de polissage ; et
- changements de température saisonniers.
Comment le temps de durcissement affecte le support en treillis
Le support en maille est particulièrement sensible à l’équilibre entre l’écoulement et le durcissement.
La résine a besoin de suffisamment de temps ouvert pour mouiller le treillis d’armature et entrer en contact uniformément avec la surface de la pierre. S'il réagit trop rapidement, des zones sèches ou une imprégnation incomplète des fibres peuvent subsister. S'il réagit trop lentement, les dalles occupent plus longtemps la station d'appui et peuvent ne pas être prêtes à être transportées au moment prévu.
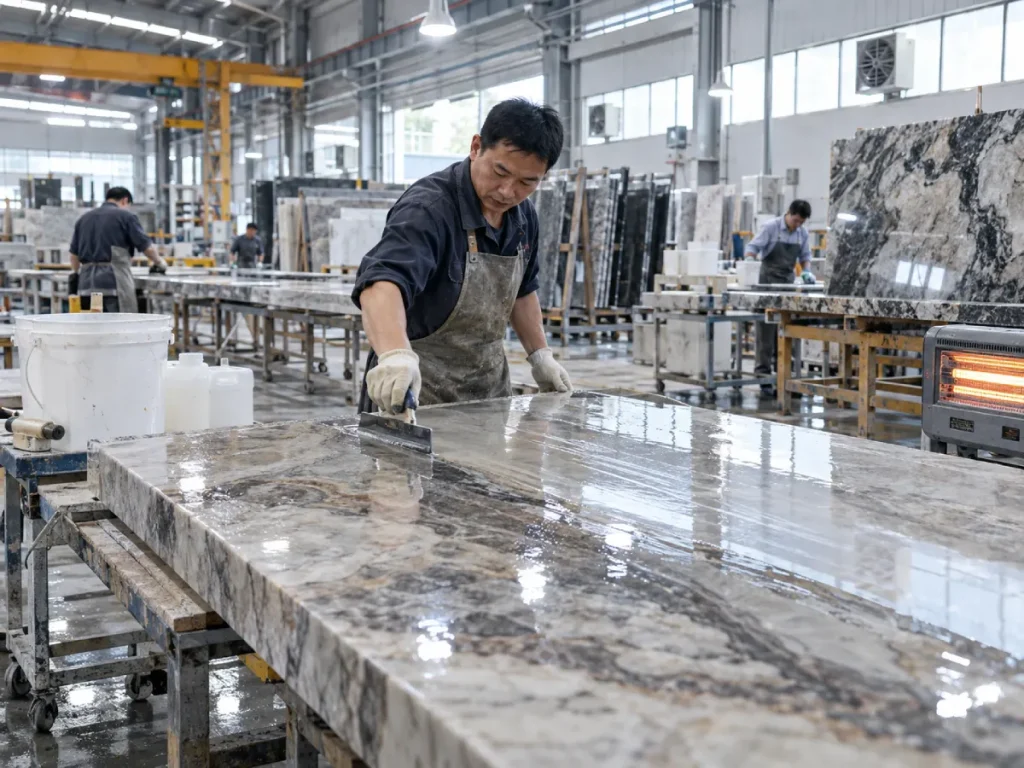
Envers en maille d'hiver
Dans un atelier froid, l’utilisation d’une formulation standard peut conduire à une cure apparemment sans fin.
Les opérateurs réagissent parfois en augmentant la quantité de durcisseur, en appliquant une chaleur externe incontrôlée ou en déplaçant la dalle trop tôt. Ces raccourcis peuvent créer plus de variabilité qu’ils n’en résolvent.
Une meilleure solution consiste à utiliser une chimie développée pour la plage de température réelle. Qualité hiver de Veropoxy Système de support en treillis 4090 / WBA25Q est spécifiquement positionné pour durcir autour de 10°C.
Support en maille d'été et chauffant
À haute température, le défi s’inverse.
La résine peut s'écouler facilement au début, mais commencer à réagir plus rapidement que prévu par les opérateurs. Les grands lots mélangés peuvent devenir particulièrement problématiques car une chaleur exothermique s’accumule dans le conteneur.
Pour ces conditions, une formulation à haute température contrôlée telle que Veropoxy Système 4090 / BCO25Q-14 est conçu pour des environnements de production et de séchage à température élevée.
Comment le temps de durcissement affecte la réparation et la pénétration des fissures dans le marbre
La réparation du marbre introduit une exigence différente. La résine doit souvent s'écouler dans les fissures ou les défauts de surface avant que la réaction n'aille trop loin.
Un système qui durcit rapidement mais perd sa capacité de pénétration à mi-chemin de l’application peut laisser des défauts internes non traités.
Lors du traitement du marbre à haute température, cela devient particulièrement important car la pierre elle-même peut déjà être chaude.
Réparation de marbre en climat chaud
Veropoxy Système de réparation et d'amélioration des couleurs du marbre 5099 / B25Q-KG est publié pour des conditions d'environ 28 à 38 °C avec une spécification de durcissement d'environ 80 minutes.
Le point important n’est pas le nombre « 80 » en lui-même. Le système est formulé autour d’une application à température chaude où la résine a encore besoin d’un débit utile suffisant pour la réparation des fissures et le traitement de surface.
Traitement du marbre très chaud
Pour le marbre coloré traité entre 38 et 45°C, Veropoxy Système haute pénétration 5089 / BCO25Q est positionné pour des performances stables dans des conditions beaucoup plus chaudes.
Cela illustre une leçon clé pour l'acheteur : une température élevée dans l'atelier ne signifie pas automatiquement que vous devez accepter une fenêtre de travail extrêmement courte. Un système à haute température correctement formulé peut être conçu pour contrôler la réaction au lieu de la laisser s'enfuir.
Comment le temps de durcissement affecte la perfusion sous vide
Le traitement des pierres assisté par vide nécessite à nouveau un équilibre différent.
La résine doit rester mobile suffisamment longtemps pour se déplacer à travers les pores, les fissures et les voies internes tandis que les conditions de vide l'attirent dans la pierre.
Si la gélification commence trop tôt, la profondeur de pénétration peut devenir inégale. La zone la plus proche de la source de résine peut recevoir un matériau adéquat tandis que les zones plus éloignées restent insuffisamment traitées.
C'est pourquoi le comportement de durcissement doit être évalué en même temps que la viscosité et la durée du cycle sous vide.
Veropoxy Solutions de perfusion sous vide se concentre sur la pénétration de la résine dans les micropores de la pierre et les défauts structurels, tandis que la société propose également un Résine époxy à faible viscosité pour infusion sous vide de pierre.
Pour cette application, choisir une résine uniquement parce qu’elle « durcit rapidement » peut être exactement la mauvaise décision.
Comment adapter le comportement de durcissement de l'époxy aux différentes conditions de production
| Si votre situation de production est… | Prioriser… | Raison |
|---|---|---|
| Atelier autour de 10°C | Formulation de durcissement à basse température | Les systèmes standards peuvent devenir trop visqueux et développer leur résistance trop lentement |
| Atelier au dessus de 28°C | Réactivité contrôlée à haute température | Empêche que la fenêtre de travail utile ne devienne trop courte |
| Marbre à 38–45°C | Système de pénétration haute température | Maintient un débit utile et un durcissement contrôlé dans les conditions de traitement des pierres chaudes |
| Grandes dalles appliquées manuellement | Temps ouvert utilisable plus long | Les opérateurs ont besoin de suffisamment de temps pour répartir le matériau de manière cohérente sur toute la dalle. |
| Ligne continue automatisée | Profil de guérison reproductible | La cohérence du cycle compte plus que la vitesse maximale |
| Infusion sous vide | Faible viscosité et temps de travail adéquat | La résine doit rester mobile tout au long du cycle d'infusion |
| Support en maille | Temps de mouillage et traitement de manipulation prévisible | Le treillis doit être imprégné avant que les dalles puissent être déplacées en toute sécurité |
| Réparer immédiatement avant le polissage | Préparation au polissage fiable | Un meulage prématuré peut exposer ou endommager les zones de réparation incomplètement durcies. |
Pourquoi l'époxy guérit parfois trop vite
L'atelier est plus chaud que la condition d'essai
Une résine approuvée lors des tests de printemps peut se comporter très différemment lors des températures estivales maximales.
Si la qualification d'achat n'inclut jamais de tests à haute température, la chaîne de production peut découvrir le problème seulement après l'arrivée du matériau en vrac.
Le lot mélangé est trop volumineux
Les masses importantes retiennent la chaleur exothermique et peuvent accélérer rapidement à l'intérieur du récipient de mélange.
Au lieu de mélanger un lot surdimensionné, la production peut nécessiter plusieurs lots contrôlés plus petits, en fonction des instructions du fournisseur et des exigences de la ligne.
La résine reste trop longtemps dans un récipient profond
Même lorsque la quantité totale du lot est raisonnable, la géométrie du conteneur est importante. Un seau profond et étroit retient la chaleur de réaction différemment d’un plateau peu profond ou d’une fine couche.
La pierre est plus chaude que l'air
Les dalles provenant d'une ligne chauffée, d'une exposition au soleil extérieur ou d'un stockage au chaud peuvent raccourcir le temps de travail local à l'interface pierre-résine.
Pourquoi l'époxy durcit parfois trop lentement
Le substrat et la résine sont trop froids
L’air ambiant froid n’est qu’une partie du problème. Les fûts de résine et les dalles de pierre stockés toute la nuit dans un environnement froid peuvent rester froids même après le réchauffement de l'atelier.
La formulation est en dehors de sa plage de température recommandée
Un durcisseur standard ou à haute température peut tout simplement ne pas assurer un durcissement pratique aux températures hivernales.
Le rapport de mélange est incorrect
L’ajout de durcisseur supplémentaire n’est pas un moyen fiable d’accélérer le durcissement de l’époxy.
Les systèmes époxy à deux composants sont formulés autour de rapports résine/durcisseur spécifiques. S'éloigner de ce rapport peut laisser des composants n'ayant pas réagi, une dureté incohérente, une adhérence de surface, une fragilité ou de mauvaises performances à long terme.
Le mixage est incomplet
Une pesée correcte ne sert à rien si les deux composants ne sont pas bien mélangés.
Le matériau non mélangé sur les côtés ou au fond d'un récipient peut rester mou même si le lot principal semble durcir correctement.
Erreurs courantes de durcissement de l'époxy dans les usines de pierre
Choisir l'époxy uniquement en fonction du temps de durcissement le plus court
Un cycle plus court est intéressant jusqu'à ce qu'il réduise la pénétration, le mouillage ou la cohérence de l'application.
L'efficacité de la production doit être mesurée en tranches acceptables par équipe, et non seulement en minutes imprimées sur un TDS.
En supposant qu’un durcisseur fonctionne aussi bien toute l’année
Une usine avec un hiver à 10°C et un été à 35°C peut avoir besoin de stratégies de durcissement différentes.
Essayer d’imposer une formulation pour toutes les saisons peut créer des ajustements de qualité récurrents.
Ignorer la température de la pierre
La température de l’air peut être de 25°C tandis que la pierre provenant d’un entreposage hivernal extérieur est beaucoup plus froide. L'inverse est possible après séchage à chaud.
Changer le rapport A:B pour contrôler la vitesse
Il s’agit d’une grave erreur de contrôle des processus.
Si la vitesse de durcissement ne convient pas, modifiez la formulation ou le système de durcisseur approuvé (et non le rapport stœchiométrique spécifié sans validation technique).
Tester de minuscules échantillons mais produire d’énormes lots
Les tests en laboratoire sont utiles, mais le comportement exothermique change avec la masse.
Un essai de production doit utiliser des tailles de lots réalistes, un équipement de mélange, des dimensions de dalle, une vitesse de ligne et une épaisseur d'application.
Polissage dès que la surface est dure
Le toucher de la surface à lui seul ne prouve pas que la zone de réparation a atteint une résistance à l'usinage suffisante.
Le critère d’acceptation approprié doit être basé sur des essais réels de meulage, de polissage ou de manipulation.
Comment tester le temps de durcissement de l'époxy avant de commander en gros
Étape 1 : Enregistrez des températures d’usine réalistes
Ne testez pas à une température ambiante arbitraire en laboratoire si l’usine fonctionne normalement à une température beaucoup plus froide ou plus chaude.
Enregistrer :
- température de l'atelier du matin ;
- température maximale de l'après-midi ;
- basse température hivernale;
- température élevée en été;
- température de la surface de la pierre ; et
- température des composants de la résine.
Étape 2 : Utilisez le rapport de mélange spécifié
Mesurez la résine et le durcisseur avec précision selon la méthode indiquée dans la fiche technique.
Étape 3 : Enregistrez le comportement du pot
Observez la résine mélangée dans le récipient de production.
Enregistrez quand la température commence à augmenter, quand la viscosité augmente sensiblement et quand le lot devient impropre à une utilisation normale.
Étape 4 : Mesurez le temps d'application utile sur de la vraie pierre
Pour la réparation de fissures, enregistrez le moment où la pénétration devient insuffisante.
Pour le support en maille, enregistrez la durée pendant laquelle la résine reste facile à étaler et mouille complètement les fibres.
Pour la perfusion sous vide, enregistrez si le débit utile reste disponible pendant tout le cycle de vide.
Étape 5 : Déterminer l'état de préparation à la manipulation
Ne copiez pas simplement l’heure publiée par le fournisseur dans votre SOP.
Testez quand vos propres dalles peuvent être déplacées, empilées ou transférées en toute sécurité sans perturber la zone collée ou réparée.
Étape 6 : Tester la préparation au polissage ou à l’usinage
Exécutez la dalle à travers le véritable processus de finition.
Surveillez :
- extractible en résine souple;
- barbouillage;
- des trous d'épingle;
- réouverture de fissures ;
- dépression superficielle;
- brillance inégale; et
- limites de réparation visibles.
Étape 7 : Répétez aux deux extrêmes saisonniers
Un produit testé uniquement à 23-25°C peut vous en dire très peu sur la production de janvier ou d’août.
Si l'usine connaît des variations saisonnières importantes, répétez les essais dans des conditions froides et chaudes représentatives avant d'approuver l'approvisionnement annuel.
Liste de contrôle de qualification du temps de durcissement de Stone Factory
| Vérifier | Quoi enregistrer | Pourquoi c'est important |
|---|---|---|
| Température ambiante | Température réelle de l'atelier pendant le test | Fournit un contexte pour toutes les mesures du temps de durcissement |
| Température de la pierre | Température de surface avant application | La dalle peut différer considérablement de la température ambiante |
| Rapport A:B | Rapport pondéré réel | Empêche les variations de guérison causées par des erreurs de dosage |
| Taille du lot | Masse totale mélangée | Des masses plus grandes peuvent développer plus de chaleur exothermique |
| Type de conteneur | Profondeur et géométrie | Affecte la rétention de chaleur et la durée de vie pratique en pot |
| Temps de travail utile | Minutes d’épandage ou de pénétration acceptables | Plus pratique que le temps passé avec du gel seul |
| Temps de traitement | Temps jusqu'à ce que la dalle puisse bouger en toute sécurité | Détermine le débit réel de la ligne |
| Préparation au polissage | Temps jusqu'à la fin réussie | Empêche les défauts d’usinage prématurés |
| Apparition finale | Brillance, couleur, fissures et défauts de surface | Confirme que la vitesse de polymérisation n'a pas sacrifié la qualité |
| Répétabilité saisonnière | Résultats dans des conditions froides et chaudes | Réduit les surprises de production après un achat en gros |
Recommandation : choisissez un profil de guérison, pas seulement un numéro de temps de guérison
Le meilleur époxy pour une usine de pierre n’est pas nécessairement celui qui atteint le plus rapidement une étape de durcissement arbitraire.
Le meilleur système est celui qui donne aux opérateurs suffisamment de temps pour exécuter le processus correctement, puis développe la résistance à la manipulation et à la finition à un rythme prévisible.
Si l'atelier est froid, utilisez une formulation conçue pour réagir de manière fiable au froid au lieu de modifier le rapport de mélange ou d'accepter des temps d'attente extrêmement longs.
Si l'atelier est chaud, privilégiez une chimie haute température contrôlée qui préserve suffisamment de temps de travail utile pour la pénétration, l'étalement, le mouillage des mailles ou le traitement sous vide.
Si le processus implique une ligne de production continue, évaluez la répétabilité d’un lot à l’autre et d’une équipe à l’autre plutôt que de vous concentrer sur un échantillon réussi.
Si votre application est une perfusion sous vide, privilégiez la durée d'écoulement utile plutôt qu'un titre « durcissement rapide ».
Et si un fournisseur fournit un chiffre de temps de durcissement sans définir la température de test ou l'étape de durcissement, demandez des éclaircissements avant de comparer le produit avec un autre système.
Foire aux questions sur le temps de durcissement de la résine époxy
1. Combien de temps faut-il pour que la résine époxy durcisse ?
Il n’existe pas de temps de durcissement universel pour l’époxy. La réponse dépend de la formulation de résine-durcisseur, de la température, de la taille du lot, de l'épaisseur de l'application, de la température du substrat et de ce que « durci » signifie pour le processus. La durée de vie en pot, le durcissement lors de la manipulation, la préparation au polissage et le durcissement complet peuvent tous se produire à des moments différents.
2. L’époxy durcit-il plus rapidement à des températures plus élevées ?
En général, oui. Dans une plage de formulation appropriée, des conditions plus chaudes accélèrent la réaction chimique entre la résine et le durcisseur. Cependant, cela réduit également le temps de travail et peut augmenter la chaleur exothermique. Les transformateurs industriels de pierre devraient utiliser des formulations conçues pour leur température réelle plutôt que d'essayer simplement de rendre une époxy standard plus chaude.
3. L’époxy peut-il durcir correctement à 10°C ?
Certains systèmes époxy le peuvent, mais la formulation doit être conçue ou validée pour une utilisation à basse température. Veropoxy, par exemple, propose un système de support en treillis 4090 / WBA25Q spécialement positionné pour une production hivernale à environ 10°C. Il ne faut pas automatiquement supposer qu’un système conventionnel à température ambiante fonctionne de la même manière.
4. Pourquoi l'époxy devient-il parfois chaud dans le seau de mélange ?
Le durcissement de l'époxy est exothermique, ce qui signifie que la réaction chimique libère de la chaleur. Une masse plus grande ou plus profonde peut retenir plus de chaleur, ce qui accélère la réaction et génère encore plus de chaleur. C'est pourquoi la durée de vie en pot dans un récipient peut être plus courte que la durée d'utilisation de la même résine étalée sous forme d'un film mince.
5. Dois-je ajouter plus de durcisseur si l’époxy durcit trop lentement ?
Non. Ne modifiez pas le rapport résine/durcisseur spécifié simplement pour accélérer le durcissement. Des proportions incorrectes peuvent produire un durcissement incomplet, un caractère collant, une fragilité, une dureté incohérente ou une mauvaise performance à long terme. Si la vitesse de durcissement ne convient pas, utilisez une formulation ou un durcisseur approuvé conçu pour la température et le cycle de production requis.
Comment faire correspondre le temps de durcissement de l'époxy à la production de vraie pierre
Le temps de durcissement de l’époxy doit être traité comme une fenêtre de production et non comme un chiffre isolé. Le système correct doit fournir suffisamment de temps de travail du liquide pour l'application, suffisamment de réaction contrôlée pour une manipulation prévisible et un durcissement suffisant avant le polissage, la découpe, le transport ou un traitement ultérieur. La température modifie chaque partie de cette séquence.
Commencez par la température réelle d'usine
On ne peut pas automatiquement s’attendre à ce qu’un produit qualifié à 25°C se comporte de la même manière à 10°C ou 40°C. Enregistrez la température ambiante, la température de la pierre, la température de la résine, la taille du lot et le cycle de production réel avant de sélectionner le durcisseur ou le système époxy.
Un durcissement plus rapide n’est pas toujours synonyme d’une productivité plus élevée
Un système très rapide peut réduire le temps d’attente mais également raccourcir le temps de pénétration, de mouillage du maillage, d’étalement ou d’infusion sous vide. L'époxy le plus rapide devient un mauvais choix de production lorsque les opérateurs ne peuvent pas terminer l'application de manière cohérente avant que la résine ne commence à gélifier.
Adaptez le système de durcissement au processus
Atelier hiver froid :
utilisez une formulation à basse température conçue pour renforcer la résistance de manière fiable au lieu de forcer un système standard en dehors de sa plage de fonctionnement.
Atelier chaud d'été :
use controlled high-temperature chemistry that preserves enough working time for complete application.
Mesh backing:
balance fiber wetting time with predictable handling strength so slabs can move through the line without disrupting the reinforcement layer.
Vacuum infusion:
prioritize useful flow duration and penetration time before gelation begins.
Marble repair before polishing:
validate polishing readiness rather than relying only on a generic cure-time figure.
What should buyers compare between suppliers?
Compare the recommended temperature range, pot life test condition, working time, handling time, cure definition, A:B ratio, batch-size sensitivity, viscosity change during application, and actual slab performance. Two products both described as “60-minute cure” may behave very differently if one number refers to handling strength and the other refers to a different cure milestone.
Where is stone epoxy processing moving?
Professional stone factories are increasingly moving toward temperature-specific and process-specific formulations rather than trying to use one universal epoxy throughout the year. Winter mesh backing, high-temperature drying lines, hot-climate marble repair, vacuum infusion, and deep-penetration processing each benefit from a curing profile designed around the actual production environment.
Recommandation pratique
If curing is too slow in winter, choose low-temperature chemistry rather than changing the mixing ratio. If working time becomes too short in summer, use a high-temperature system with controlled reactivity. If the process requires deep penetration or vacuum infusion, protect the useful liquid window before chasing a faster cure. If the line depends on rapid handling or polishing, validate those exact milestones on real slabs. The best cure time is the one that keeps application quality and production rhythm in balance.
Need an Epoxy Cure Profile That Matches Your Production Temperature?
Stone type, workshop temperature, slab temperature, application method, batch size, working time, and the next production step all affect the curing system you should use. Before bulk ordering, test the epoxy under the coldest and hottest conditions your factory is likely to experience and verify both application time and handling or polishing readiness on real slabs.
Explore Veropoxy Stone Epoxy Systems
Références
- WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide: Controlling Cure Time.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Manual, 2020. - WEST SYSTEM Technical Staff.
Epoxy Chemistry Basics.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
105 System Selection Guide: Hardener Cure Speed and Epoxy Temperature.
Gougeon Brothers, Inc.
WEST SYSTEM Product Selection & Technical Guide. - Organisation internationale de normalisation.
ISO 11357-5:2025 — Plastics — Differential Scanning Calorimetry (DSC) — Part 5: Determination of Characteristic Reaction-Curve Temperatures and Times, Enthalpy of Reaction and Degree of Conversion.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Sergey Vyazovkin and Nicolas Sbirrazzuoli.
Mechanism and Kinetics of Epoxy–Amine Cure Studied by Differential Scanning Calorimetry.
University of Toledo and University of Nice-Sophia Antipolis.
Macromolecules, Vol. 29, No. 6, 1996, pp. 1867–1873. - Zhipeng Ran, Xiaobing Liu, Xiaolian Jiang, Yeping Wu, and Hong Liao.
Study on Curing Kinetics of Epoxy-Amine to Reduce Temperature Caused by the Exothermic Reaction.
Institute of Chemical Materials, China Academy of Engineering Physics.
Thermochimica Acta, Vol. 692, 2020, Article 178735. - Evrykleia Karagiannidou, Dimitris S. Achilias, and Irini D. Sideridou.
Cure Kinetics of Epoxy–Amine Resins Used in the Restoration of Works of Art from Glass or Ceramic.
Aristotle University of Thessaloniki.
European Polymer Journal, Vol. 42, No. 12, 2006, pp. 3311–3323. - Oleg I. Loban, Yulia V. Olikhova, Irina Yu. Gorbunova, and Natalya V. Kostromina.
Curing Rheokinetics of Epoxy-Amine Composition.
Materials and Polymer Research Authors.
Thermochimica Acta, Vol. 740, 2024, Article 179825.