

Përmbledhje e shpejtë:
Koha e pjekjes së rrëshirës epokside ndikohet fuqishëm nga temperatura, por blerësit nuk duhet ta trajtojnë temperaturën si variablin e vetëm. Jetëgjatësia në tenxhere, koha e punës, koha e xhelit, forca e trajtimit, gatishmëria për lustrim dhe kurimi i plotë përshkruajnë faza të ndryshme të procesit të kurimit. Kushtet më të ngrohta në përgjithësi përshpejtojnë reaksionet epokside dhe shkurtojnë dritaren e përdorimit të punës, ndërsa kushtet më të ftohta ngadalësojnë reagimin dhe mund të vonojnë zhvillimin e forcës ose të lënë sistemet standarde të patrajtuara. Për fabrikat e gurit, epoksidi më i mirë nuk është thjesht produkti me shërim më të shpejtë. Është formulimi, koha e punës, depërtimi, temperatura e aplikimit, koha e trajtimit dhe kurimi përfundimtar i të cilit përputhen me linjën aktuale të prodhimit. Nëse punishtja juaj punon afër 10°C, përdorni një sistem të formuluar për shërim në temperaturë të ulët. Nëse impianti funksionon rregullisht mbi 28°C ose edhe mbi 38-45°C, përdorni një formulë specifike për temperaturën e krijuar për të ruajtur reaktivitetin e kontrolluar në ato kushte.
"Sa kohë duhet epoksi për t'u kuruar?" tingëllon si një pyetje e drejtpërdrejtë. Në një fabrikë guri, rrallëherë ka një përgjigje të drejtpërdrejtë.
Një fletë e të dhënave teknike mund të tregojë 50 minuta, 60 minuta ose 80 minuta. Megjithatë, një menaxher prodhimi mund të zbulojë se e njëjta rrëshirë bëhet dukshëm më e trashë pas 20 minutash, një pllakë ndihet ende shumë e butë për të lëvizur pas kohës së caktuar, ose një produkt që funksionon në mënyrë të përsosur në pranverë bëhet i vështirë për t'u kontrolluar gjatë verës.
Arsyeja është e thjeshtë: shërimi me epoksi është një reaksion kimik, jo një kohëmatës i vendosur në kovë.
Temperatura, kimia e rrëshirës-forcuesit, madhësia e grupit, raporti i përzierjes, trashësia e filmit, temperatura e gurit, mënyra e aplikimit dhe sasia e nxehtësisë së mbajtur nga rrëshira e përzier, të gjitha ndikojnë në shpejtësinë e përparimit të sistemit nga një lëng i punueshëm në një xhel dhe më në fund në një rrjet të ngurtësuar.
Për përpunuesit profesionistë të gurit, pyetja praktike nuk është kështu vetëm "Sa është koha e pjekjes së rrëshirës epokside?" Është:
Sa kohë të përdorshme kemi, kur pllaka mund të kalojë në mënyrë të sigurt në procesin tjetër dhe a do të arrijë rrëshira vetitë përfundimtare të kërkuara nën temperaturën tonë aktuale të fabrikës?
Rryma e Veropoxy Gama e produkteve epoksi prej guri tregon pse ky dallim ka rëndësi. Formulime të ndryshme janë të pozicionuara për bazën e rrjetës së dimrit, rrjetën e rrjetës me temperaturë të lartë, riparimin e mermerit në klimë të ngrohtë dhe përpunimin e mermerit në temperatura deri në 38-45°C. Prandaj, sistemet A/B me pamje të ngjashme mund të kenë strategji shumë të ndryshme shërimi.
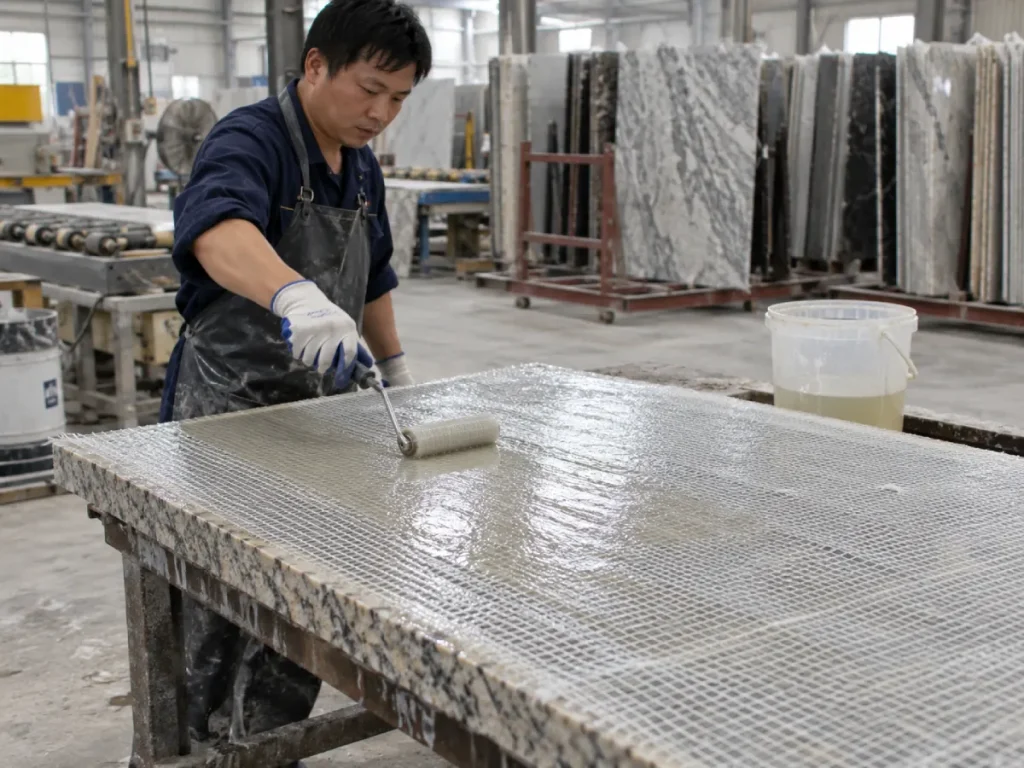
Çfarë do të thotë në të vërtetë koha e kurimit të rrëshirës epoksi?
Një nga burimet më të mëdha të konfuzionit në blerjen e epoksidit është se disa terma të ndryshëm kohorë shpesh trajtohen sikur nënkuptojnë të njëjtën gjë.
Ata nuk e bëjnë.
Jeta në tenxhere
Jetëgjatësia në tenxhere përshkruan për sa kohë një masë e caktuar e rrëshirës së përzier dhe ngurtësuesit mbetet e përdorshme në një enë në kushte të caktuara.
Kjo është veçanërisht e rëndësishme sepse një masë më e madhe epoksi mund të mbajë më shumë nxehtësi të reagimit. Ndërsa reagimi përshpejtohet, materiali nxehet më tej, gjë që mund të përshpejtojë reagimin përsëri. Kjo sjellje ekzotermike do të thotë që epoksi i ulur në një kovë të thellë përzierjeje mund të humbasë përdorshmërinë dukshëm më shpejt se i njëjti material i përhapur në një shtresë të hollë mbi një pllakë guri.
Për këtë arsye, jeta e publikuar në tenxhere duhet të lexohet së bashku me temperaturën e provës, masën e grupit dhe gjeometrinë e kontejnerit.
Koha e punës ose koha e hapur
Koha e punës është periudha praktike e disponueshme për përzierjen, përhapjen, gërvishtjen, rrotullimin, impregnimin e rrjetës, depërtimin e çarjeve, trajtimin me vakum, rregullimin ose montimin.
Kjo është shpesh më e dobishme për një fabrikë guri sesa jeta në tenxhere.
Një epoksid mund të jetë ende teknikisht i lëngshëm në enën e përzierjes, por tashmë mund të jetë rritur mjaftueshëm në viskozitet sa të mos depërtojë më në mënyrë efektive në plasaritjet e imta të mermerit ose granitit.
Për një proces vakum, dritarja përkatëse e punës përfundon kur rrjedha e rrëshirës bëhet shumë e ngadaltë për infuzion të besueshëm, jo domosdoshmërisht kur materiali më në fund xhelohet.
Koha e xhelit
Koha e xhelit përshkruan kalimin nga një lëng i lëvizshëm në një gjendje xhel. Pasi sistemi arrin këtë fazë, depërtimi ose nivelimi domethënës normalisht përfundon.
Prandaj, një përpunues guri nuk duhet të ngatërrojë kohën e xhelit me kohën e disponueshme të aplikimit.
Trajtimi i kurës
Kjo është pika në të cilën pllaka e lidhur ose e përforcuar ka zhvilluar integritet të mjaftueshëm për një hap të caktuar trajtimi.
Në varësi të procesit, kjo mund të nënkuptojë lëvizjen e pllakës, heqjen e saj nga një stacion mbështetës, vendosjen e saj në një karrocë ose transferimin e saj në një fazë tjetër prodhimi.
Trajtimi i kurës nuk është domosdoshmërisht shërim i plotë.
Gatishmëria për lustrim ose përpunim
Bimët e gurit shpesh kujdesen më shumë për këtë fazë sesa për një përkufizim laboratorik të "kurimit".
Nëse epoksidi është shumë i butë kur fillon bluarja, veprimi gërryes mund të tërheqë materialin nga çarjet e riparuara, të njollos rrëshirën, të ekspozojë vrimat ose të prodhojë lustrim të pabarabartë rreth zonave të trajtuara.
Prandaj, pyetja e dobishme e prodhimit është: kur pllaka mund të hyjë në mënyrë të sigurt në kalibrim, bluarje, lustrim, prerje ose transport pa dëmtuar riparimin?
Shërim i plotë
Kurimi i plotë i referohet fazës kur sistemi i rrëshirës ka përparuar mjaftueshëm drejt vetive përfundimtare të synuara.
Në varësi të formulimit, koha e nevojshme për të arritur performancën përfundimtare mekanike, kimike, termike ose dimensionale mund të jetë shumë më e gjatë se koha fillestare e trajtimit të deklaruar në një fletë produkti.
Furnizimi me vete nga blerësi: Asnjëherë mos kërkoni një furnizues vetëm për "kohën e shërimit". Pyesni se çfarë përfaqëson në të vërtetë ky numër: koha e xhelit, koha e trajtimit, gatishmëria për lustrim ose kurimi i plotë.
Pse temperatura ndryshon kohën e shërimit të epoksidit
Kurimi me epoksi zakonisht përfshin një reagim midis rrëshirës dhe ngurtësuesit. Ndërsa temperatura rritet brenda intervalit të pranueshëm të formulimit, lëvizja molekulare dhe shpejtësia e reagimit në përgjithësi rriten. Prandaj, rrëshira përparon më shpejt nëpër fazat e saj të lëngshme, xhel dhe të ngurtë.
Kur temperatura bie, zakonisht ndodh e kundërta. Reagimi ngadalësohet, viskoziteti rritet, përhapja bëhet më e vështirë dhe sistemi mund të kërkojë shumë më shumë kohë për të zhvilluar forcë të mjaftueshme.
Kjo është arsyeja pse i njëjti formulim standard mund të sillet në mënyrë të pranueshme në një punishte 25°C, por bëhet jopraktikisht i ngadalshëm në 10°C.
Kushtet më të ngrohta zakonisht shkurtojnë kohën e punës
Temperatura më e lartë mund të jetë e dobishme kur një linjë prodhimi ka nevojë për një kthesë më të shpejtë, por gjithashtu krijon rreziqe.
Operatori ka më pak kohë për të përzier dhe shpërndarë rrëshirën. Depërtimi i vakumit mund të ndërpritet shumë herët. Ekipet mbështetëse të rrjetës mund të luftojnë për të mbajtur lagështimin uniform nëpër pllaka të mëdha. Rrëshira e mbetur në një kovë mund të nxehet me shpejtësi.
Udhëzimi teknik WEST SYSTEM, për shembull, vë në dukje se temperatura ka një efekt të fortë në jetëgjatësinë në tenxhere dhe jep një shembull të përafërt në të cilin një rritje prej 10°C mund të zvogëlojë përgjysmë jetëgjatësinë e sistemit të saj.
Kjo është e dobishme si një kujtesë se sa e ndjeshme mund të jetë kimia epoksi, por nuk duhet të trajtohet si një formulë universale për çdo epoksid industrial. Çdo kombinim rrëshirë-forcues ka profilin e vet të reagimit.
Kushtet e ftohta mund të shkaktojnë më shumë se prodhim të ngadaltë
Moti i ftohtë nuk është thjesht i papërshtatshëm.
Nëse sistemi i zgjedhur nuk është projektuar për kurim në temperaturë të ulët, pasojat praktike mund të përfshijnë:
- kohë shumë të gjata pritjeje përpara trajtimit të pllakës;
- produktiviteti i dobët i rrjetës mbështetëse;
- viskozitet më i lartë i rrëshirës së papunuar;
- zvogëlimi i depërtimit në mikro-çarje;
- sipërfaqe të buta ose ngjitëse;
- zhvillimi i vonuar i forcës;
- gatishmëri e paparashikueshme lustruese; dhe
- ndryshim më i madh ndërmjet turneve të mëngjesit, pasdites dhe natës.
Kjo është arsyeja pse një formulim i dedikuar për dimër mund të jetë më efektiv sesa thjesht të presësh më gjatë për një rrëshirë standarde verore.
Jeta në tenxhere, koha e punës dhe koha e kurimit: Pse blerësit duhet t'i ndajnë ato
| Afati | Çfarë përshkruan | Pse ka rëndësi në përpunimin e gurit | Gabimi i zakonshëm i blerësit |
|---|---|---|---|
| Jeta në tenxhere | Jetëgjatësia e përdorimit të një mase të përzier të përcaktuar në një enë | Ndihmon në vlerësimin se sa shpejt duhet të konsumohet një grup i përzier | Duke supozuar se jeta në tenxhere është e barabartë me dritaren e plotë të aplikimit |
| Koha e punës / e hapur | Periudha kur epoksi mund të përdoret ende në mënyrë efektive | Kritike për përhapjen, depërtimin, lagjen e rrjetës dhe infuzionin | Vazhdimi i aplikimit pas rrjedhjes tashmë është përkeqësuar |
| Koha e xhelit | Kalimi drejt një xhel që nuk rrjedh | Shënon fundin e depërtimit ose nivelimit kuptimplotë | Trajtimi i kohës së xhelit si momenti që pllaka është gati për lustrim |
| Trajtimi i kurës | Faza kur pjesa mund të tolerojë një hap të caktuar trajtimi | Përcakton kur pllakat mund të lëvizin në karrocat ose stacionin tjetër | Supozimi i forcës së trajtimit do të thotë forcë përfundimtare |
| Gatishmëria për lustrim | Faza kur rrëshira e tharë mund të tolerojë bluarjen ose lustrimin | Kritike për cilësinë e riparimit dhe qëndrueshmërinë e sipërfaqes | Lustrim shumë herët sepse sipërfaqja duket e thatë |
| Kurë e plotë | Zhvillimi drejt pronave përfundimtare të synuara | E rëndësishme për lidhjen afatgjatë dhe performancën e shërbimit | Duke supozuar një "kohë kurimi" të shkurtër do të thotë që të gjitha pronat janë zhvilluar plotësisht |
Një TDS profesionist në mënyrë ideale duhet t'i bëjë të qarta këto dallime. Nëse jo, ekipet blerëse duhet të pyesin furnizuesin përpara se të kryejnë një provë në shkallë prodhimi.
Si ndikon temperatura në epoksi në një linjë prodhimi të gurit të vërtetë
Viskoziteti i rrëshirës ndryshon edhe para se të fillojë kurimi
Rrëshira e ftohtë është zakonisht më e trashë. Kjo mund të zvogëlojë aftësinë e tij për të lagur fibrat e rrjetës, për të hyrë në çarje të imta, për t'u përhapur në një pllakë të madhe ose për të rrjedhur përmes një sistemi të asistuar me vakum.
Rrëshira më e ngrohtë zakonisht rrjedh më lehtë, por shpejtësia më e shpejtë e reagimit mund të zvogëlojë kohën e disponueshme për të përfituar nga ajo rrjedhje e përmirësuar.
Kjo krijon një kompromis të rëndësishëm:
Një dyqan me temperaturë të lartë mund të japë rrjedhje fillestare të shkëlqyer, por shumë pak kohë pune. Një dyqan i ftohtë mund të sigurojë një dritare pune të gjatë teorike ndërsa rrëshira është fizikisht shumë e trashë për të depërtuar në mënyrë efikase.
Kjo lidhje midis temperaturës dhe viskozitetit është arsyeja pse e mëparshme Përmbajtja e njohurive teknike Veropoxy duhet të konsiderohen së bashku me kërkesat specifike të kurimit për aplikimin dhe jo si tema të veçanta.
Temperatura e gurit gjithashtu ka rëndësi
Temperatura e ajrit në fabrikë nuk është e vetmja temperaturë që ka rëndësi.
Pllakat e gurit mund të mbeten dukshëm më të ftohta ose më të ngrohta se ajri i ambientit, veçanërisht kur ato sapo kanë ardhur nga magazinimi në natyrë, një linjë tharjeje me ngrohje, rrezet e diellit direkte ose një magazinë e ftohtë.
Aplikimi i epoksidit në një pllakë të ftohtë mund të rrisë në nivel lokal viskozitetin dhe reagimin e ngadaltë pranë ndërfaqes. Aplikimi i tij në një pllakë shumë të ngrohtë mund të zvogëlojë kohën e punës në mënyrë të papritur.
Për rezultate të qëndrueshme, regjistroni temperaturën e punishtes dhe temperaturën e sipërfaqes së gurit gjatë provave.
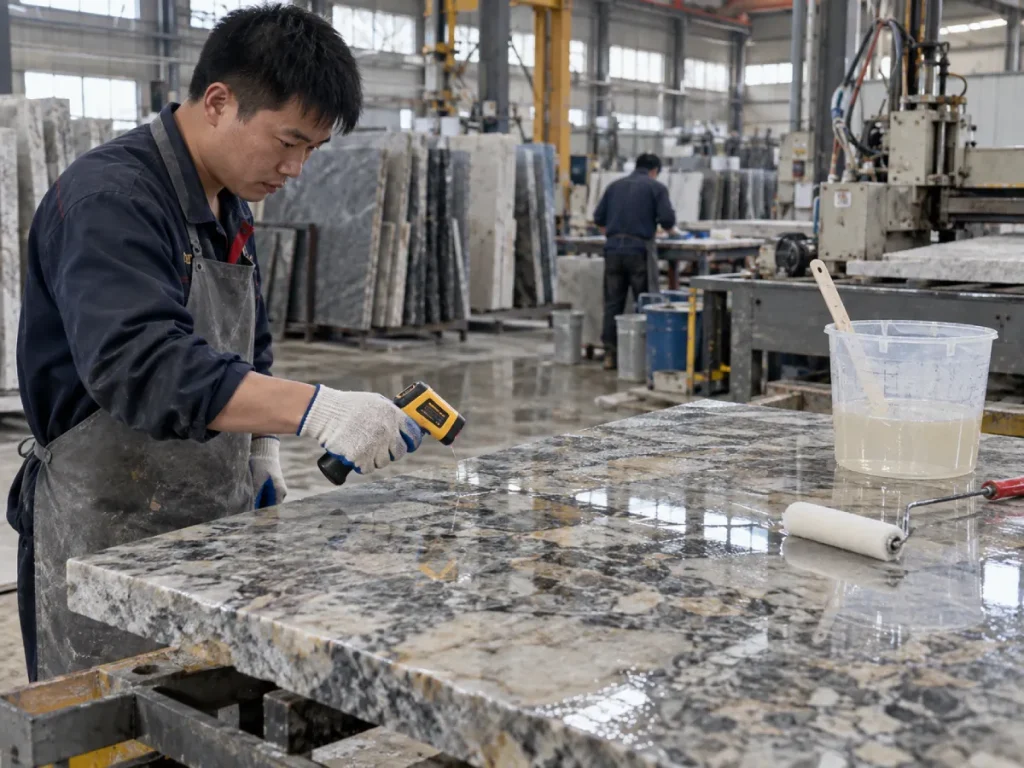
Madhësia e grupit ndryshon balancën e nxehtësisë
Kurimi me epoksi është ekzotermik. Një sasi e madhe e ulur në një enë të thellë tenton të mbajë më shumë nxehtësi sesa një shtresë e hollë e shtrirë mbi një pllakë guri.
Kjo do të thotë se një grumbull i përzier 5 kg mund të mos sillet si një mostër laboratorike prej 200 g.
Nëse një fabrikë rrit madhësinë e grupit pa rregulluar rrjedhën e punës, epoksi mund të fillojë të reagojë dukshëm më shpejt përpara se operatorët të përfundojnë aplikimin e tij.
Punëtoritë e ftohta, të moderuara dhe të nxehta kanë nevojë për strategji të ndryshme shërimi
Nuk ka asnjë tabelë të vetme të temperaturës që zbatohet për çdo formulim epoksi. Qasja e dobishme është zgjedhja e një sistemi të projektuar dhe testuar posaçërisht rreth kushteve të prodhimit të fabrikës.
| Gjendja e prodhimit | Rreziku kryesor | Strategjia e preferuar e formulimit | Kontrolli i prodhimit |
|---|---|---|---|
| Punishtja e ftohtë rreth 10°C | Reagim i ngadaltë, viskozitet i lartë, trajtim i vonuar | Përdorni një formulim të projektuar për pjekje në temperaturë të ulët | Verifikoni ngjitjen e rrjetës dhe kohën e trajtimit në temperaturën aktuale të dimrit |
| Punëtori e moderuar | Variacioni midis ndërrimeve ose temperaturave të pllakave | Përdorni një sistem me një dritare pune praktike dhe profil të qëndrueshëm shërimi | Monitoroni rrëshirën, pllakën dhe temperaturën e ambientit |
| Punëtori e ngrohtë rreth 28–38°C | Koha më e shkurtër e punës dhe reagimi i përshpejtuar | Përdorni një formulim me klimë të ngrohtë me reaktivitet të kontrolluar | Konfirmoni gatishmërinë për depërtim dhe lustrim përpara miratimit të linjës |
| Përpunim shumë i nxehtë rreth 38–45°C | Rritja e parakohshme e viskozitetit dhe dritarja e shkurtër e aplikimit | Përdorni kiminë e rrëshirës dhe ngurtësuesit specifik për temperaturë të lartë | Matni kohën nga përzierja deri në fund të rrjedhjes së dobishme |
| Linja e ngrohjes ose tharjes | Ngritje e shpejtë e nxehtësisë dhe reagim i pabarabartë | Përdorni një sistem të destinuar për shërimin e linjës në temperaturë të ngritur | Vërtetoni shpejtësinë e linjës, temperaturën e pllakës dhe kohën e transferimit |
Shembuj të vërtetë Veropoksi: Pse viskoziteti i ngjashëm nuk nënkupton sjellje të ngjashme kurimi
Gama aktuale e produkteve të Veropoxy ofron një shembull të dobishëm se përse blerësit duhet të vlerësojnë së bashku viskozitetin, kohën e tharjes dhe temperaturën.
Disa produkte publikojnë një viskozitet rreth 400–600 CPS dhe një raport rrëshirë ndaj ngurtësuesit prej 100:25, megjithatë kushtet e rekomanduara të temperaturës dhe profilet e ngurtësimit ndryshojnë.
| Sistemi | Temperatura e publikuar | Koha e Botuar e Kurimit | Viskoziteti i publikuar | Aplikimi Primar |
|---|---|---|---|---|
| 4090 / WBA25Q | Përafërsisht 10°C | Përafërsisht 50 minuta | 400–600 CPS | Mbështetje rrjetë guri me temperaturë të ulët |
| 4090 / BCO25Q-14 | 28°C+ / kushtet e linjës së nxehtë | Përafërsisht 60 minuta | 400–600 CPS | Mbështetje rrjetë guri me temperaturë të lartë |
| 5099 / B25Q-KG | 28–38°C | Përafërsisht 80 minuta | 400–600 CPS | Riparimi i mermerit dhe përmirësimi i ngjyrave |
| 5089 / BCO25Q | 38–45°C | Përafërsisht 80 minuta | 400–600 CPS | Përpunimi i mermerit me ngjyra me penetrim të lartë |
Këto vlera nuk duhet të lexohen si një renditje kokë më kokë, sepse produktet janë të dizajnuara për aplikime të ndryshme gurësh dhe mjedise kurimi.
Çështja është më e rëndësishme: edhe kur viskoziteti dhe raporti i përzierjes duken të ngjashëm, paketa e ngurtësuesit dhe formulimi i plotë mund të projektohen për temperatura shumë të ndryshme prodhimi.
Për operacionet me rrjetë të ftohtë, Veropoxy ofron a Epoksi me temperaturë të ulët për Mbështetje me rrjetë guri formuluar rreth kushteve rreth 10°C.
Për fabrikat që funksionojnë në punishte më të ngrohta ose mjedise me linjë tharjeje, Epoksi pa erë me temperaturë të lartë për Mbështetje me rrjetë guri përdor reaktivitet të kontrolluar në temperaturë të lartë për kushte 28°C+.
Për riparimin e mermerit në klimë të ngrohtë, Rrëshirë epoksi për riparimin e mermerit dhe përmirësimin e ngjyrave pozicionohet për përpunim afërsisht 28–38°C, ndërsa Epoksi me penetrim të lartë për pllaka mermeri është projektuar për mermer me ngjyrë në rreth 38–45°C.
Si e ndryshon koha e kurimit efikasitetin e prodhimit të gurit
Kurimi i shpejtë tingëllon tërheqës sepse mund të shkurtojë kohën e ciklit. Por formulimi më i shpejtë nuk është automatikisht ai më produktiv.
Shumë i ngadalshëm krijon pengesa
Nëse pllakat duhet të qëndrojnë në rafte ose karroca për orë më shumë se sa ishte planifikuar, një fabrikë ka nevojë për më shumë hapësirë magazinimi, më shumë inventar të punës në proces dhe më shumë tampon planifikimi të prodhimit.
Për mbështetjen e rrjetës, pjekja e ngadaltë mund të vonojë kthimin e pllakës, grumbullimin, transportin ose hyrjen në operacionin tjetër.
Për riparim përpara lustrimit, linja e lustrimit mund të qëndrojë e papunë ose të kërkojë zbutje shtesë të pllakës.
Shumë shpejt krijon probleme cilësore
Një reagim shumë i shpejtë mund të zvogëlojë dritaren e aplikimit të përdorshëm përpara se operatorët të përfundojnë shpërndarjen e materialit.
Pasojat e mundshme përfshijnë:
- mbulim i pabarabartë i rrëshirës;
- lagja jo e plotë e rrjetës;
- depërtim i cekët i çarjes;
- kufijtë e dukshëm të aplikimit;
- mbetje më të larta nga xhelatimi epoksi në kontejnerë;
- përzierje më e shpeshtë e grupeve të vogla emergjente; dhe
- cilësi jokonsistente midis seksioneve të para dhe të fundit të një pllake.
Objektivi i duhur është sinkronizimi i procesit
Profili ideal i kurës lejon kohë të mjaftueshme për të përfunduar aplikimin siç duhet dhe më pas zhvillon forcën e trajtimit mjaft shpejt për të mbajtur fazën tjetër të prodhimit në lëvizje.
Kjo do të thotë që një fabrikë duhet të përputhet me kinetikën e epoksisë me:
- dimensionet e pllakës;
- numri i operatorëve;
- aplikim manual kundrejt atij automatik;
- shpejtësia e transportuesit;
- kohëzgjatja e ciklit vakum;
- koha e aplikimit të rrjetës;
- kapaciteti tampon;
- orari i lustrimit; dhe
- ndryshimet sezonale të temperaturës.
Si ndikon koha e kurimit në mbështetjen e rrjetës
Mbështetja e rrjetës është veçanërisht e ndjeshme ndaj ekuilibrit midis rrjedhjes dhe kurimit.
Rrëshira ka nevojë për kohë të mjaftueshme të hapur për të lagur rrjetën përforcuese dhe për të kontaktuar në mënyrë uniforme sipërfaqen e gurit. Nëse reagon shumë shpejt, mund të mbeten zona të thata ose impregnim jo i plotë i fibrave. Nëse reagon shumë ngadalë, pllakat e zënë stacionin mbështetës më gjatë dhe mund të mos jenë gati për transport kur pritet.
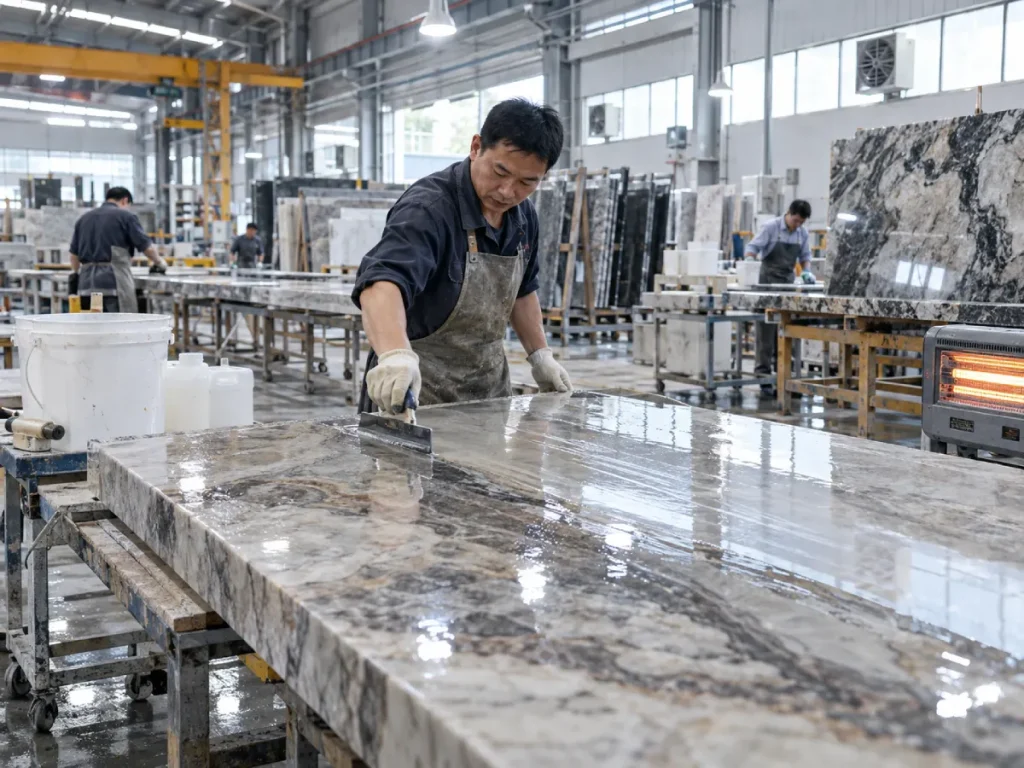
Mbështetje rrjetë dimërore
Në një punishte të ftohtë, përdorimi i një formulimi standard mund të çojë në një kurë në dukje të pafund.
Operatorët ndonjëherë përgjigjen duke rritur sasinë e ngurtësuesit, duke aplikuar nxehtësi të jashtme të pakontrolluar ose duke e lëvizur pllakën shumë herët. Këto shkurtore mund të krijojnë më shumë ndryshueshmëri sesa zgjidhin.
Një zgjidhje më e mirë është përdorimi i kimisë së zhvilluar për intervalin aktual të temperaturës. Klasa dimërore e Veropoxy Sistemi mbështetës i rrjetës 4090 / WBA25Q është pozicionuar posaçërisht për pjekje rreth 10°C.
Mbështetje me rrjetë verore dhe me linjë të nxehtë
Në temperaturë të lartë, sfida kthehet mbrapsht.
Rrëshira mund të rrjedhë lehtësisht në fillim, por fillon të reagojë më shpejt sesa presin operatorët. Tufa të mëdha të përziera mund të bëhen veçanërisht problematike sepse nxehtësia ekzotermike krijohet në enë.
Për këto kushte, një formulim i kontrolluar me temperaturë të lartë siç është Veropoxy's Sistemi 4090 / BCO25Q-14 është projektuar rreth mjediseve të prodhimit dhe tharjes me temperaturë të lartë.
Si ndikon koha e kurimit në riparimin dhe depërtimin e plasaritjeve të mermerit
Riparimi i mermerit paraqet një kërkesë të ndryshme. Rrëshira shpesh duhet të rrjedhë në çarje ose defekte sipërfaqësore përpara se reaksioni të përparojë shumë.
Një sistem që shërohet shpejt, por humbet aftësinë e depërtimit në gjysmë të rrugës së aplikimit, mund të lërë defekte të brendshme të patrajtuara.
Në përpunimin e mermerit në temperaturë të lartë, kjo bëhet veçanërisht e rëndësishme sepse vetë guri mund të jetë tashmë i ngrohtë.
Riparimi i mermerit në klimë të ngrohtë
Veropoxy's 5099 / B25Q-KG sistemi i riparimit të mermerit dhe përmirësimit të ngjyrave është publikuar për kushte afërsisht 28–38°C me një specifikim kurimi afërsisht 80 minuta.
Pika e rëndësishme nuk është numri "80" në vetvete. Është se sistemi është formuluar rreth një aplikimi në temperaturë të ngrohtë ku rrëshira ka ende nevojë për rrjedhje të mjaftueshme të dobishme për riparimin e plasaritjeve dhe trajtimin e sipërfaqes.
Përpunim mermeri shumë i nxehtë
Për mermer me ngjyrë të përpunuar rreth 38–45°C, Veropoxy's 5089 / BCO25Q sistem me penetrim të lartë pozicionohet për performancë të qëndrueshme në kushte shumë më të nxehta.
Kjo ilustron një mësim kryesor të blerësit: një temperaturë e lartë e punishtes nuk do të thotë automatikisht që duhet të pranoni një dritare pune jashtëzakonisht të shkurtër. Një sistem i formuluar siç duhet i temperaturës së lartë mund të projektohet për të kontrolluar reagimin në vend që ta lejojë atë të largohet.
Si ndikon koha e kurimit në infuzion me vakum
Trajtimi i gurëve me vakum ka nevojë për një ekuilibër të ndryshëm.
Rrëshira duhet të qëndrojë e lëvizshme aq gjatë sa të lëvizë nëpër pore, çarje dhe rrugë të brendshme, ndërsa kushtet e vakumit e tërheqin atë në gur.
Nëse xhelatimi fillon shumë herët, thellësia e depërtimit mund të bëhet e pabarabartë. Zona më e afërt me burimin e rrëshirës mund të marrë material adekuat ndërsa zonat më të largëta mbeten të trajtuara në mënyrë të pamjaftueshme.
Kjo është arsyeja pse sjellja e kurës duhet të vlerësohet së bashku me viskozitetin dhe kohëzgjatjen e ciklit vakum.
Veropoxy's Solucionet e infuzionit me vakum fokusohet në depërtimin e rrëshirës në mikroporet e gurit dhe defektet strukturore, ndërsa kompania ofron gjithashtu një Rrëshirë epokside me viskozitet të ulët për infuzion me vakum guri.
Për këtë aplikacion, zgjedhja e një rrëshire vetëm sepse "kurohet shpejt" mund të jetë pikërisht vendimi i gabuar.
Si të përputhet sjellja e kurës epokside me kushte të ndryshme prodhimi
| Nëse situata juaj e prodhimit është… | Prioritet… | Arsyeja |
|---|---|---|
| Punishtja rreth 10°C | Formulimi për shërim në temperaturë të ulët | Sistemet standarde mund të bëhen shumë viskoze dhe të zhvillojnë forcën shumë ngadalë |
| Punishtja mbi 28°C | Reaktiviteti i kontrolluar në temperaturë të lartë | Parandalon që dritarja e dobishme e punës të bëhet shumë e shkurtër |
| Mermer në 38–45°C | Sistemi i depërtimit me temperaturë të lartë | Ruan rrjedhjen e dobishme dhe kurimin e kontrolluar në kushtet e përpunimit të gurëve të nxehtë |
| Pllaka të mëdha aplikohen me dorë | Koha e hapur më e gjatë e përdorshme | Operatorët kanë nevojë për kohë të mjaftueshme për të shpërndarë materialin në mënyrë të qëndrueshme në të gjithë pllakën |
| Linja e automatizuar e vazhdueshme | Profili i shërimit të përsëritur | Konsistenca e ciklit ka më shumë rëndësi se shpejtësia maksimale |
| Infuzion me vakum | Viskozitet i ulët plus kohë adekuate pune | Rrëshira duhet të mbetet e lëvizshme gjatë gjithë ciklit të infuzionit |
| Mbështetje rrjetë | Koha e lagurit plus kura e parashikueshme e trajtimit | Rrjeta duhet të ngopet përpara se pllakat të mund të zhvendosen në mënyrë të sigurt |
| Riparoni menjëherë para lustrimit | Gatishmëri e besueshme për lustrim | Bluarja e parakohshme mund të ekspozojë ose dëmtojë zonat e riparimit të papunuara plotësisht |
Pse epoksidi ndonjëherë shërohet shumë shpejt
Punëtoria është më e nxehtë se gjendja e provës
Një rrëshirë e miratuar gjatë testimit të pranverës mund të sillet shumë ndryshe gjatë temperaturave të pikut të verës.
Nëse kualifikimi i blerjes nuk përfshin kurrë testimin e temperaturës së lartë, linja e prodhimit mund të zbulojë problemin vetëm pasi të arrijë materiali me shumicë.
Grupi i përzier është shumë i madh
Masat e mëdha ruajnë nxehtësinë ekzotermike dhe mund të përshpejtohen me shpejtësi brenda enës së përzierjes.
Në vend që të përzihet një grup i madh, prodhimi mund të ketë nevojë për disa tufa më të vogla të kontrolluara, në varësi të udhëzimeve të furnizuesit dhe kërkesave të linjës.
Rrëshira mbetet shumë gjatë në një enë të thellë
Edhe kur sasia totale e serisë është e arsyeshme, gjeometria e kontejnerit ka rëndësi. Një kovë e ngushtë e thellë ruan nxehtësinë e reagimit ndryshe nga një tabaka e cekët ose një shtresë e hollë.
Guri është më i nxehtë se ajri
Pllakat që vijnë nga një linjë e nxehtë, ekspozimi në diell në natyrë ose ruajtja e ngrohtë mund të shkurtojnë kohën lokale të punës në ndërfaqen gur-rrëshirë.
Pse epoksidi ndonjëherë shërohet shumë ngadalë
Nënshtresa dhe rrëshira janë shumë të ftohta
Ajri i ftohtë i ambientit është vetëm një pjesë e problemit. Tamburët me rrëshirë dhe pllaka guri të ruajtura gjatë natës në një mjedis të ftohtë mund të mbeten të ftohta edhe pas ngrohjes së punishtes.
Formulimi është jashtë intervalit të rekomanduar të temperaturës
Një ngurtësues me temperaturë të lartë ose standard thjesht mund të mos sigurojë shërim praktik në temperaturat e dimrit.
Raporti i përzierjes është i pasaktë
Shtimi i ngurtësuesit shtesë nuk është një mënyrë e besueshme për ta bërë më të shpejtë kurimin e epoksidit.
Sistemet epoksi me dy komponentë janë formuluar rreth raporteve specifike rrëshirë ndaj ngurtësuesit. Largimi nga ai raport mund të lërë komponentë të pareaguar, fortësi të paqëndrueshme, ngjitje sipërfaqësore, brishtësi ose performancë të dobët afatgjatë.
Përzierja është e paplotë
Peshimi i saktë nuk ndihmon nëse të dy komponentët nuk përzihen plotësisht.
Materiali i papërzier në anët ose në fund të një kontejneri mund të mbetet i butë edhe kur grupi kryesor duket se forcohet siç duhet.
Gabimet e zakonshme të kurimit të epoksidit në fabrikat e gurit
Zgjedhja e epoksidit vetëm në kohën më të shkurtër të pjekjes
Një cikël më i shkurtër është tërheqës derisa të reduktojë depërtimin, lagështimin ose qëndrueshmërinë e aplikimit.
Efikasiteti i prodhimit duhet të matet si pllaka të pranueshme për ndërrim, jo thjesht minuta të shtypura në një TDS.
Duke supozuar se një ngurtësues funksionon njësoj mirë gjatë gjithë vitit
Një fabrikë me dimër 10°C dhe verë 35°C mund të ketë nevojë për strategji të ndryshme shërimi.
Përpjekja për të detyruar një formulim gjatë të gjitha stinëve mund të krijojë rregullime të përsëritura të cilësisë.
Injorimi i temperaturës së gurit
Temperatura e ajrit mund të jetë 25°C ndërsa gurët që vijnë nga magazinimi i jashtëm i dimrit janë shumë më të ftohtë. E kundërta është e mundur pas tharjes së nxehtë.
Ndryshimi i raportit A:B për të kontrolluar shpejtësinë
Ky është një gabim serioz i kontrollit të procesit.
Nëse shpejtësia e pjekjes është e papërshtatshme, ndryshoni formulimin ose sistemin e miratuar të ngurtësuesit - jo raportin stoikiometrik të specifikuar pa vërtetim teknik.
Testimi i mostrave të vogla, por duke prodhuar tufa të mëdha
Testet laboratorike të kupave janë të dobishme, por sjellja ekzotermike ndryshon me masën.
Një provë prodhimi duhet të përdorë madhësi realiste të grupeve, pajisjet e përzierjes, dimensionet e pllakës, shpejtësinë e linjës dhe trashësinë e aplikimit.
Lustrim sapo sipërfaqja të ndihet e vështirë
Vetëm prekja e sipërfaqes nuk provon se zona e riparimit ka arritur forcë të mjaftueshme përpunimi.
Kriteri i duhur i pranimit duhet të bazohet në provat aktuale të bluarjes, lustrimit ose trajtimit.
Si të testoni kohën e shërimit të epoksidit përpara porosisë me shumicë
Hapi 1: Regjistroni temperaturat reale të fabrikës
Mos provoni në një temperaturë arbitrare të dhomës laboratorike nëse fabrika normalisht funksionon shumë më e ftohtë ose më e nxehtë.
Regjistro:
- temperatura e punëtorisë në mëngjes;
- temperatura maksimale e pasdites;
- temperatura e ulët e dimrit;
- temperatura e lartë e verës;
- temperatura e sipërfaqes së gurit; dhe
- temperatura e përbërësit të rrëshirës.
Hapi 2: Përdorni raportin e specifikuar të përzierjes
Matni saktë rrëshirën dhe ngurtësuesin me metodën e përcaktuar në TDS.
Hapi 3: Regjistroni sjelljen e tenxhere
Vëzhgoni rrëshirën e përzier në enën e prodhimit.
Regjistroni kur temperatura fillon të rritet, kur viskoziteti rritet ndjeshëm dhe kur grupi bëhet i papërshtatshëm për përdorim normal.
Hapi 4: Matni kohën e dobishme të aplikimit në gur të vërtetë
Për riparimin e çarjeve, regjistroni kur depërtimi bëhet i pamjaftueshëm.
Për mbështetjen e rrjetës, shënoni sa kohë rrëshira mbetet e lehtë për t'u përhapur dhe lagni plotësisht fibrat.
Për infuzion me vakum, shënoni nëse rrjedha e dobishme mbetet e disponueshme gjatë ciklit të plotë të vakumit.
Hapi 5: Përcaktoni gatishmërinë për trajtimin
Mos kopjoni thjesht kohën e publikuar të furnizuesit në SOP tuaj.
Provoni kur pllakat tuaja mund të zhvendosen, grumbullohen ose transferohen në mënyrë të sigurtë pa e shqetësuar zonën e ngjitur ose të riparuar.
Hapi 6: Testoni gatishmërinë e lustrimit ose përpunimit
Kaloni pllakën përmes procesit të vërtetë të përfundimit.
Shiko për:
- tërheqje e rrëshirës së butë;
- lyerje;
- vrima gjilpërash;
- rihapja e çarjes;
- depresioni sipërfaqësor;
- shkëlqim i pabarabartë; dhe
- kufijtë e dukshëm të riparimit.
Hapi 7: Përsëriteni në të dy ekstremet sezonale
Një produkt i testuar vetëm në 23–25°C mund t'ju tregojë shumë pak për prodhimin e janarit ose gushtit.
Nëse fabrika përjeton ndryshime të mëdha sezonale, përsëritni provat në kushte përfaqësuese të ftohtë dhe të nxehtë përpara se të miratoni furnizimin vjetor.
Lista kontrolluese e kualifikimit të kurimit të fabrikës së gurit
| Kontrollo | Çfarë të regjistroni | Pse ka rëndësi |
|---|---|---|
| Temperatura e ambientit | Temperatura aktuale e punishtes gjatë provës | Ofron kontekst për të gjitha matjet e kohës së kurimit |
| Temperatura e gurit | Temperatura e sipërfaqes para aplikimit | Pllaka mund të ndryshojë ndjeshëm nga temperatura e dhomës |
| Raporti A:B | Raporti aktual i peshuar | Parandalon variacionet e kurimit të shkaktuar nga gabimet e dozimit |
| Madhësia e grupit | Masa totale e përzier | Masat më të mëdha mund të zhvillojnë më shumë nxehtësi ekzotermike |
| Lloji i kontejnerit | Thellësia dhe gjeometria | Ndikon në ruajtjen e nxehtësisë dhe jetën praktike në tenxhere |
| Koha e dobishme e punës | Minutat e përhapjes ose depërtimit të pranueshëm | Më praktike sesa koha e xhelit vetëm |
| Koha e trajtimit | Koha derisa pllaka të mund të lëvizë në mënyrë të sigurt | Përcakton xhiron reale të linjës |
| Gatishmëria për lustrim | Koha deri në përfundimin me sukses | Parandalon defektet e parakohshme të përpunimit |
| Paraqitja përfundimtare | Shkëlqimi, ngjyra, çarje dhe defekte sipërfaqësore | Konfirmon se shpejtësia e kurimit nuk sakrifikoi cilësinë |
| Përsëritshmëria sezonale | Rezulton në kushte të ftohta dhe të nxehta | Redukton surprizat e prodhimit pas blerjes me shumicë |
Rekomandim: Zgjidhni një profil kure, jo vetëm një numër kurimi
Epoksi më i mirë për një fabrikë guri nuk është domosdoshmërisht ai që arrin një moment historik arbitrar kurimi më shpejt.
Sistemi më i mirë është ai që u jep operatorëve kohë të mjaftueshme për të kryer procesin në mënyrë korrekte dhe më pas zhvillon forcën e trajtimit dhe përfundimit me një ritëm të parashikueshëm.
Nëse punishtja është e ftohtë, përdorni një formulim të krijuar për të reaguar në mënyrë të besueshme në të ftohtë në vend që të ndryshoni raportin e përzierjes ose të pranoni kohë pritjeje jashtëzakonisht të gjata.
Nëse punishtja është e nxehtë, zgjidhni kiminë e kontrolluar me temperaturë të lartë që ruan mjaftueshëm kohë të dobishme pune për depërtimin, përhapjen, lagjen e rrjetës ose trajtimin me vakum.
Nëse procesi përfshin një linjë të vazhdueshme prodhimi, vlerësoni përsëritshmërinë nga grupi në grup dhe kaloni në ndërrim në vend që të fokusoheni në një mostër të suksesshme.
Nëse aplikacioni juaj është infuzion me vakum, jepni përparësi kohëzgjatjes së rrjedhës së dobishme mbi një titull "kurim i shpejtë".
Dhe nëse një furnizues ofron një numër të kohës së kurimit pa përcaktuar temperaturën e provës ose fazën e kurimit, kërkoni sqarime përpara se të krahasoni produktin me një sistem tjetër.
Pyetjet e bëra më shpesh në lidhje me kohën e tharjes së rrëshirës epokside
1. Sa kohë duhet për t'u kuruar rrëshira epoksi?
Nuk ka kohë universale të pjekjes me epoksi. Përgjigja varet nga formulimi i forcuesit të rrëshirës, temperatura, madhësia e grupit, trashësia e aplikimit, temperatura e nënshtresës dhe çfarë do të thotë "i kuruar" për procesin. Jetëgjatësia në tenxhere, kurimi i trajtimit, gatishmëria për lustrim dhe kurimi i plotë mund të ndodhin në periudha të ndryshme.
2. A shërohet epoksi më shpejt në temperatura më të larta?
Në përgjithësi, po. Brenda një gamë të përshtatshme formulimi, kushtet më të ngrohta përshpejtojnë reaksionin kimik midis rrëshirës dhe ngurtësuesit. Megjithatë, kjo gjithashtu shkurton kohën e punës dhe mund të rrisë nxehtësinë ekzotermike. Përpunuesit industrialë të gurëve duhet të përdorin formulime të dizajnuara për temperaturën e tyre aktuale në vend që thjesht të përpiqen të bëjnë një epoksi standard më të nxehtë.
3. A mund të kurohet epoksidi siç duhet në 10°C?
Disa sisteme epokside munden, por formulimi duhet të projektohet ose të vërtetohet për përdorim në temperaturë të ulët. Veropoxy, për shembull, ofron një sistem mbështetës rrjetë 4090 / WBA25Q të pozicionuar posaçërisht për prodhim dimëror afërsisht 10°C. Një sistem konvencional i temperaturës së dhomës nuk duhet të supozohet automatikisht se funksionon në të njëjtën mënyrë.
4. Pse epoksidi ndonjëherë nxehet në kovën e përzierjes?
Kurimi me epoksi është ekzotermik, që do të thotë se reaksioni kimik çliron nxehtësinë. Një masë më e madhe ose më e thellë mund të mbajë më shumë nxehtësi, e cila përshpejton reagimin dhe gjeneron akoma më shumë nxehtësi. Kjo është arsyeja pse jeta në tenxhere në një enë mund të jetë më e shkurtër se koha e përdorimit të së njëjtës rrëshirë të përhapur si një shtresë e hollë.
5. A duhet të shtoj më shumë ngurtësues nëse epoksidi po forcohet shumë ngadalë?
Jo. Mos e ndryshoni raportin e specifikuar rrëshirë ndaj ngurtësuesit thjesht për të përshpejtuar forcimin. Përmasat e pasakta mund të prodhojnë shërim jo të plotë, ngjitje, brishtësi, fortësi të paqëndrueshme ose performancë të dobët afatgjatë. Nëse shpejtësia e pjekjes është e papërshtatshme, përdorni një formulim ose ngurtësues të miratuar të projektuar për temperaturën e kërkuar dhe ciklin e prodhimit.
Si të përputhet koha e shërimit të epoksidit me prodhimin e vërtetë të gurit
Koha e ngurtësimit me epoksi duhet të trajtohet si një dritare prodhimi, jo si një numër i izoluar. Sistemi i duhur duhet të sigurojë kohë të mjaftueshme pune të lëngshme për aplikim, reagim të mjaftueshëm të kontrolluar për trajtim të parashikueshëm dhe shërim të mjaftueshëm përpara lustrimit, prerjes, transportit ose përpunimit të mëtejshëm. Temperatura ndryshon çdo pjesë të asaj sekuence.
Filloni me temperaturën reale të fabrikës
Një produkt i kualifikuar në 25°C nuk mund të pritet automatikisht të sillet njësoj në 10°C ose 40°C. Regjistroni temperaturën e ambientit, temperaturën e gurit, temperaturën e rrëshirës, madhësinë e grupit dhe ciklin aktual të prodhimit përpara se të zgjidhni sistemin e ngurtësuesit ose epoksidit.
Shërimi më i shpejtë nuk është gjithmonë produktivitet më i lartë
Një sistem shumë i shpejtë mund të zvogëlojë kohën e pritjes, por gjithashtu të shkurtojë depërtimin, lagështimin e rrjetës, përhapjen ose infuzionin me vakum. Epoksi më i shpejtë bëhet një zgjedhje e dobët e prodhimit kur operatorët nuk mund ta plotësojnë aplikimin vazhdimisht përpara se rrëshira të fillojë të xhelitet.
Përputhni sistemin e kurimit me procesin
Punëtoria e dimrit të ftohtë:
përdorni një formulim me temperaturë të ulët të krijuar për të ndërtuar forcën në mënyrë të besueshme në vend që të detyroni një sistem standard jashtë gamës së tij të punës.
Punëtoria e nxehtë e verës:
përdorni kimi të kontrolluar me temperaturë të lartë që ruan kohën e mjaftueshme të punës për aplikim të plotë.
Mbështetje rrjetë:
balanconi kohën e njomjes së fibrave me forcën e parashikueshme të trajtimit, në mënyrë që pllakat të mund të lëvizin nëpër vijë pa ndërprerë shtresën e përforcimit.
Infuzion me vakum:
jepni përparësi kohëzgjatjes së rrjedhës së dobishme dhe kohës së depërtimit përpara se të fillojë xhelatimi.
Riparimi i mermerit para lustrimit:
vërtetoni gatishmërinë për lustrim në vend që të mbështeteni vetëm në një shifër të përgjithshme të kohës së kurimit.
Çfarë duhet të krahasojnë blerësit mes furnitorëve?
Krahasoni gamën e rekomanduar të temperaturës, gjendjen e provës së jetëgjatësisë në tenxhere, kohën e punës, kohën e trajtimit, përcaktimin e pjekjes, raportin A:B, ndjeshmërinë e madhësisë së grupit, ndryshimin e viskozitetit gjatë aplikimit dhe performancën aktuale të pllakës. Dy produkte të përshkruara si "kurë 60-minutëshe" mund të sillen shumë ndryshe nëse një numër i referohet forcës së trajtimit dhe tjetri i referohet një momenti historik të ndryshëm kurimi.
Ku lëviz përpunimi i epoksidit të gurit?
Fabrikat profesionale të gurit po lëvizin gjithnjë e më shumë drejt formulimeve specifike për temperaturën dhe proceset në vend që të përpiqen të përdorin një epoksid universal gjatë gjithë vitit. Winter mesh backing, high-temperature drying lines, hot-climate marble repair, vacuum infusion, and deep-penetration processing each benefit from a curing profile designed around the actual production environment.
Rekomandim praktik
If curing is too slow in winter, choose low-temperature chemistry rather than changing the mixing ratio. If working time becomes too short in summer, use a high-temperature system with controlled reactivity. If the process requires deep penetration or vacuum infusion, protect the useful liquid window before chasing a faster cure. If the line depends on rapid handling or polishing, validate those exact milestones on real slabs. The best cure time is the one that keeps application quality and production rhythm in balance.
Need an Epoxy Cure Profile That Matches Your Production Temperature?
Stone type, workshop temperature, slab temperature, application method, batch size, working time, and the next production step all affect the curing system you should use. Before bulk ordering, test the epoxy under the coldest and hottest conditions your factory is likely to experience and verify both application time and handling or polishing readiness on real slabs.
Eksploroni Sistemet Epoksi Guri Veropoxy
Referencat
- Stafi Teknik WEST SYSTEM.
WEST SYSTEM User Manual & Product Guide: Controlling Cure Time.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Manual, 2020. - Stafi Teknik WEST SYSTEM.
Epoxy Chemistry Basics.
Gougeon Brothers, Inc.
WEST SYSTEM Burimet Teknike Epoksi. - Stafi Teknik WEST SYSTEM.
105 System Selection Guide: Hardener Cure Speed and Epoxy Temperature.
Gougeon Brothers, Inc.
WEST SYSTEM Product Selection & Technical Guide. - Organizata Ndërkombëtare për Standardizim.
ISO 11357-5:2025 — Plastics — Differential Scanning Calorimetry (DSC) — Part 5: Determination of Characteristic Reaction-Curve Temperatures and Times, Enthalpy of Reaction and Degree of Conversion.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Sergey Vyazovkin and Nicolas Sbirrazzuoli.
Mechanism and Kinetics of Epoxy–Amine Cure Studied by Differential Scanning Calorimetry.
University of Toledo and University of Nice-Sophia Antipolis.
Macromolecules, Vol. 29, No. 6, 1996, pp. 1867–1873. - Zhipeng Ran, Xiaobing Liu, Xiaolian Jiang, Yeping Wu, and Hong Liao.
Study on Curing Kinetics of Epoxy-Amine to Reduce Temperature Caused by the Exothermic Reaction.
Institute of Chemical Materials, China Academy of Engineering Physics.
Thermochimica Acta, Vol. 692, 2020, Article 178735. - Evrykleia Karagiannidou, Dimitris S. Achilias, and Irini D. Sideridou.
Cure Kinetics of Epoxy–Amine Resins Used in the Restoration of Works of Art from Glass or Ceramic.
Aristotle University of Thessaloniki.
European Polymer Journal, Vol. 42, No. 12, 2006, pp. 3311–3323. - Oleg I. Loban, Yulia V. Olikhova, Irina Yu. Gorbunova, and Natalya V. Kostromina.
Curing Rheokinetics of Epoxy-Amine Composition.
Materials and Polymer Research Authors.
Thermochimica Acta, Vol. 740, 2024, Article 179825.