

სწრაფი შეჯამება:
ეპოქსიდური ფისოვანი გამაგრების დროზე ძლიერ გავლენას ახდენს ტემპერატურა, მაგრამ მყიდველებმა არ უნდა განიხილონ ტემპერატურა, როგორც ერთადერთი ცვლადი. ქოთნის ვადა, სამუშაო დრო, გელის დრო, დამუშავების სიძლიერე, გასაპრიალებელი მზადყოფნა და სრული გამკვრივება აღწერს გამაგრების პროცესის სხვადასხვა ეტაპებს. უფრო თბილი პირობები ზოგადად აჩქარებს ეპოქსიდური რეაქციებს და ამცირებს გამოსაყენებელ სამუშაო ფანჯარას, ხოლო ცივი პირობები ანელებს რეაქციას და შეიძლება შეაფერხოს სიმტკიცის განვითარება ან დატოვოს სტანდარტული სისტემების დაქვეითება. ქვის ქარხნებისთვის საუკეთესო ეპოქსია არ არის უბრალოდ ყველაზე სწრაფად მდნარი პროდუქტი. ეს არის ფორმულირება, რომლის მუშაობის დრო, შეღწევადობა, გამოყენების ტემპერატურა, დამუშავების დრო და საბოლოო გაჯანსაღება ემთხვევა რეალურ საწარმოო ხაზს. თუ თქვენი სახელოსნო მუშაობს 10°C-მდე, გამოიყენეთ სისტემა, რომელიც შექმნილია დაბალ ტემპერატურაზე გამაგრებისთვის. თუ ქარხანა რეგულარულად მუშაობს 28°C-ზე ან თუნდაც 38-45°C ტემპერატურაზე, გამოიყენეთ ტემპერატურის სპეციფიკური ფორმულირება, რომელიც შექმნილია კონტროლირებადი რეაქტიულობის შესანარჩუნებლად ამ პირობებში.
"რამდენი ხანი სჭირდება ეპოქსიდს განკურნებას?" პირდაპირ კითხვას ჰგავს. ქვის ქარხანაში მას იშვიათად აქვს პირდაპირი პასუხი.
ტექნიკური მონაცემების ფურცელზე შეიძლება იყოს მითითებული 50 წუთი, 60 წუთი ან 80 წუთი. მიუხედავად ამისა, წარმოების მენეჯერმა შეიძლება აღმოაჩინოს, რომ იგივე ფისი შესამჩნევად სქელი ხდება 20 წუთის შემდეგ, ფილა კვლავ რბილად გრძნობს თავს იმისთვის, რომ გადაადგილდეს მითითებული დროის შემდეგ, ან პროდუქტი, რომელიც იდეალურად მუშაობს გაზაფხულზე, გაძნელდება ზაფხულში.
მიზეზი მარტივია: ეპოქსიდური გამყარება ქიმიური რეაქციაა და არა თაიმერში ჩაშენებული.
ტემპერატურა, ფისოვანი გამაგრების ქიმია, სერიის ზომა, შერევის თანაფარდობა, ფირის სისქე, ქვის ტემპერატურა, გამოყენების მეთოდი და შერეული ფისის მიერ შენარჩუნებული სითბოს რაოდენობა გავლენას ახდენს იმაზე, თუ რამდენად სწრაფად გადადის სისტემა სამუშაო სითხიდან გელში და ბოლოს გამაგრებულ ქსელში.
პროფესიონალური ქვის გადამამუშავებლებისთვის, პრაქტიკული კითხვა არ არის მხოლოდ "რა არის ეპოქსიდური ფისოვანი დამუშავების დრო?" ეს არის:
რამდენი გამოსაყენებელი სამუშაო დრო გვაქვს, როდის შეიძლება ფილა უსაფრთხოდ გადავიდეს შემდეგ პროცესზე და მიაღწევს თუ არა ფისი საჭირო საბოლოო თვისებებს ჩვენი რეალური ქარხნის ტემპერატურის პირობებში?
ვეროპოქსის მიმდინარეობა ქვის ეპოქსიდური პროდუქტების ასორტიმენტი გვიჩვენებს, თუ რატომ არის მნიშვნელოვანი ეს განსხვავება. სხვადასხვა ფორმულირებები განლაგებულია ზამთრის ბადის საყრდენის, მაღალი ტემპერატურის ბადის დასაყრდენისთვის, თბილი კლიმატის მარმარილოს შეკეთებისთვის და მარმარილოს დამუშავებისთვის 38-45°C-მდე მაღალ ტემპერატურაზე. მაშასადამე, მსგავსი გარეგნობის A/B სისტემებს შეიძლება ჰქონდეთ ძალიან განსხვავებული დამუშავების სტრატეგიები.
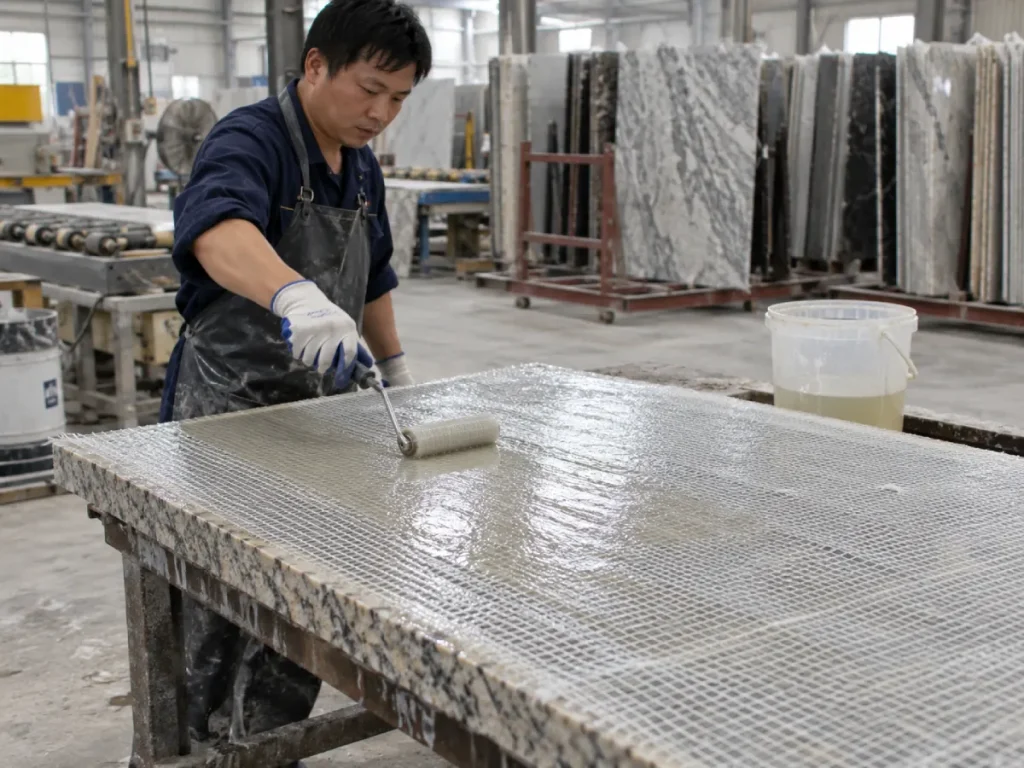
რას ნიშნავს ეპოქსიდური ფისოვანი გამაგრების დრო?
ეპოქსიდის შესყიდვაში დაბნეულობის ერთ-ერთი ყველაზე დიდი წყარო არის ის, რომ რამდენიმე განსხვავებული დროის ტერმინი ხშირად განიხილება, თითქოს ისინი ერთსა და იმავეს ნიშნავს.
მათ არა.
ქოთნის ცხოვრება
ქოთნის სიცოცხლე აღწერს რამდენ ხანს რჩება შერეული ფისისა და გამაგრების განსაზღვრული მასა გამოსაყენებლად კონტეინერში მითითებულ პირობებში.
ეს განსაკუთრებით მნიშვნელოვანია, რადგან ეპოქსიდის უფრო დიდ მასას შეუძლია შეინარჩუნოს მეტი რეაქციის სითბო. რეაქციის აჩქარებისას მასალა უფრო თბება, რამაც შეიძლება კვლავ დააჩქაროს რეაქცია. ეს ეგზოთერმული ქცევა ნიშნავს, რომ ეპოქსიდს ღრმა შერევის თაიგულში ჩაჯდომამ შეიძლება დაკარგოს გამოყენებადობა მნიშვნელოვნად უფრო სწრაფად, ვიდრე იგივე მასალა, რომელიც ქვის ფილაზე თხელ გარსშია გავრცელებული.
ამ მიზეზით, გამოქვეყნებული ქოთნის სიცოცხლე უნდა წაიკითხოს ტესტის ტემპერატურასთან, სერიის მასასთან და კონტეინერის გეომეტრიასთან ერთად.
სამუშაო დრო ან ღია დრო
სამუშაო დრო არის პრაქტიკული პერიოდი, რომელიც ხელმისაწვდომია შერევისთვის, გავრცელებისთვის, გაფხეკით, გადახვევისთვის, ბადის გაჟღენთისთვის, ბზარის შეღწევისთვის, ვაკუუმური დამუშავებისთვის, კორექტირებისთვის ან აწყობისთვის.
ეს ხშირად ქვის ქარხნისთვის უფრო სასარგებლოა, ვიდრე ქოთნის ცხოვრება.
ეპოქსია შეიძლება ტექნიკურად კვლავ იყოს თხევადი შერევის ჭურჭელში, მაგრამ შესაძლოა უკვე საკმარისად გაზრდილი იყოს სიბლანტე, რომ აღარ შეაღწიოს წვრილ მარმარილოს ან გრანიტის ბზარებში ეფექტურად.
ვაკუუმური პროცესისთვის შესაბამისი სამუშაო ფანჯარა მთავრდება მაშინ, როდესაც ფისოვანი ნაკადი ძალიან შენელდება საიმედო ინფუზიისთვის, და არა აუცილებელი, როდესაც მასალა საბოლოოდ გელდება.
ლარის დრო
ლარის დრო აღწერს გადასვლას მობილური სითხიდან გელის მდგომარეობაში. როგორც კი სისტემა მიაღწევს ამ საფეხურს, მნიშვნელოვანი შეღწევა ან გასწორება ჩვეულებრივ მთავრდება.
ამიტომ ქვის დამმუშავებელმა არ უნდა აურიოს გელის დრო და გამოყენების დრო.
განკურნების მართვა
ეს არის წერტილი, როდესაც შეკრულმა ან გამაგრებულმა ფილამ შეიმუშავა საკმარისი მთლიანობა განსაზღვრული დამუშავების საფეხურისთვის.
პროცესიდან გამომდინარე, ეს შეიძლება გულისხმობდეს ფილის გადატანას, საყრდენი სადგურიდან ამოღებას, ეტლზე მოთავსებას ან სხვა წარმოების ეტაპზე გადატანას.
განკურნების მართვა სულაც არ არის სრული განკურნება.
გაპრიალების ან დამუშავების მზადყოფნა
ქვის მცენარეები ხშირად უფრო მეტად ზრუნავენ ამ სტადიაზე, ვიდრე „განკურნების“ ლაბორატორიული განმარტება.
თუ დაფქვის დაწყებისას ეპოქსია ზედმეტად რბილია, აბრაზიულმა მოქმედებამ შეიძლება გამოიყვანოს მასალა შეკეთებული ბზარებიდან, დაასხას ფისი, გამოაშკარავდეს ხვრელებს ან წარმოქმნას არათანაბარი გაპრიალება დამუშავებული უბნების გარშემო.
მაშასადამე, წარმოების სასარგებლო კითხვაა: როდის შეიძლება ფილა უსაფრთხოდ შევიდეს კალიბრაციაში, დაფქვაში, გასაპრიალებლად, ჭრაში ან ტრანსპორტირებაში შეკეთების დაზიანების გარეშე?
სრული განკურნება
სრული გაჯანსაღება ეხება სტადიას, როდესაც ფისოვანი სისტემა საკმარისად მიიღწევა მისი საბოლოო თვისებებისკენ.
ფორმულირებიდან გამომდინარე, საბოლოო მექანიკური, ქიმიური, თერმული ან განზომილებიანი მუშაობის მიღწევისთვის საჭირო დრო შეიძლება მნიშვნელოვნად აღემატებოდეს პროდუქტის ფურცელზე მითითებულ თავდაპირველ დამუშავების დროს.
მყიდველის წაღება: არასოდეს სთხოვოთ მომწოდებელს მხოლოდ „განკურნების დრო“. ჰკითხეთ, რას წარმოადგენს ეს რიცხვი რეალურად: გელის დრო, დამუშავების დრო, გაპრიალების მზადყოფნა ან სრული განკურნება.
რატომ ცვლის ტემპერატურა ეპოქსიდური გამაგრების დროს
ეპოქსიდური გამკვრივება ჩვეულებრივ მოიცავს რეაქციას ფისსა და გამაგრილებელს შორის. როგორც ტემპერატურა იზრდება ფორმულირების მისაღები დიაპაზონში, მოლეკულური მოძრაობა და რეაქციის სიჩქარე ზოგადად იზრდება. ამრიგად, ფისი უფრო სწრაფად გადის თხევადი, გელი და მყარი ეტაპებით.
როდესაც ტემპერატურა ეცემა, ჩვეულებრივ პირიქით ხდება. რეაქცია ნელდება, სიბლანტე იზრდება, გავრცელება რთულდება და სისტემას შეიძლება დასჭირდეს გაცილებით მეტი დრო საკმარისი სიმტკიცის შესაქმნელად.
სწორედ ამიტომ, იგივე სტანდარტული ფორმულირება შეიძლება მისაღები იყოს 25°C-ის საამქროში, მაგრამ ხდება არაპრაქტიკულად ნელი 10°C-ზე.
თბილი პირობები ჩვეულებრივ ამცირებს სამუშაო დროს
უფრო მაღალი ტემპერატურა შეიძლება სასარგებლო იყოს, როდესაც საწარმოო ხაზს სჭირდება უფრო სწრაფი შემობრუნება, მაგრამ ეს ასევე ქმნის რისკებს.
ოპერატორს ნაკლები დრო აქვს ფისის შერევისა და გასანაწილებლად. ვაკუუმის შეღწევა შეიძლება ძალიან ადრე შეწყდეს. ბადის დამხმარე გუნდებს შეიძლება გაუჭირდეთ დიდი ფილების ერთგვაროვანი დასველების შენარჩუნება. ვედროში დარჩენილი ფისი შეიძლება სწრაფად გაცხელდეს.
WEST SYSTEM ტექნიკური სახელმძღვანელო, მაგალითად, აღნიშნავს, რომ ტემპერატურა ძლიერ გავლენას ახდენს ქოთნის სიცოცხლეზე და იძლევა სავარაუდო მაგალითს, რომელშიც 10°C-ით მატებამ შეიძლება გაანახევროს ქოთნის სიცოცხლე მისი სისტემისთვის.
ეს სასარგებლოა, როგორც შეხსენება იმისა, თუ რამდენად მგრძნობიარე შეიძლება იყოს ეპოქსიდური ქიმია, მაგრამ ის არ უნდა განიხილებოდეს როგორც უნივერსალური ფორმულა ყველა სამრეწველო ეპოქსიდისთვის. ფისოვანი გამაგრების თითოეულ კომბინაციას აქვს საკუთარი რეაქციის პროფილი.
ცივმა პირობებმა შეიძლება გამოიწვიოს უფრო მეტი ვიდრე ნელი წარმოება
ცივი ამინდი არ არის მხოლოდ მოუხერხებელი.
თუ არჩეული სისტემა არ არის გათვლილი დაბალ ტემპერატურულ გასაწმენდად, პრაქტიკული შედეგები შეიძლება მოიცავდეს:
- ძალიან გრძელი ლოდინის დრო ფილების დამუშავებამდე;
- ცუდი ბადის საყრდენი პროდუქტიულობა;
- დაუმუშავებელი ფისის უფრო მაღალი სიბლანტე;
- შემცირებული შეღწევა მიკრობზარებში;
- რბილი ან წებოვანი ზედაპირები;
- ძალის დაგვიანებული განვითარება;
- არაპროგნოზირებადი გასაპრიალებელი მზადყოფნა; და
- უფრო დიდი ცვალებადობა დილის, შუადღის და ღამის ცვლას შორის.
სწორედ ამიტომ, ზამთრის კლასის სპეციალური ფორმულირება შეიძლება იყოს უფრო ეფექტური, ვიდრე უბრალოდ სტანდარტული ზაფხულის ფისის ლოდინი.
ქოთნის ცხოვრება, სამუშაო დრო და განკურნების დრო: რატომ უნდა გამოყოს მყიდველებმა ისინი
| ვადა | რას აღწერს | რატომ აქვს მნიშვნელობა ქვის დამუშავებას | მყიდველის საერთო შეცდომა |
|---|---|---|---|
| ქოთნის ცხოვრება | განსაზღვრული შერეული მასის გამოყენების ვადა კონტეინერში | გეხმარებათ შეაფასოთ რამდენად სწრაფად უნდა იქნას მოხმარებული შერეული პარტია | ვივარაუდოთ, რომ ქოთნის სიცოცხლე უდრის სრულ განაცხადის ფანჯარას |
| სამუშაო / ღია დრო | პერიოდი, როდესაც ეპოქსიდის ეფექტიანად გამოყენება შესაძლებელია | კრიტიკულია გავრცელებისთვის, შეღწევისთვის, ბადის დასველებისთვის და ინფუზიისთვის | ნაკადის შემდეგ განაცხადის გაგრძელება უკვე გაუარესდა |
| ლარი დრო | გადასვლა უნაყოფო გელისკენ | აღნიშნავს მნიშვნელოვანი შეღწევის ან გასწორების დასასრულს | გელის დრო განიხილება, როგორც მომენტი, როდესაც ფირფიტა მზად არის გასაპრიალებლად |
| განკურნების მართვა | ეტაპი, როდესაც ნაწილს შეუძლია მოითმინოს განსაზღვრული დამუშავების ეტაპი | განსაზღვრავს, როდის შეიძლება ფილები გადავიდეს ურმებზე ან შემდეგ სადგურზე | დაშვება მართვის სიმტკიცის ნიშნავს საბოლოო ძალა |
| გასაპრიალებელი მზადყოფნა | სტადია, როდესაც დამუშავებული ფისი მოითმენს დაფქვას ან გაპრიალებას | კრიტიკულია შეკეთების ხარისხისა და ზედაპირის თანმიმდევრულობისთვის | გაპრიალება ძალიან ადრეა, რადგან ზედაპირი მშრალია |
| სრული განკურნება | განვითარება დაგეგმილი საბოლოო თვისებებისკენ | შესაბამისი გრძელვადიანი შემაკავშირებელ და მომსახურების შესრულებასთან | მოკლე „განკურნების დროის“ დაშვება ნიშნავს, რომ ყველა თვისება სრულად არის განვითარებული |
პროფესიონალურმა TDS-მა იდეალურად უნდა აჩვენოს ეს განსხვავებები. თუ ეს ასე არ მოხდა, შემსყიდველმა გუნდებმა უნდა ჰკითხონ მიმწოდებელს წარმოების მასშტაბის საცდელად.
როგორ მოქმედებს ტემპერატურა ეპოქსიდზე ნამდვილი ქვის წარმოების ხაზზე
ფისოვანი სიბლანტე იცვლება გამაგრების დაწყებამდე
ცივი ფისი ჩვეულებრივ უფრო სქელია. ამან შეიძლება შეამციროს ბადის ბოჭკოების სველი დატენვის, წვრილ ნაპრალებში შესვლის, დიდ ფილაზე გავრცელების ან ვაკუუმის დამხმარე სისტემაში გადინების უნარი.
უფრო თბილი ფისი ჩვეულებრივ უფრო ადვილად მიედინება, მაგრამ რეაქციის უფრო სწრაფმა სიჩქარემ შეიძლება შეამციროს დრო ამ გაუმჯობესებული ნაკადით სარგებლობისთვის.
ეს ქმნის მნიშვნელოვან კომპრომისს:
მაღალტემპერატურულ მაღაზიას შეუძლია უზრუნველყოს შესანიშნავი საწყისი ნაკადი, მაგრამ ძალიან მცირე სამუშაო დრო. ცივ მაღაზიამ შეიძლება უზრუნველყოს გრძელი თეორიული სამუშაო ფანჯარა, ხოლო ფისი ფიზიკურად ძალიან სქელია იმისთვის, რომ ეფექტურად შეაღწიოს.
ეს კავშირი ტემპერატურასა და სიბლანტეს შორის არის მიზეზი წინა Veropoxy ტექნიკური ცოდნის შინაარსი უნდა განიხილებოდეს განაცხადის სპეციფიკურ დამუშავების მოთხოვნებთან ერთად და არა ცალკე თემებად.
ქვის ტემპერატურასაც აქვს მნიშვნელობა
ქარხნის ჰაერის ტემპერატურა არ არის ერთადერთი, რაც მნიშვნელოვანია.
ქვის ფილები შეიძლება დარჩეს ბევრად უფრო ცივი ან თბილი, ვიდრე ატმოსფერული ჰაერი, განსაკუთრებით მაშინ, როდესაც ისინი ახლახან მოვიდა გარე საწყობიდან, გაცხელებული საშრობი ხაზიდან, მზის პირდაპირი სხივიდან ან ცივი საწყობიდან.
ცივ ფილაზე ეპოქსიდის გამოყენებამ შეიძლება ადგილობრივად გაზარდოს სიბლანტე და შეანელოს რეაქცია ინტერფეისის მახლობლად. ძალიან თბილ ფილაზე მისმა გამოყენებამ შეიძლება მოულოდნელად შეამციროს სამუშაო დრო.
თანმიმდევრული შედეგებისთვის, ჩაწერეთ როგორც საამქროს ტემპერატურა, ასევე ქვის ზედაპირის ტემპერატურა საცდელებში.
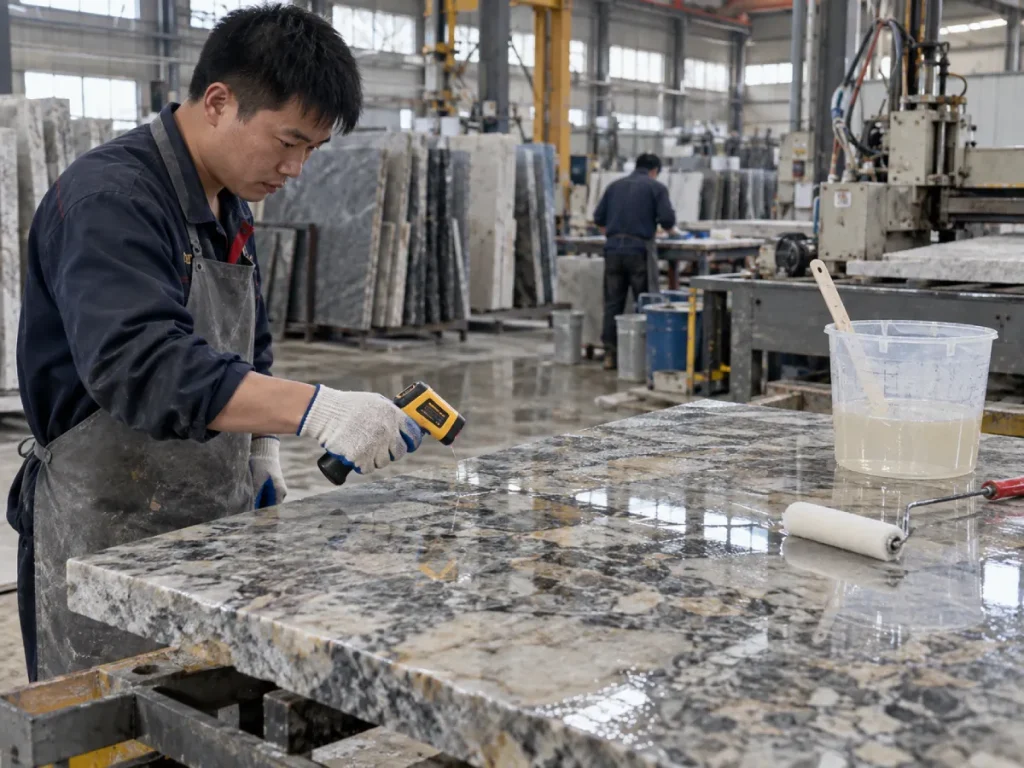
სერიის ზომა ცვლის სითბოს ბალანსს
ეპოქსიდური გამყარება ეგზოთერმულია. ღრმა კონტეინერში მჯდომი დიდი რაოდენობა უფრო მეტ სითბოს ინარჩუნებს, ვიდრე ქვის ფილაზე გაშლილი თხელი ფენა.
ეს ნიშნავს, რომ 5 კგ შერეული პარტია შეიძლება არ მოიქცეს ისე, როგორც 200 გ ლაბორატორიული ნიმუში.
თუ ქარხანა გაზრდის სერიის ზომას სამუშაო ნაკადის კორექტირების გარეშე, ეპოქსიდმა შეიძლება შესამჩნევად სწრაფად დაიწყოს რეაქცია, სანამ ოპერატორები დაასრულებენ მის გამოყენებას.
ცივი, ზომიერი და ცხელი სემინარები საჭიროებენ განკურნების სხვადასხვა სტრატეგიას
არ არსებობს ერთი ტემპერატურის ცხრილი, რომელიც ვრცელდება ყველა ეპოქსიდური ფორმულირებისთვის. სასარგებლო მიდგომაა ქარხნის წარმოების პირობების მიხედვით სპეციალურად შემუშავებული და გამოცდილი სისტემის შერჩევა.
| წარმოების მდგომარეობა | მთავარი რისკი | სასურველი ფორმულირების სტრატეგია | წარმოების შემოწმება |
|---|---|---|---|
| ცივი სახელოსნო დაახლოებით 10°C | ნელი რეაქცია, მაღალი სიბლანტე, დაგვიანებული მართვა | გამოიყენეთ ფორმულირება, რომელიც განკუთვნილია დაბალ ტემპერატურაზე გამაგრებისთვის | გადაამოწმეთ ბადის გადაბმა და დამუშავების დრო ზამთრის რეალურ ტემპერატურაზე |
| ზომიერი სახელოსნო | ცვლას ან ფილების ტემპერატურას შორის ცვალებადობა | გამოიყენეთ სისტემა პრაქტიკული სამუშაო ფანჯრით და სტაბილური განკურნების პროფილით | თვალყური ადევნეთ ფისს, ფილის და გარემოს ტემპერატურას |
| თბილი სახელოსნო დაახლოებით 28–38°C | მოკლე სამუშაო დრო და დაჩქარებული რეაქცია | გამოიყენეთ თბილი კლიმატის ფორმულირება კონტროლირებადი რეაქტიულობით | ხაზის დამტკიცებამდე დაადასტურეთ შეღწევადობისა და გასაპრიალებელი მზადყოფნა |
| ძალიან ცხელი დამუშავება დაახლოებით 38-45°C | სიბლანტის ნაადრევი მატება და გამოყენების მოკლე ფანჯარა | გამოიყენეთ მაღალტემპერატურული სპეციფიკური ფისოვანი და გამაგრების ქიმია | გაზომეთ დრო შერევიდან სასარგებლო ნაკადის დასრულებამდე |
| გამაცხელებელი ან საშრობი ხაზი | სითბოს სწრაფი დაგროვება და არათანაბარი რეაქცია | გამოიყენეთ სისტემა, რომელიც განკუთვნილია მაღალი ტემპერატურის ხაზის გასამაგრებლად | შეამოწმეთ ხაზის სიჩქარე, ფილების ტემპერატურა და გადაცემის დრო |
რეალური ვეროპოქსიის მაგალითები: რატომ არ ნიშნავს მსგავსი სიბლანტე განკურნების მსგავს ქცევას
Veropoxy-ის ამჟამინდელი პროდუქციის ასორტიმენტი იძლევა სასარგებლო მაგალითს იმის შესახებ, თუ რატომ უნდა შეაფასონ მყიდველებმა სიბლანტე, გამაგრების დრო და ტემპერატურა ერთად.
რამდენიმე პროდუქტი აქვეყნებს სიბლანტეს დაახლოებით 400-600 CPS და ფისოვანი და გამაგრების თანაფარდობა 100:25, თუმცა მათი რეკომენდებული ტემპერატურული პირობები და გამაგრების პროფილები განსხვავდება.
| სისტემა | გამოქვეყნებული ტემპერატურა | გამოქვეყნებული სამკურნალო დრო | გამოქვეყნებულია სიბლანტე | პირველადი აპლიკაცია |
|---|---|---|---|---|
| 4090 / WBA25Q | დაახლოებით 10°C | დაახლოებით 50 წუთი | 400–600 CPS | დაბალი ტემპერატურის ქვის ბადის საყრდენი |
| 4090 / BCO25Q-14 | 28°C+ / გაცხელებული ხაზის პირობები | დაახლოებით 60 წუთი | 400–600 CPS | მაღალი ტემპერატურის ქვის ბადის საყრდენი |
| 5099 / B25Q-KG | 28–38°C | დაახლოებით 80 წუთი | 400–600 CPS | მარმარილოს შეკეთება და ფერის გაუმჯობესება |
| 5089 / BCO25Q | 38–45°C | დაახლოებით 80 წუთი | 400–600 CPS | მაღალი შეღწევადობის ფერადი მარმარილოს დამუშავება |
ეს მნიშვნელობები არ უნდა იქნას წაკითხული, როგორც თავდაპირველი რეიტინგი, რადგან პროდუქტები განკუთვნილია სხვადასხვა ქვის გამოყენებისა და გამაგრების გარემოში.
საქმე უფრო მნიშვნელოვანია: მაშინაც კი, როდესაც სიბლანტე და შერევის თანაფარდობა მსგავსია, გამაგრების პაკეტი და სრული ფორმულირება შეიძლება შეიქმნას ძალიან განსხვავებული წარმოების ტემპერატურისთვის.
ცივი ბადის დამაგრების ოპერაციებისთვის Veropoxy გთავაზობთ ა დაბალი ტემპერატურის ეპოქსია ქვის ბადის დასაყრდენისთვის ჩამოყალიბებულია დაახლოებით 10°C პირობებში.
ქარხნებისთვის, რომლებიც მუშაობენ თბილ სახელოსნოებში ან საშრობი ხაზის გარემოში, მაღალი ტემპერატურის უსუნო ეპოქსიდური ქვის ბადის საყრდენი იყენებს კონტროლირებად მაღალი ტემპერატურის რეაქტიულობას 28°C+ პირობებში.
თბილი კლიმატის მარმარილოს შეკეთებისთვის, ეპოქსიდური ფისი მარმარილოს შეკეთებისა და ფერის გასაუმჯობესებლად განლაგებულია დაახლოებით 28–38°C დამუშავებისთვის, ხოლო მაღალი შეღწევადობის ეპოქსია მარმარილოს ფილებისთვის განკუთვნილია ფერადი მარმარილოსთვის დაახლოებით 38–45°C ტემპერატურაზე.
როგორ ცვლის დამუშავების დრო ქვის წარმოების ეფექტურობას
სწრაფი განკურნება მიმზიდველად ჟღერს, რადგან მას შეუძლია შეამციროს ციკლის დრო. მაგრამ ყველაზე სწრაფი ფორმულირება ავტომატურად არ არის ყველაზე პროდუქტიული.
ძალიან ნელი ქმნის შეფერხებებს
თუ ფილები უნდა დარჩეს თაროებზე ან ურმებზე დაგეგმილზე მეტი საათის განმავლობაში, ქარხანას სჭირდება მეტი საცავი, მეტი სამუშაო ინვენტარი და წარმოების დაგეგმვის მეტი ბუფერი.
ბადის დასაყრდენისთვის, ნელი გამკვრივებამ შეიძლება შეაფერხოს ფილის შემობრუნება, დაწყობა, ტრანსპორტირება ან მომდევნო ოპერაციაში შესვლა.
გასაპრიალებლად გასაპრიალებლად, გასაპრიალებელი ხაზი შეიძლება უმოქმედო იყოს ან საჭირო გახდეს ფილის დამატებითი ბუფერირება.
ძალიან სწრაფად ქმნის ხარისხის პრობლემებს
ძალიან სწრაფ რეაქციას შეუძლია შეამციროს გამოსაყენებელი განაცხადის ფანჯარა, სანამ ოპერატორები დაასრულებენ მასალის განაწილებას.
შესაძლო შედეგები მოიცავს:
- არათანაბარი ფისოვანი საფარი;
- ბადის არასრული დასველება;
- არაღრმა ბზარის შეღწევა;
- ხილული განაცხადის საზღვრები;
- კონტეინერებში ეპოქსიდური გელის წარმოქმნის მაღალი ნარჩენები;
- მცირე გადაუდებელი პარტიების უფრო ხშირი შერევა; და
- არათანმიმდევრული ხარისხი ფილის პირველ და ბოლო მონაკვეთებს შორის.
სწორი მიზანია პროცესის სინქრონიზაცია
იდეალური განკურნების პროფილი იძლევა საკმარის დროს განაცხადის სწორად დასასრულებლად და შემდეგ ავითარებს მართვის ძალას საკმარისად სწრაფად, რათა შეინარჩუნოს შემდეგი წარმოების ეტაპი.
ეს ნიშნავს, რომ ქარხანა უნდა შეესაბამებოდეს ეპოქსიდური კინეტიკას:
- ფილების ზომები;
- ოპერატორების რაოდენობა;
- სახელმძღვანელო ავტომატური განაცხადის წინააღმდეგ;
- კონვეიერის სიჩქარე;
- ვაკუუმ-ციკლის ხანგრძლივობა;
- ბადის გამოყენების დრო;
- ბუფერული სიმძლავრე;
- გაპრიალების განრიგი; და
- სეზონური ტემპერატურის ცვლილებები.
როგორ მოქმედებს გამკვრივების დრო ბადის საყრდენზე
ბადის საყრდენი განსაკუთრებით მგრძნობიარეა ნაკადსა და გაჯანსაღებას შორის ბალანსის მიმართ.
ფისს სჭირდება საკმარისი ღია დრო გამაგრების ბადის დასასველებლად და ქვის ზედაპირთან თანაბრად შეხებისთვის. თუ ის ძალიან სწრაფად რეაგირებს, შეიძლება დარჩეს მშრალი ადგილები ან ბოჭკოების არასრული გაჟღენთვა. თუ ის ძალიან ნელა რეაგირებს, ფილები იკავებს საყრდენი სადგურს უფრო მეტხანს და შეიძლება არ იყოს მზად ტრანსპორტირებისთვის, როდესაც მოსალოდნელია.
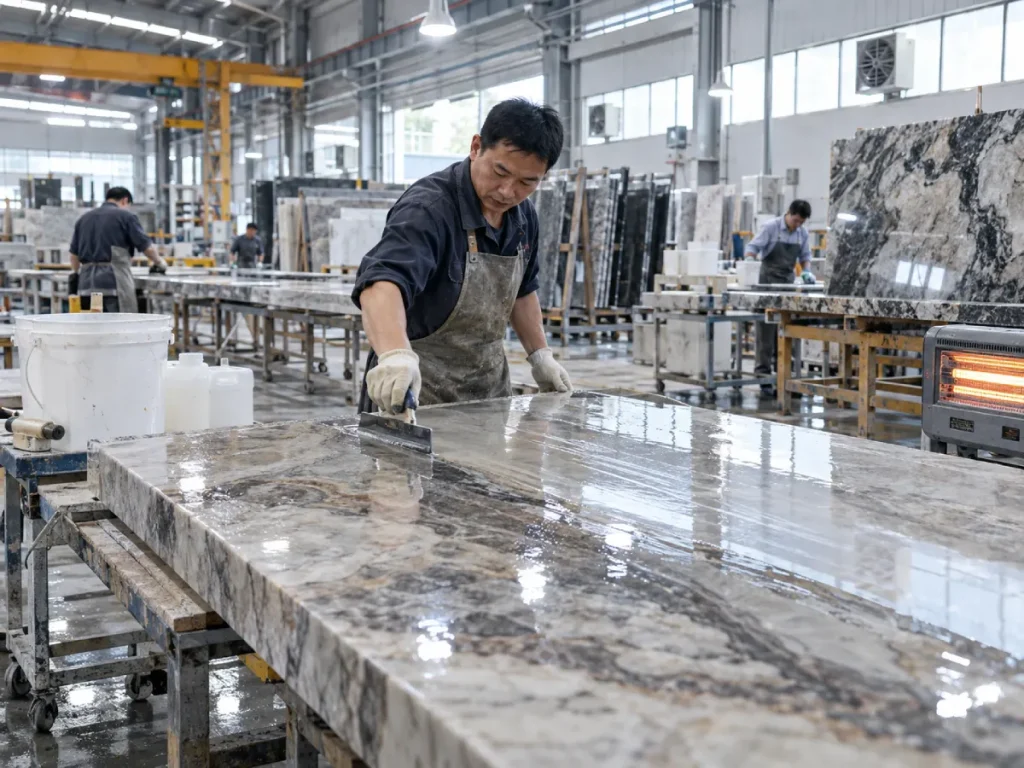
ზამთრის ბადის საყრდენი
ცივ სახელოსნოში სტანდარტული ფორმულირების გამოყენებამ შეიძლება გამოიწვიოს აშკარად გაუთავებელი განკურნება.
ოპერატორები ზოგჯერ პასუხობენ გამაგრების რაოდენობის გაზრდით, უკონტროლო გარე სითბოს გამოყენებით ან ფილის ნაადრევად გადაადგილებით. ამ მალსახმობებს შეუძლიათ შექმნან მეტი ცვალებადობა, ვიდრე გადაჭრიან.
უკეთესი გამოსავალი არის ქიმიის გამოყენება, რომელიც შემუშავებულია რეალური ტემპერატურის დიაპაზონისთვის. Veropoxy-ის ზამთრის კლასი 4090 / WBA25Q ბადის დამჭერი სისტემა სპეციალურად არის განლაგებული დაახლოებით 10°C-ზე გამაგრებისთვის.
საზაფხულო და მწვავე ხაზის ბადის საყრდენი
მაღალ ტემპერატურაზე გამოწვევა იცვლება.
ფისი შეიძლება ადვილად მიედინება თავიდან, მაგრამ იწყებს რეაქციას იმაზე სწრაფად, ვიდრე ოპერატორები მოელიან. დიდი შერეული პარტიები შეიძლება გახდეს განსაკუთრებით პრობლემური, რადგან კონტეინერში ეგზოთერმული სითბო გროვდება.
ამ პირობებისთვის, კონტროლირებადი მაღალი ტემპერატურის ფორმულირება, როგორიცაა Veropoxy's 4090 / BCO25Q-14 სისტემა შექმნილია მაღალი ტემპერატურის წარმოებისა და საშრობი ხაზის გარშემო.
როგორ მოქმედებს გამაგრების დრო მარმარილოს ბზარის შეკეთებაზე და შეღწევაზე
მარმარილოს შეკეთება განსხვავებულ მოთხოვნას აყენებს. ფისს ხშირად სჭირდება ნაპრალები ან ზედაპირული დეფექტები, სანამ რეაქცია ძალიან შორს წავა.
სისტემა, რომელიც სწრაფად კურნავს, მაგრამ აპლიკაციის ნახევარში კარგავს შეღწევადობის უნარს, შეუძლია დატოვოს შიდა დეფექტები განუკურნებელი.
მაღალტემპერატურული მარმარილოს დამუშავებისას ეს განსაკუთრებით მნიშვნელოვანია, რადგან თავად ქვა შესაძლოა უკვე თბილი იყოს.
თბილი კლიმატის მარმარილოს შეკეთება
ვეროპოქსია 5099 / B25Q-KG მარმარილოს შეკეთების და ფერის გაუმჯობესების სისტემა გამოქვეყნებულია დაახლოებით 28-38°C პირობებისთვის, დაახლოებით 80 წუთიანი განკურნების სპეციფიკაციით.
მთავარი არ არის რიცხვი "80" თავისთავად. ეს არის ის, რომ სისტემა ჩამოყალიბებულია თბილი ტემპერატურის გამოყენების გარშემო, სადაც ფისს ჯერ კიდევ სჭირდება საკმარისი სასარგებლო ნაკადი ბზარის შეკეთებისა და ზედაპირის დასამუშავებლად.
ძალიან ცხელი მარმარილოს დამუშავება
38–45°C ტემპერატურაზე დამუშავებული ფერადი მარმარილოსთვის, Veropoxy’s 5089 / BCO25Q მაღალი შეღწევადობის სისტემა განლაგებულია სტაბილური მუშაობისთვის გაცილებით ცხელ პირობებში.
ეს ასახავს მყიდველის მთავარ გაკვეთილს: საამქროს მაღალი ტემპერატურა ავტომატურად არ ნიშნავს, რომ თქვენ უნდა მიიღოთ უკიდურესად მოკლე სამუშაო ფანჯარა. სათანადოდ ჩამოყალიბებული მაღალი ტემპერატურის სისტემა შეიძლება შეიქმნას რეაქციის გასაკონტროლებლად, იმის ნაცვლად, რომ გაიქცეს.
როგორ მოქმედებს განკურნების დრო ვაკუუმის ინფუზიაზე
ვაკუუმის დახმარებით ქვების მკურნალობას ისევ განსხვავებული ბალანსი სჭირდება.
ფისი საკმარისად მოძრავი უნდა დარჩეს იმისთვის, რომ გადაადგილდეს ფორებში, ბზარებში და შიდა ბილიკებში, ხოლო ვაკუუმური პირობები მას ქვაში იზიდავს.
თუ გელაცია ძალიან ადრე იწყება, შეღწევადობის სიღრმე შეიძლება გახდეს არათანაბარი. ფისოვანი წყაროსთან ყველაზე ახლოს მდებარე ტერიტორია შეიძლება მიიღოს ადეკვატური მასალა, ხოლო უფრო შორეული ზონები რჩება არასაკმარისად დამუშავებული.
სწორედ ამიტომ, განკურნების ქცევა უნდა შეფასდეს სიბლანტესთან და ვაკუუმ ციკლის ხანგრძლივობასთან ერთად.
ვეროპოქსია ვაკუუმური საინფუზიო ხსნარები ფოკუსირება ქვის მიკროფორებში ფისის შეღწევაზე და სტრუქტურულ დეფექტებზე, ხოლო კომპანია ასევე გთავაზობთ სპეციალურ დაბალი სიბლანტის ეპოქსიდური ფისოვანი ქვის ვაკუუმური ინფუზიისთვის.
ამ აპლიკაციისთვის, ფისის არჩევა მხოლოდ იმიტომ, რომ ის „სწრაფად კურნავს“ შეიძლება იყოს ზუსტად არასწორი გადაწყვეტილება.
როგორ შევადაროთ ეპოქსიდური სამკურნალო ქცევა წარმოების სხვადასხვა პირობებს
| თუ თქვენი წარმოების მდგომარეობა არის… | პრიორიტეტი… | მიზეზი |
|---|---|---|
| საამქრო დაახლოებით 10°C | დაბალ ტემპერატურულ გამყარების ფორმულა | სტანდარტული სისტემები შეიძლება გახდეს ძალიან ბლანტი და ძალიან ნელა განვითარდეს ძალა |
| საამქრო 28°C-ზე ზემოთ | კონტროლირებადი მაღალი ტემპერატურის რეაქტიულობა | ხელს უშლის სასარგებლო სამუშაო ფანჯრის ძალიან მოკლე გახდომას |
| მარმარილო 38–45°C ტემპერატურაზე | მაღალი ტემპერატურის შეღწევადობის სისტემა | ინარჩუნებს სასარგებლო ნაკადს და კონტროლირებად განკურნებას ცხელი ქვის დამუშავების პირობებში |
| დიდი ფილები გამოიყენება ხელით | უფრო გრძელი გამოსაყენებელი ღია დრო | ოპერატორებს საკმარისი დრო სჭირდებათ, რომ მასალა თანმიმდევრულად გაავრცელონ მთელ ფილაზე |
| ავტომატური უწყვეტი ხაზი | განმეორებადი სამკურნალო პროფილი | ციკლის თანმიმდევრულობა უფრო მნიშვნელოვანია, ვიდრე მაქსიმალური სიჩქარე |
| ვაკუუმური ინფუზია | დაბალი სიბლანტე პლუს ადექვატური სამუშაო დრო | ფისი უნდა დარჩეს მოძრავი ინფუზიის ციკლის განმავლობაში |
| ბადის საყრდენი | დასველების დრო პლუს პროგნოზირებადი დამუშავება | ფილების უსაფრთხოდ გადატანამდე ბადე უნდა იყოს გაჟღენთილი |
| შეაკეთეთ გაპრიალებამდე | საიმედო გასაპრიალებელი მზადყოფნა | ნაადრევმა დაფქვამ შეიძლება გამოამჟღავნოს ან დააზიანოს არასრულად დამუშავებული სარემონტო ზონები |
რატომ კურნავს ეპოქსია ზოგჯერ ძალიან სწრაფად
სახელოსნო უფრო ცხელია ვიდრე საცდელი მდგომარეობა
გაზაფხულზე ტესტირებისას დამტკიცებული ფისი შეიძლება ძალიან განსხვავებულად მოიქცეს ზაფხულის პიკ ტემპერატურაზე.
თუ შესყიდვის კვალიფიკაცია არასოდეს მოიცავს მაღალტემპერატურულ ტესტირებას, საწარმოო ხაზმა შეიძლება აღმოაჩინოს პრობლემა მხოლოდ მას შემდეგ, რაც მასობრივი მასალა ჩამოვა.
შერეული პარტია ძალიან დიდია
დიდი მასები ინარჩუნებენ ეგზოთერმულ სითბოს და შეუძლიათ სწრაფად აჩქარდნენ შერევის კონტეინერში.
ერთი დიდი ზომის პარტიების შერევის ნაცვლად, წარმოებას შეიძლება დასჭირდეს რამდენიმე მცირე კონტროლირებადი პარტია, რაც დამოკიდებულია მიმწოდებლის ინსტრუქციებზე და ხაზის მოთხოვნებზე.
ფისი ძალიან დიდხანს რჩება ღრმა კონტეინერში
მაშინაც კი, როდესაც მთლიანი სერიის რაოდენობა გონივრულია, კონტეინერის გეომეტრია მნიშვნელოვანია. ღრმა ვიწრო ვედრო ინარჩუნებს რეაქციის სითბოს არაღრმა უჯრის ან თხელი საფარისგან განსხვავებულად.
ქვა ჰაერზე ცხელია
ფილები, რომლებიც მოდიან გაცხელებული ხაზიდან, გარე მზის ზემოქმედებით ან თბილი საცავიდან, შეუძლიათ შეამცირონ ადგილობრივი სამუშაო დრო ქვა-ფისის ინტერფეისზე.
რატომ კურნავს ეპოქსია ზოგჯერ ძალიან ნელა
სუბსტრატი და ფისი ძალიან ცივია
ცივი ატმოსფერული ჰაერი პრობლემის მხოლოდ ნაწილია. ფისოვანი დოლები და ქვის ფილები, რომლებიც ინახება ღამით ცივ გარემოში, შეიძლება ცივი დარჩეს სახელოსნოს გახურების შემდეგაც კი.
ფორმულირება არ არის რეკომენდებული ტემპერატურის დიაპაზონში
მაღალტემპერატურულ ან სტანდარტულ გამაგრილებელმა შეიძლება უბრალოდ არ უზრუნველყოს პრაქტიკული გამკვრივება ზამთრის ტემპერატურაზე.
შერევის თანაფარდობა არასწორია
დამატებითი გამაგრების დამატება არ არის საიმედო გზა ეპოქსიდური ხსნარის უფრო სწრაფად გასაკეთებლად.
ორკომპონენტიანი ეპოქსიდური სისტემები ჩამოყალიბებულია სპეციფიკური რეზინისა და გამაგრების შეფარდების გარშემო. ამ თანაფარდობიდან დაშორებამ შეიძლება დატოვოს კომპონენტები, რომლებიც არ რეაგირებენ, არათანმიმდევრული სიხისტე, ზედაპირის დამაგრება, მტვრევადობა ან ცუდი გრძელვადიანი შესრულება.
შერევა არასრულია
სწორი აწონვა არ დაგვეხმარება, თუ ეს ორი კომპონენტი საფუძვლიანად არ არის შერეული.
კონტეინერის გვერდებზე ან ფსკერზე გაურევი მასალა შეიძლება რბილი დარჩეს მაშინაც კი, როცა ძირითადი პარტია სწორად დნება.
ქვის ქარხნებში ეპოქსიდური გაწმენდის საერთო შეცდომები
ეპოქსიდის არჩევა მხოლოდ უმოკლეს დროში
მოკლე ციკლი მიმზიდველია მანამ, სანამ არ შეამცირებს შეღწევადობას, დასველებას ან გამოყენების კონსისტენციას.
წარმოების ეფექტურობა უნდა შეფასდეს როგორც მისაღები ფირფიტები თითო ცვლაში და არა მხოლოდ TDS-ზე დაბეჭდილი წუთები.
ვივარაუდოთ, რომ ერთი გამაგრება მუშაობს ერთნაირად კარგად მთელი წლის განმავლობაში
ქარხანას 10°C ზამთარში და 35°C ზაფხულში შეიძლება დასჭირდეს გამაგრების განსხვავებული სტრატეგია.
ყველა სეზონზე ერთი ფორმულირების იძულებით შემუშავების მცდელობამ შეიძლება გამოიწვიოს ხარისხის განმეორებადი კორექტირება.
ქვის ტემპერატურის უგულებელყოფა
ჰაერის ტემპერატურა შეიძლება იყოს 25°C, ხოლო გარეთ ზამთრის საწყობიდან გამოსული ქვა გაცილებით ცივია. საპირისპირო შესაძლებელია გახურებული გაშრობის შემდეგ.
A:B თანაფარდობის შეცვლა სიჩქარის კონტროლისთვის
ეს არის პროცესის კონტროლის სერიოზული შეცდომა.
თუ დამუშავების სიჩქარე შეუსაბამოა, შეცვალეთ ფორმულირება ან დამტკიცებული გამაგრების სისტემა - არა მითითებული სტექიომეტრიული თანაფარდობა ტექნიკური ვალიდაციის გარეშე.
პატარა ნიმუშების ტესტირება, მაგრამ უზარმაზარი პარტიების წარმოება
ლაბორატორიული თასის ტესტები სასარგებლოა, მაგრამ ეგზოთერმული ქცევა იცვლება მასასთან ერთად.
წარმოების საცდელმა უნდა გამოიყენოს რეალისტური სურათების ზომები, შერევის მოწყობილობა, ფილების ზომები, ხაზის სიჩქარე და გამოყენების სისქე.
გაპრიალება როგორც კი ზედაპირი გამაგრდება
მხოლოდ ზედაპირის შეხება არ ადასტურებს, რომ სარემონტო ზონამ მიაღწია საკმარის დამუშავების ძალას.
სათანადო მიღების კრიტერიუმი უნდა ეფუძნებოდეს ფაქტობრივ დაფქვას, გაპრიალებას ან დამუშავების ცდებს.
როგორ შევამოწმოთ ეპოქსიდური დამუშავების დრო ნაყარი შეკვეთამდე
ნაბიჯი 1: ჩაწერეთ რეალისტური ქარხნის ტემპერატურა
არ ჩაატაროთ ტესტირება თვითნებურ ლაბორატორიულ ოთახის ტემპერატურაზე, თუ ქარხანა ჩვეულებრივ მუშაობს გაცილებით ცივად ან ცხელ.
ჩანაწერი:
- დილის საამქროს ტემპერატურა;
- შუადღის პიკური ტემპერატურა;
- ზამთრის დაბალი ტემპერატურა;
- ზაფხულის მაღალი ტემპერატურა;
- ქვის ზედაპირის ტემპერატურა; და
- ფისოვანი კომპონენტის ტემპერატურა.
ნაბიჯი 2: გამოიყენეთ მითითებული შერევის თანაფარდობა
გაზომეთ ფისი და გამაგრება ზუსტად TDS-ში მითითებული მეთოდით.
ნაბიჯი 3: ჩაწერეთ ქოთნის ქცევა
დააკვირდით შერეულ ფისს წარმოების კონტეინერში.
ჩაწერეთ როდის იწყება ტემპერატურა, როდის შესამჩნევად იზრდება სიბლანტე და როდის ხდება პარტია უვარგისი ნორმალური გამოყენებისთვის.
ნაბიჯი 4: გაზომეთ გამოყენების სასარგებლო დრო რეალურ ქვაზე
ბზარის შეკეთებისთვის ჩაწერეთ, როდესაც შეღწევა არაადეკვატური ხდება.
ბადის დასამაგრებლად, ჩაწერეთ რამდენ ხანს რჩება ფისოვანი ადვილად გავრცელება და სრულად დაასველეთ ბოჭკოები.
ვაკუუმური ინფუზიისთვის ჩაწერეთ, რჩება თუ არა სასარგებლო ნაკადი ვაკუუმის სრული ციკლის განმავლობაში.
ნაბიჯი 5: განსაზღვრეთ მომზადების მზადყოფნა
უბრალოდ არ დააკოპიროთ მიმწოდებლის გამოქვეყნებული დრო თქვენს SOP-ში.
შეამოწმეთ, როდის შეიძლება თქვენი საკუთარი ფილების უსაფრთხოდ გადატანა, დაწყობა ან გადატანა შეკრული ან გარემონტებული უბნის შეფერხების გარეშე.
ნაბიჯი 6: გამოცდა გასაპრიალებელი ან დამუშავების მზადყოფნა
გაუშვით ფირფიტა რეალური დასრულების პროცესში.
უყურეთ:
- რბილი ფისოვანი ამოღება;
- ნაცხი;
- pinholes;
- ბზარის ხელახალი გახსნა;
- ზედაპირის დეპრესია;
- არათანაბარი სიპრიალის; და
- ხილული სარემონტო საზღვრები.
ნაბიჯი 7: გაიმეორეთ სეზონის ორივე უკიდურესობაზე
მხოლოდ 23-25°C ტემპერატურაზე შემოწმებულმა პროდუქტმა შეიძლება ძალიან ცოტა რამ გითხრათ იანვრის ან აგვისტოს წარმოების შესახებ.
თუ ქარხანა განიცდის ძირითად სეზონურ ცვალებადობას, გაიმეორეთ ცდები წარმომადგენლობითი სიცივისა და ცხელ პირობებში წლიური მიწოდების დამტკიცებამდე.
Stone Factory Cure-Time Qualification Checklist
| შეამოწმეთ | რა უნდა ჩაიწეროს | რატომ აქვს მნიშვნელობა |
|---|---|---|
| გარემოს ტემპერატურა | საამქროს რეალური ტემპერატურა ტესტის დროს | უზრუნველყოფს კონტექსტს ყველა განკურნების დროის გაზომვისთვის |
| ქვის ტემპერატურა | ზედაპირის ტემპერატურა გამოყენებამდე | ფილა შეიძლება მნიშვნელოვნად განსხვავდებოდეს ოთახის ტემპერატურისგან |
| A:B თანაფარდობა | რეალური წონიანი თანაფარდობა | ხელს უშლის დოზირების შეცდომით გამოწვეულ განკურნების ცვალებადობას |
| სურათების ზომა | საერთო შერეული მასა | უფრო დიდ მასებს შეუძლიათ მეტი ეგზოთერმული სითბოს განვითარება |
| კონტეინერის ტიპი | სიღრმე და გეომეტრია | გავლენას ახდენს სითბოს შეკავებაზე და ქოთნის პრაქტიკულ ცხოვრებაზე |
| სასარგებლო სამუშაო დრო | მისაღები გავრცელების ან შეღწევის წუთები | უფრო პრაქტიკული ვიდრე მარტო გელის დრო |
| დამუშავების დრო | დროა ფილის უსაფრთხოდ გადაადგილებამდე | განსაზღვრავს რეალური ხაზის გამტარუნარიანობას |
| გასაპრიალებელი მზადყოფნა | დროა წარმატებულ დასრულებამდე | ხელს უშლის დამუშავების ნაადრევ დეფექტებს |
| საბოლოო გარეგნობა | სიპრიალის, ფერი, ბზარები და ზედაპირული დეფექტები | ადასტურებს, რომ განკურნების სიჩქარე არ შეეწირა ხარისხს |
| სეზონური განმეორებადობა | შედეგი ცივ და ცხელ პირობებში | ამცირებს წარმოების სიურპრიზებს ნაყარი შეძენის შემდეგ |
რეკომენდაცია: აირჩიეთ სამკურნალო პროფილი და არა მხოლოდ სამკურნალო დროის ნომერი
ქვის ქარხნისთვის საუკეთესო ეპოქსია სულაც არ არის ის, რომელიც ყველაზე სწრაფად აღწევს თვითნებურად განკურნების ეტაპს.
უკეთესი სისტემა არის ის, რომელიც აძლევს ოპერატორებს საკმარის დროს პროცესის სწორად შესასრულებლად და შემდეგ ავითარებს მართვისა და დასრულების ძალას პროგნოზირებადი სიჩქარით.
თუ სახელოსნო ცივია, გამოიყენეთ ფორმულირება, რომელიც შექმნილია სიცივეში საიმედო რეაგირებისთვის, ნაცვლად შერევის კოეფიციენტის შეცვლისა ან უკიდურესად ხანგრძლივი ლოდინის დროის მიღების ნაცვლად.
თუ სახელოსნო ცხელა, აირჩიეთ მაღალი ტემპერატურის კონტროლირებადი ქიმია, რომელიც ინარჩუნებს საკმარის სამუშაო დროს შეღწევადობის, გავრცელების, ბადის დასველებისთვის ან ვაკუუმური დამუშავებისთვის.
თუ პროცესი მოიცავს უწყვეტ საწარმოო ხაზს, შეაფასეთ განმეორებადობა სერიიდან ჯგუფში და გადაინაცვლეთ ცვლაზე, ვიდრე ფოკუსირება მოახდინოთ ერთ წარმატებულ ნიმუშზე.
თუ თქვენი აპლიკაცია არის ვაკუუმური ინფუზია, უპირატესობა მიანიჭეთ სასარგებლო ნაკადის ხანგრძლივობას სათაურზე „სწრაფი განკურნება“.
და თუ მიმწოდებელი გვაწვდის განკურნების დროის ერთ რიცხვს ტესტის ტემპერატურის ან განკურნების ეტაპის განსაზღვრის გარეშე, სთხოვეთ განმარტება პროდუქტს სხვა სისტემასთან შედარებამდე.
ხშირად დასმული კითხვები ეპოქსიდური ფისოვანი გამაგრების დროის შესახებ
1. რამდენ ხანს ჭირდება ეპოქსიდური ფისოვანი გამკვრივება?
არ არსებობს უნივერსალური ეპოქსიდური დამუშავების დრო. პასუხი დამოკიდებულია ფისოვანი გამაგრების ფორმულირებაზე, ტემპერატურაზე, სერიის ზომაზე, გამოყენების სისქეზე, სუბსტრატის ტემპერატურაზე და რას ნიშნავს პროცესისთვის "გამყარება". ქოთანში გატარება, დამუშავების განკურნება, გასაპრიალებელი მზადყოფნა და სრული განკურნება შეიძლება მოხდეს სხვადასხვა დროს.
2. ეპოქსია უფრო სწრაფად იშლება მაღალ ტემპერატურაზე?
ზოგადად, დიახ. ფორმულირების შესაბამისი დიაპაზონის ფარგლებში, თბილი პირობები აჩქარებს ქიმიურ რეაქციას ფისსა და გამაგრილებელს შორის. თუმცა, ეს ასევე ამცირებს სამუშაო დროს და შეიძლება გაზარდოს ეგზოთერმული სითბო. სამრეწველო ქვის გადამამუშავებლებმა უნდა გამოიყენონ ფორმულირებები, რომლებიც შექმნილია მათი რეალური ტემპერატურისთვის, ვიდრე უბრალოდ ცდილობდნენ სტანდარტული ეპოქსიდის უფრო ცხელი გახადონ.
3. შეუძლია თუ არა ეპოქსიდს სათანადოდ გამკვრივება 10°C ტემპერატურაზე?
ზოგიერთ ეპოქსიდურ სისტემას შეუძლია, მაგრამ ფორმულირება უნდა იყოს შექმნილი ან დადასტურებული დაბალ ტემპერატურაზე გამოყენებისთვის. Veropoxy, მაგალითად, გთავაზობთ 4090 / WBA25Q ბადის დამცავ სისტემას, რომელიც სპეციალურად არის განლაგებული დაახლოებით 10°C ზამთრის წარმოებისთვის. ჩვეულებრივი ოთახის ტემპერატურის სისტემა ავტომატურად არ უნდა ვივარაუდოთ, რომ იგივე მუშაობს.
4. რატომ ცხელდება ხანდახან ეპოქსიდი შერევის ვედროში?
ეპოქსიდური გამკვრივება ეგზოთერმულია, რაც ნიშნავს, რომ ქიმიური რეაქცია ათავისუფლებს სითბოს. უფრო დიდ ან ღრმა მასას შეუძლია შეინარჩუნოს მეტი სითბო, რაც აჩქარებს რეაქციას და წარმოქმნის კიდევ უფრო მეტ სითბოს. სწორედ ამიტომ, ქოთნის ვადა კონტეინერში შეიძლება იყოს უფრო მოკლე, ვიდრე იგივე ფისის გამოყენებადი დრო, როგორც თხელი ფილმი.
5. უნდა დავამატო თუ არა მეტი გამაგრება, თუ ეპოქსია ძალიან ნელა დნება?
არა. არ შეცვალოთ მითითებულ ფისოვანი და გამაგრების თანაფარდობა უბრალოდ გამაგრების დასაჩქარებლად. არასწორმა პროპორციებმა შეიძლება გამოიწვიოს არასრული განკურნება, წებოვნება, მტვრევადობა, არათანმიმდევრული სიმტკიცე ან ცუდი გრძელვადიანი შესრულება. თუ დამუშავების სიჩქარე შეუსაბამოა, გამოიყენეთ ფორმულირება ან დამტკიცებული გამაგრება, რომელიც შექმნილია საჭირო ტემპერატურისა და წარმოების ციკლისთვის.
როგორ შევადაროთ ეპოქსიდური დამუშავების დრო რეალურ ქვის წარმოებას
ეპოქსიდური გამაგრების დრო უნდა განიხილებოდეს როგორც წარმოების ფანჯარა და არა როგორც ერთი იზოლირებული რიცხვი. სწორმა სისტემამ უნდა უზრუნველყოს საკმარისი სითხის სამუშაო დრო გამოყენებისთვის, საკმარისად კონტროლირებადი რეაქცია პროგნოზირებადი დამუშავებისთვის და საკმარისი გამკვრივება გაპრიალებამდე, ჭრამდე, ტრანსპორტირებამდე ან შემდგომ დამუშავებამდე. ტემპერატურა ცვლის ამ თანმიმდევრობის ყველა ნაწილს.
დაიწყეთ ქარხნის რეალური ტემპერატურით
პროდუქტი, რომელიც კვალიფიცირდება 25°C ტემპერატურაზე, ავტომატურად არ შეიძლება იყოს იგივე 10°C ან 40°C ტემპერატურაზე. ჩაწერეთ გარემოს ტემპერატურა, ქვის ტემპერატურა, ფისოვანი ტემპერატურა, სერიის ზომა და წარმოების რეალური ციკლი გამაგრების ან ეპოქსიდური სისტემის არჩევამდე.
უფრო სწრაფი განკურნება ყოველთვის არ არის მაღალი პროდუქტიულობა
ძალიან სწრაფ სისტემას შეუძლია შეამციროს ლოდინის დრო, მაგრამ ასევე შეამციროს შეღწევადობა, ბადის დასველება, გავრცელება ან ვაკუუმ-ინფუზიის დრო. ყველაზე სწრაფი ეპოქსია ხდება წარმოების ცუდი არჩევანი, როდესაც ოპერატორები ვერ შეასრულებენ აპლიკაციას თანმიმდევრულად, სანამ ფისი დაიწყებს გელირებას.
შეადარეთ გამყარების სისტემა პროცესს
ცივი ზამთრის სახელოსნო:
გამოიყენეთ დაბალი ტემპერატურის ფორმულირება, რომელიც შექმნილია სიმტკიცის საიმედოდ ასაშენებლად, ნაცვლად სტანდარტული სისტემის მოქმედების დიაპაზონის გარეთ.
ცხელი ზაფხულის სემინარი:
გამოიყენეთ კონტროლირებადი მაღალი ტემპერატურის ქიმია, რომელიც ინარჩუნებს საკმარის სამუშაო დროს სრული გამოყენებისთვის.
ბადის საყრდენი:
დააბალანსეთ ბოჭკოების დატენიანების დრო პროგნოზირებადი მართვის სიძლიერით, რათა ფილებს შეეძლოთ გადაადგილება ხაზის გასწვრივ გამაგრების ფენის დარღვევის გარეშე.
ვაკუუმური ინფუზია:
უპირატესობა მიანიჭეთ სასარგებლო ნაკადის ხანგრძლივობას და შეღწევის დროს გელაციის დაწყებამდე.
მარმარილოს შეკეთება გაპრიალებამდე:
დაადასტურეთ გასაპრიალებელი მზადყოფნა, ვიდრე დაეყრდნოთ მხოლოდ განკურნების დროის ზოგად ფიგურას.
რა უნდა შეადარონ მყიდველებმა მომწოდებლებს შორის?
შეადარეთ რეკომენდებული ტემპერატურული დიაპაზონი, ქოთნის სიცოცხლის ტესტის მდგომარეობა, სამუშაო დრო, დამუშავების დრო, დამუშავების განსაზღვრა, A:B თანაფარდობა, სერიის ზომის მგრძნობელობა, სიბლანტის ცვლილება გამოყენების დროს და ფილების რეალური შესრულება. ორი პროდუქტი, ორივე აღწერილი, როგორც „60-წუთიანი განკურნება“ შეიძლება ძალიან განსხვავებულად იქცეს, თუ ერთი რიცხვი ეხება მართვის ძალას, ხოლო მეორე ეხება განკურნების განსხვავებულ ეტაპს.
სად მოძრაობს ქვის ეპოქსიდური დამუშავება?
პროფესიონალური ქვის ქარხნები სულ უფრო და უფრო მოძრაობენ ტემპერატურის სპეციფიკური და პროცესის სპეციფიკური ფორმულირებებისკენ, ვიდრე ცდილობენ გამოიყენონ ერთი უნივერსალური ეპოქსია მთელი წლის განმავლობაში. Winter mesh backing, high-temperature drying lines, hot-climate marble repair, vacuum infusion, and deep-penetration processing each benefit from a curing profile designed around the actual production environment.
პრაქტიკული რეკომენდაცია
If curing is too slow in winter, choose low-temperature chemistry rather than changing the mixing ratio. If working time becomes too short in summer, use a high-temperature system with controlled reactivity. If the process requires deep penetration or vacuum infusion, protect the useful liquid window before chasing a faster cure. If the line depends on rapid handling or polishing, validate those exact milestones on real slabs. The best cure time is the one that keeps application quality and production rhythm in balance.
Need an Epoxy Cure Profile That Matches Your Production Temperature?
Stone type, workshop temperature, slab temperature, application method, batch size, working time, and the next production step all affect the curing system you should use. Before bulk ordering, test the epoxy under the coldest and hottest conditions your factory is likely to experience and verify both application time and handling or polishing readiness on real slabs.
გამოიკვლიეთ Veropoxy Stone ეპოქსიდური სისტემები
ცნობები
- WEST SYSTEM ტექნიკური პერსონალი.
WEST SYSTEM User Manual & Product Guide: Controlling Cure Time.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Manual, 2020. - WEST SYSTEM ტექნიკური პერსონალი.
Epoxy Chemistry Basics.
Gougeon Brothers, Inc.
WEST SYSTEM ეპოქსიდური ტექნიკური რესურსები. - WEST SYSTEM ტექნიკური პერსონალი.
105 System Selection Guide: Hardener Cure Speed and Epoxy Temperature.
Gougeon Brothers, Inc.
WEST SYSTEM Product Selection & Technical Guide. - სტანდარტიზაციის საერთაშორისო ორგანიზაცია.
ISO 11357-5:2025 — Plastics — Differential Scanning Calorimetry (DSC) — Part 5: Determination of Characteristic Reaction-Curve Temperatures and Times, Enthalpy of Reaction and Degree of Conversion.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Sergey Vyazovkin and Nicolas Sbirrazzuoli.
Mechanism and Kinetics of Epoxy–Amine Cure Studied by Differential Scanning Calorimetry.
University of Toledo and University of Nice-Sophia Antipolis.
Macromolecules, Vol. 29, No. 6, 1996, pp. 1867–1873. - Zhipeng Ran, Xiaobing Liu, Xiaolian Jiang, Yeping Wu, and Hong Liao.
Study on Curing Kinetics of Epoxy-Amine to Reduce Temperature Caused by the Exothermic Reaction.
Institute of Chemical Materials, China Academy of Engineering Physics.
Thermochimica Acta, Vol. 692, 2020, Article 178735. - Evrykleia Karagiannidou, Dimitris S. Achilias, and Irini D. Sideridou.
Cure Kinetics of Epoxy–Amine Resins Used in the Restoration of Works of Art from Glass or Ceramic.
Aristotle University of Thessaloniki.
European Polymer Journal, Vol. 42, No. 12, 2006, pp. 3311–3323. - Oleg I. Loban, Yulia V. Olikhova, Irina Yu. Gorbunova, and Natalya V. Kostromina.
Curing Rheokinetics of Epoxy-Amine Composition.
Materials and Polymer Research Authors.
Thermochimica Acta, Vol. 740, 2024, Article 179825.