

Īss kopsavilkums:
Epoksīda sveķu sacietēšanas laiku spēcīgi ietekmē temperatūra, taču pircējiem nevajadzētu uzskatīt temperatūru kā vienīgo mainīgo. Derīguma termiņš, darba laiks, želejas laiks, apstrādes izturība, pulēšanas gatavība un pilnīga sacietēšana raksturo dažādus cietēšanas procesa posmus. Siltāki apstākļi parasti paātrina epoksīda reakcijas un saīsina izmantojamo darba logu, savukārt aukstāki apstākļi palēnina reakciju un var aizkavēt stiprības attīstību vai atstāt standarta sistēmas nepietiekami sacietējušas. Tāpēc akmens rūpnīcām labākais epoksīds nav vienkārši visātrāk cietējošais produkts. Tā ir formula, kuras darbības laiks, iespiešanās, uzklāšanas temperatūra, apstrādes laiks un galīgā sacietēšana atbilst faktiskajai ražošanas līnijai. Ja jūsu darbnīcā temperatūra ir tuvu 10°C, izmantojiet sistēmu, kas paredzēta konservēšanai zemā temperatūrā. Ja iekārta regulāri darbojas temperatūrā virs 28°C vai pat 38–45°C, izmantojiet temperatūrai raksturīgu sastāvu, kas izstrādāts, lai šajos apstākļos uzturētu kontrolētu reaktivitāti.
"Cik ilgs laiks nepieciešams, lai epoksīds sacietētu?" izklausās pēc tieša jautājuma. Akmens rūpnīcā tai reti ir tieša atbilde.
Tehnisko datu lapā var norādīt 50 minūtes, 60 minūtes vai 80 minūtes. Tomēr ražošanas vadītājs var atklāt, ka tie paši sveķi pēc 20 minūtēm kļūst ievērojami biezāki, plāksne joprojām šķiet pārāk mīksta, lai to pārvietotu pēc norādītā laika, vai produkts, kas darbojas perfekti pavasarī, kļūst grūti kontrolējams vasarā.
Iemesls ir vienkāršs: epoksīda sacietēšana ir ķīmiska reakcija, nevis spainī iebūvēts taimeris.
Temperatūra, sveķu un cietinātāja ķīmija, partijas lielums, sajaukšanas attiecība, plēves biezums, akmens temperatūra, uzklāšanas metode un sajaukto sveķu saglabātais siltuma daudzums ietekmē to, cik ātri sistēma pāriet no apstrādājama šķidruma uz želeju un visbeidzot uz sacietējušu tīklu.
Tāpēc profesionāliem akmens apstrādātājiem praktiskais jautājums nav tikai “Kāds ir epoksīda sveķu sacietēšanas laiks?” Tas ir:
Cik daudz mums ir izmantojamā darba laika, kad plāksne var droši pāriet uz nākamo procesu un vai sveķi sasniegs nepieciešamās galīgās īpašības zem mūsu faktiskās rūpnīcas temperatūras?
Veropoxy strāva akmens epoksīda produktu klāsts parāda, kāpēc šī atšķirība ir svarīga. Dažādi sastāvi ir novietoti ziemas sieta pamatnei, augstas temperatūras sieta pamatnei, siltā klimata marmora remontam un marmora apstrādei pat 38–45 °C temperatūrā. Tāpēc līdzīga izskata A/B sistēmām var būt ļoti atšķirīgas konservēšanas stratēģijas.
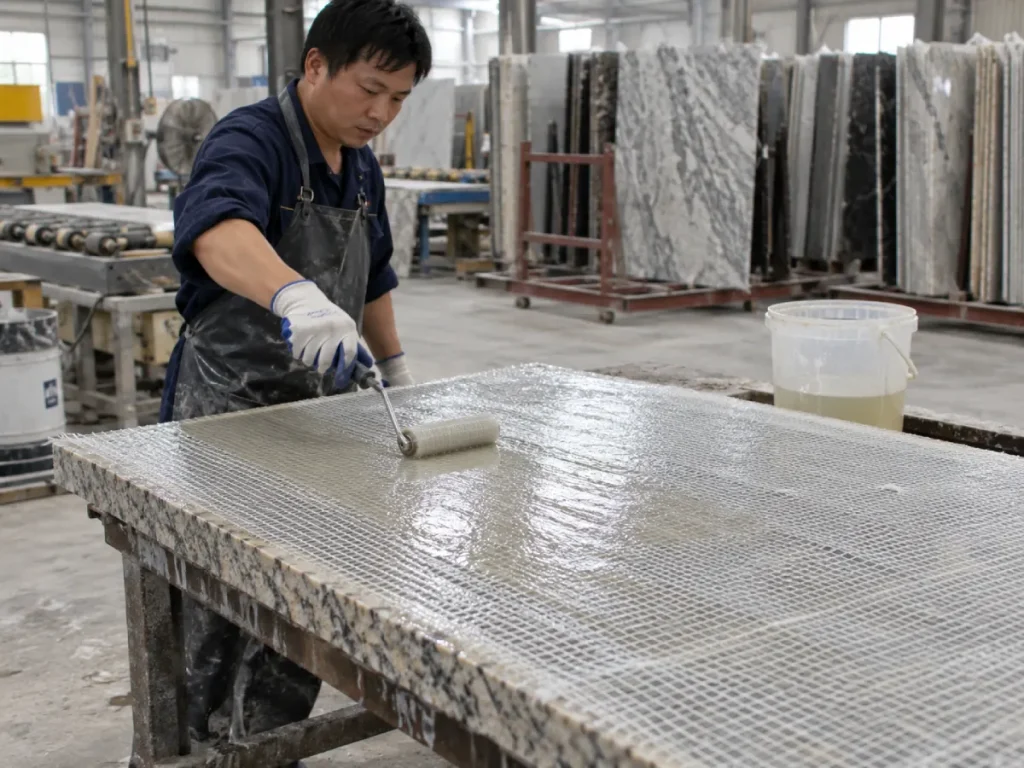
Ko patiesībā nozīmē epoksīda sveķu sacietēšanas laiks?
Viens no lielākajiem neskaidrību avotiem epoksīda iegādē ir tas, ka vairāki dažādi laika termini bieži tiek uzskatīti tā, it kā tie nozīmētu vienu un to pašu.
Viņi to nedara.
Katla laiks
Derīguma termiņš apraksta, cik ilgi noteikta sajaukto sveķu un cietinātāja masa ir izmantojama traukā noteiktos apstākļos.
Tas ir īpaši svarīgi, jo lielāka epoksīda masa var saglabāt vairāk reakcijas siltuma. Reakcijai paātrinoties, materiāls uzsilst vēl vairāk, kas var atkal paātrināt reakciju. Šī eksotermiskā izturēšanās nozīmē, ka epoksīds, kas atrodas dziļā maisīšanas spainī, var zaudēt lietojamību ievērojami ātrāk, nekā tas pats materiāls tiek izkliedēts plānā kārtiņā virs akmens plātnes.
Šī iemesla dēļ publicētais lietošanas laiks ir jālasa kopā ar testa temperatūru, partijas masu un tvertnes ģeometriju.
Darba laiks vai atvērtais laiks
Darba laiks ir praktiskais periods, kas pieejams sajaukšanai, izkliedēšanai, skrāpēšanai, velmēšanai, sieta impregnēšanai, plaisu iespiešanai, vakuuma apstrādei, regulēšanai vai montāžai.
Akmens rūpnīcai tas bieži ir noderīgāks nekā kalpošanas laiks.
Epoksīds joprojām var būt tehniski šķidrs maisīšanas traukā, bet jau var būt pietiekami palielināts viskozitātes ziņā, lai tas vairs efektīvi neiekļūst smalkās marmora vai granīta plaisās.
Vakuuma procesam attiecīgais darba logs beidzas, kad sveķu plūsma kļūst pārāk lēna drošai infūzijai, ne vienmēr, kad materiāls beidzot saželē.
Gēla laiks
Gēla laiks apraksta pāreju no mobila šķidruma uz želejas stāvokli. Kad sistēma sasniedz šo posmu, jēgpilna iespiešanās vai izlīdzināšana parasti ir beigusies.
Tāpēc akmeņu apstrādātājam nevajadzētu jaukt želejas laiku ar pieejamo uzklāšanas laiku.
Apstrādes ārstēšana
Tas ir punkts, kurā savienotā vai pastiprināta plāksne ir attīstījusi pietiekami daudz integritātes noteiktam apstrādes posmam.
Atkarībā no procesa tas var nozīmēt plātnes pārvietošanu, izņemšanu no atbalsta stacijas, novietošanu uz ratiņiem vai pārvietošanu uz citu ražošanas posmu.
Izārstēšana ne vienmēr nozīmē pilnīgu izārstēšanu.
Pulēšanas vai apstrādes gatavība
Akmens augi bieži vien vairāk rūpējas par šo posmu nekā par "ārstēšanas" laboratorijas definīciju.
Ja, sākot slīpēšanu, epoksīds ir pārāk mīksts, abrazīvā iedarbība var izvilkt materiālu no labotajām plaisām, izsmērēt sveķus, atklāt caurumus vai radīt nevienmērīgu pulējumu ap apstrādātajām vietām.
Tāpēc noderīgs ražošanas jautājums ir: kad plātni var droši ievadīt kalibrēšanas, slīpēšanas, pulēšanas, griešanas vai transportēšanas laikā, nesabojājot remontu?
Pilnīga izārstēšana
Pilnīga sacietēšana attiecas uz stadiju, kad sveķu sistēma ir pietiekami progresējusi, lai sasniegtu paredzētās galīgās īpašības.
Atkarībā no sastāva, laiks, kas nepieciešams, lai sasniegtu galīgo mehānisko, ķīmisko, termisko vai izmēru veiktspēju, var būt ievērojami ilgāks par sākotnējo apstrādes laiku, kas norādīts produkta lapā.
Pircējs līdzņemšanai: Nekad nejautājiet piegādātājam tikai “cietēšanas laiku”. Pajautājiet, ko šis skaitlis patiesībā nozīmē: želejas laiks, apstrādes laiks, pulēšanas gatavība vai pilnīga sacietēšana.
Kāpēc temperatūra maina epoksīda sacietēšanas laiku
Epoksīda sacietēšana parasti ietver reakciju starp sveķiem un cietinātāju. Temperatūrai paaugstinoties preparāta pieņemamajā diapazonā, molekulu kustība un reakcijas ātrums parasti palielinās. Tāpēc sveķi ātrāk iziet cauri šķidruma, želejas un cietās stadijas stadijai.
Kad temperatūra pazeminās, parasti notiek pretējais. Reakcija palēninās, viskozitāte palielinās, izkliedēšana kļūst grūtāka, un sistēmai var būt nepieciešams daudz ilgāks laiks, lai attīstītu pietiekamu izturību.
Tāpēc tas pats standarta sastāvs var darboties pieņemami 25°C darbnīcā, bet kļūt nepraktiski lēns 10°C temperatūrā.
Siltāki apstākļi parasti saīsina darba laiku
Augstāka temperatūra var būt noderīga, ja ražošanas līnijai nepieciešams ātrāks apgrozījums, taču tas arī rada riskus.
Operatoram ir mazāk laika, lai sajauktu un sadalītu sveķus. Vakuuma iespiešanās var tikt pārtraukta pārāk agri. Tīkla atbalsta komandām var rasties grūtības, lai saglabātu vienmērīgu mitrināšanu lielās plātnēs. Spainī atstātie sveķi var ātri uzkarst.
Piemēram, WEST SYSTEM tehniskajos norādījumos ir norādīts, ka temperatūrai ir spēcīga ietekme uz lietošanas laiku, un ir sniegts aptuvens piemērs, kurā 10°C paaugstinājums var samazināt sistēmas lietošanas laiku aptuveni uz pusi.
Tas ir noderīgi kā atgādinājums par to, cik jutīga var būt epoksīda ķīmija, taču to nevajadzētu uzskatīt par universālu formulu katram rūpnieciskajam epoksīdam. Katrai sveķu-cietinātāja kombinācijai ir savs reakcijas profils.
Auksti apstākļi var izraisīt vairāk nekā lēnu ražošanu
Auksts laiks nav tikai neērts.
Ja izvēlētā sistēma nav paredzēta konservēšanai zemā temperatūrā, praktiskās sekas var ietvert:
- ļoti ilgs gaidīšanas laiks pirms plātņu apstrādes;
- slikta sieta pamatnes produktivitāte;
- augstāka nesacietējušu sveķu viskozitāte;
- samazināta iespiešanās mikroplaisās;
- mīkstas vai lipīgas virsmas;
- aizkavēta spēka attīstība;
- neparedzama pulēšanas gatavība; un
- lielākas atšķirības starp rīta, pēcpusdienas un nakts maiņām.
Tāpēc īpaša ziemas kvalitātes formula var būt efektīvāka, nekā vienkārši ilgāk gaidīt standarta vasaras sveķus.
Lietošanas laiks, darba laiks un sacietēšanas laiks: kāpēc pircējiem tie ir jānodala
| Termiņš | Ko tas apraksta | Kāpēc tas ir svarīgi akmens apstrādē | Bieža pircēja kļūda |
|---|---|---|---|
| Pot Life | Noteiktas jauktas masas lietošanas laiks traukā | Palīdz novērtēt, cik ātri jauktā partija ir jāizlieto | Pieņemot, ka lietošanas laiks ir vienāds ar visu lietošanas laiku |
| Darba/atvērtais laiks | Periods, kad epoksīdu joprojām var efektīvi uzklāt | Kritisks izkliedēšanai, iespiešanai, sieta mitrināšanai un infūzijai | Uzklāšanas turpināšana pēc tam, kad plūsma jau ir pasliktinājusies |
| Gēla laiks | Pāreja uz neplūstošu želeju | Iezīmē jēgpilnas iespiešanās vai izlīdzināšanas beigas | Apstrādājot želejas laiku kā brīdi, kad plāksne ir gatava pulēšanai |
| Apstrādes izārstēt | Posms, kurā daļa var izturēt noteiktu apstrādes soli | Nosaka, kad plāksnes var pārvietot uz ratiņiem vai nākamo staciju | Pieņemot vadāmības spēku, tas nozīmē galīgo spēku |
| Pulēšanas gatavība | Posms, kurā sacietējuši sveķi var izturēt slīpēšanu vai pulēšanu | Kritiski svarīga remonta kvalitātei un virsmas konsistencei | Pulēšana ir pārāk agra, jo virsma šķiet sausa |
| Pilnīga izārstēšana | Attīstība uz paredzētajiem galīgajiem īpašumiem | Attiecas uz ilgtermiņa saistību un pakalpojumu veiktspēju | Pieņemot, ka “sacietēšanas laiks” ir īss, visas īpašības ir pilnībā attīstītas |
Profesionālam TDS ideālā gadījumā šīs atšķirības būtu skaidri jānorāda. Ja tā nenotiek, iepirkumu grupām pirms ražošanas mēroga izmēģinājuma veikšanas jājautā piegādātājam.
Kā temperatūra ietekmē epoksīdu īsta akmens ražošanas līnijā
Sveķu viskozitāte mainās pat pirms sacietēšanas sākuma
Aukstie sveķi parasti ir biezāki. Tas var samazināt tā spēju samitrināt sieta šķiedras, iekļūt smalkās plaisās, izplatīties pa lielu plāksni vai plūst caur vakuuma palīgsistēmu.
Siltāki sveķi parasti plūst vieglāk, bet ātrāks reakcijas ātrums var samazināt laiku, kas pieejams, lai izmantotu šo uzlaboto plūsmu.
Tas rada svarīgu kompromisu:
Augstas temperatūras veikals var nodrošināt lielisku sākotnējo plūsmu, bet pārāk maz darba laika. Saldētava var nodrošināt garu teorētisko darba logu, kamēr sveķi ir fiziski pārāk biezi, lai efektīvi iekļūtu.
Šī temperatūras un viskozitātes saikne ir iemesls, kāpēc iepriekšējā Veropoxy tehnisko zināšanu saturs jāapsver kopā ar pielietojumam specifiskām sacietēšanas prasībām, nevis kā atsevišķas tēmas.
Akmens temperatūrai arī ir nozīme
Rūpnīcas gaisa temperatūra nav vienīgā, kam ir nozīme.
Akmens plātnes var palikt ievērojami vēsākas vai siltākas nekā apkārtējais gaiss, it īpaši, ja tās tikko nākušas no āra noliktavas, apsildāmas žāvēšanas līnijas, tiešas saules gaismas vai aukstas noliktavas.
Epoksīda uzklāšana uz aukstas plātnes var lokāli palielināt viskozitāti un palēnināt reakciju saskarnes tuvumā. Uzklājot to uz ļoti siltas plātnes, var negaidīti samazināt darba laiku.
Lai iegūtu konsekventus rezultātus, izmēģinājumu laikā reģistrējiet gan darbnīcas temperatūru, gan akmens virsmas temperatūru.
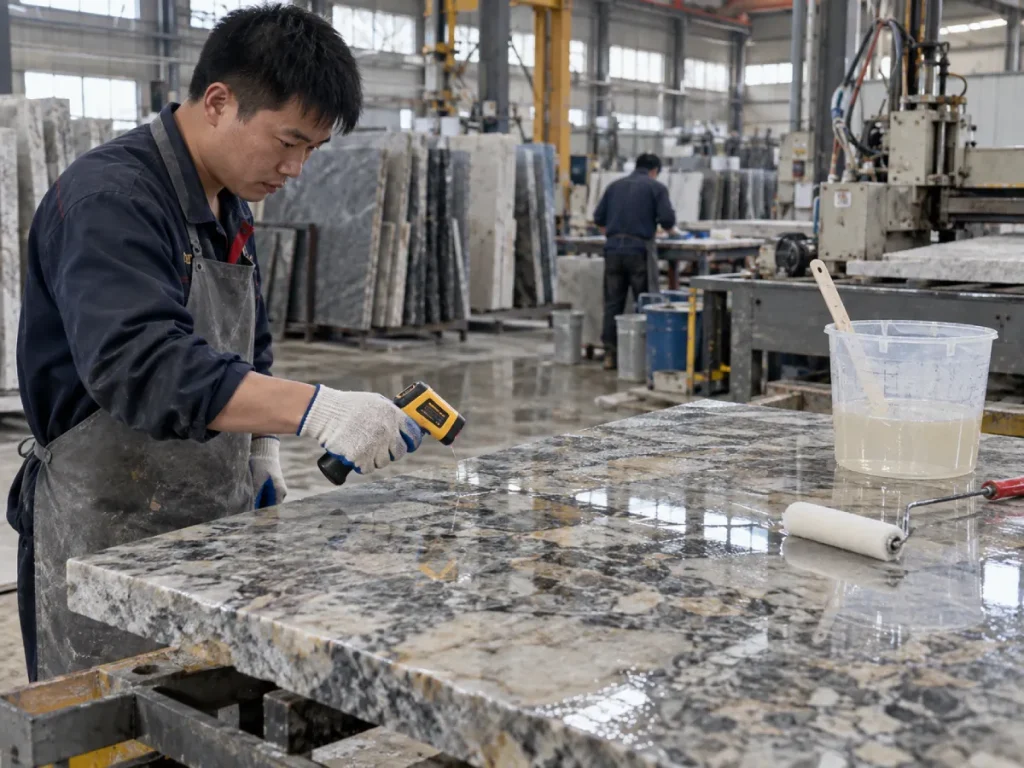
Partijas lielums maina siltuma bilanci
Epoksīda sacietēšana ir eksotermiska. Liels daudzums, kas atrodas dziļā traukā, mēdz saglabāt vairāk siltuma nekā plāns slānis, kas uzklāts uz akmens plāksnes.
Tas nozīmē, ka 5 kg jaukta partija var nedarboties kā 200 g laboratorijas paraugs.
Ja rūpnīca palielina partijas lielumu, nepielāgojot darbplūsmu, epoksīds var sākt reaģēt ievērojami ātrāk, pirms operatori pabeidz tā uzklāšanu.
Aukstās, mērenās un karstās darbnīcās ir vajadzīgas dažādas konservēšanas stratēģijas
Nav vienas temperatūras tabulas, kas attiektos uz katru epoksīda sastāvu. Noderīga pieeja ir izvēlēties sistēmu, kas īpaši izstrādāta un pārbaudīta atbilstoši rūpnīcas ražošanas apstākļiem.
| Ražošanas stāvoklis | Galvenais risks | Vēlamā formulēšanas stratēģija | Ražošanas pārbaude |
|---|---|---|---|
| Aukstā darbnīca ap 10°C | Lēna reakcija, augsta viskozitāte, aizkavēta apstrāde | Izmantojiet preparātu, kas paredzēts cietēšanai zemā temperatūrā | Pārbaudiet sieta saķeri un apstrādes laiku faktiskajā ziemas temperatūrā |
| Mērens darbnīca | Izmaiņas starp maiņām vai plātņu temperatūru | Izmantojiet sistēmu ar praktisku darba logu un stabilu cietēšanas profilu | Sekojiet sveķiem, plāksnēm un apkārtējās vides temperatūrai |
| Silta darbnīca ap 28-38°C | Īsāks darba laiks un paātrināta reakcija | Izmantojiet siltā klimata sastāvu ar kontrolētu reaģētspēju | Pirms līnijas apstiprināšanas apstipriniet iespiešanās un pulēšanas gatavību |
| Ļoti karsta apstrāde ap 38-45°C | Priekšlaicīga viskozitātes palielināšanās un īss lietošanas logs | Izmantojiet augstas temperatūras sveķu un cietinātāju ķīmiju | Izmēriet laiku no sajaukšanas līdz lietderīgās plūsmas beigām |
| Apsildāma vai žāvēšanas līnija | Ātra siltuma uzkrāšanās un nevienmērīga reakcija | Izmantojiet sistēmu, kas paredzēta līnijas konservēšanai paaugstinātā temperatūrā | Apstipriniet līnijas ātrumu, plātņu temperatūru un pārvietošanas laiku |
Īsti Veropoxy piemēri: kāpēc līdzīga viskozitāte nenozīmē līdzīgu sacietēšanas uzvedību?
Pašreizējais Veropoxy produktu klāsts ir noderīgs piemērs tam, kāpēc pircējiem ir jānovērtē viskozitāte, sacietēšanas laiks un temperatūra kopā.
Vairāku produktu viskozitāte ir aptuveni 400–600 CPS un sveķu un cietinātāja attiecība ir 100:25, tomēr to ieteicamie temperatūras apstākļi un cietēšanas profili atšķiras.
| Sistēma | Publicētā temperatūra | Publicēts Cure Time | Publicēts Viskozitāte | Primārais pielietojums |
|---|---|---|---|---|
| 4090 / WBA25Q | Apmēram 10°C | Apmēram 50 minūtes | 400–600 CPS | Zemas temperatūras akmens sieta pamatne |
| 4090 / BCO25Q-14 | 28°C+ / apsildāmās līnijas apstākļi | Apmēram 60 minūtes | 400–600 CPS | Augstas temperatūras akmens sieta pamatne |
| 5099 / B25Q-KG | 28-38°C | Apmēram 80 minūtes | 400–600 CPS | Marmora remonts un krāsu uzlabošana |
| 5089 / BCO25Q | 38-45°C | Apmēram 80 minūtes | 400–600 CPS | Augstas iespiešanās krāsainā marmora apstrāde |
Šīs vērtības nav jālasa kā tiešs vērtējums, jo produkti ir paredzēti dažādiem akmens pielietojumiem un cietēšanas vidēm.
Lieta ir svarīgāka: pat tad, ja viskozitāte un sajaukšanas attiecība šķiet līdzīga, cietinātāja paketi un visu sastāvu var izstrādāt ļoti dažādām ražošanas temperatūrām.
Aukstās sieta pamatnes operācijām Veropoxy piedāvā a Zemas temperatūras epoksīds akmens sieta pamatnei formulēts aptuveni 10°C apstākļos.
Rūpnīcām, kas darbojas siltākos darbnīcās vai žāvēšanas līniju vidē, Augstas temperatūras epoksīds bez smaržas akmens sieta pamatnei izmanto kontrolētu augstas temperatūras reaktivitāti 28°C+ apstākļos.
Siltā klimata marmora remontam, Epoksīda sveķi marmora remontam un krāsas uzlabošanai ir novietots apstrādei aptuveni 28–38°C, savukārt Augstas caurlaidības epoksīds marmora plāksnēm ir paredzēts krāsainam marmoram aptuveni 38–45°C temperatūrā.
Kā sacietēšanas laiks maina akmens ražošanas efektivitāti
Ātra sacietēšana izklausās pievilcīgi, jo tā var saīsināt cikla laiku. Taču ātrākais sastāvs automātiski nav visproduktīvākais.
Pārāk lēns rada vājās vietas
Ja plātnēm jāpaliek uz plauktiem vai ratiņiem stundas ilgāk, nekā plānots, rūpnīcai ir nepieciešams vairāk vietas uzglabāšanai, vairāk ražošanas procesa krājumu un vairāk ražošanas plānošanas bufera.
Tīkla pamatnei lēna sacietēšana var aizkavēt plātņu virpošanu, sakraušanu, transportēšanu vai iekļūšanu nākamajā darbībā.
Lai veiktu remontu pirms pulēšanas, pulēšanas līnija var darboties dīkstāvē vai nepieciešama papildu plātņu buferizācija.
Pārāk ātri rada kvalitātes problēmas
Ļoti ātra reakcija var samazināt izmantojamo pielietojuma logu, pirms operatori pabeidz materiāla izplatīšanu.
Iespējamās sekas ietver:
- nevienmērīgs sveķu pārklājums;
- nepilnīga acu mitrināšana;
- sekla plaisu iespiešanās;
- redzamas pielietojuma robežas;
- lielāks atkritumu daudzums no epoksīda želejas traukos;
- biežāka mazo avārijas partiju sajaukšana; un
- nekonsekventa kvalitāte starp plātnes pirmo un pēdējo posmu.
Pareizais mērķis ir procesa sinhronizācija
Ideāls sacietēšanas profils nodrošina pietiekami daudz laika, lai pareizi pabeigtu uzklāšanu, un pēc tam pietiekami ātri attīsta vadāmību, lai turpinātu nākamo ražošanas posmu.
Tas nozīmē, ka rūpnīcai ir jāatbilst epoksīda kinētikai:
- plātņu izmēri;
- operatoru skaits;
- manuāla pret automātiska pielietošana;
- konveijera ātrums;
- vakuuma cikla ilgums;
- sieta uzklāšanas laiks;
- bufera jauda;
- pulēšanas grafiks; un
- sezonas temperatūras izmaiņas.
Kā sacietēšanas laiks ietekmē sieta pamatni
Tīkla pamatne ir īpaši jutīga pret līdzsvaru starp plūsmu un sacietēšanu.
Sveķiem ir nepieciešams pietiekami ilgs laiks, lai samitrinātu armatūras sietu un vienmērīgi saskartos ar akmens virsmu. Ja tas reaģē pārāk ātri, var palikt sausas vietas vai nepilnīga šķiedras impregnēšana. Ja tas reaģē pārāk lēni, plātnes aizņem atbalsta staciju ilgāk un var nebūt gatavas transportēšanai, kad tas paredzēts.
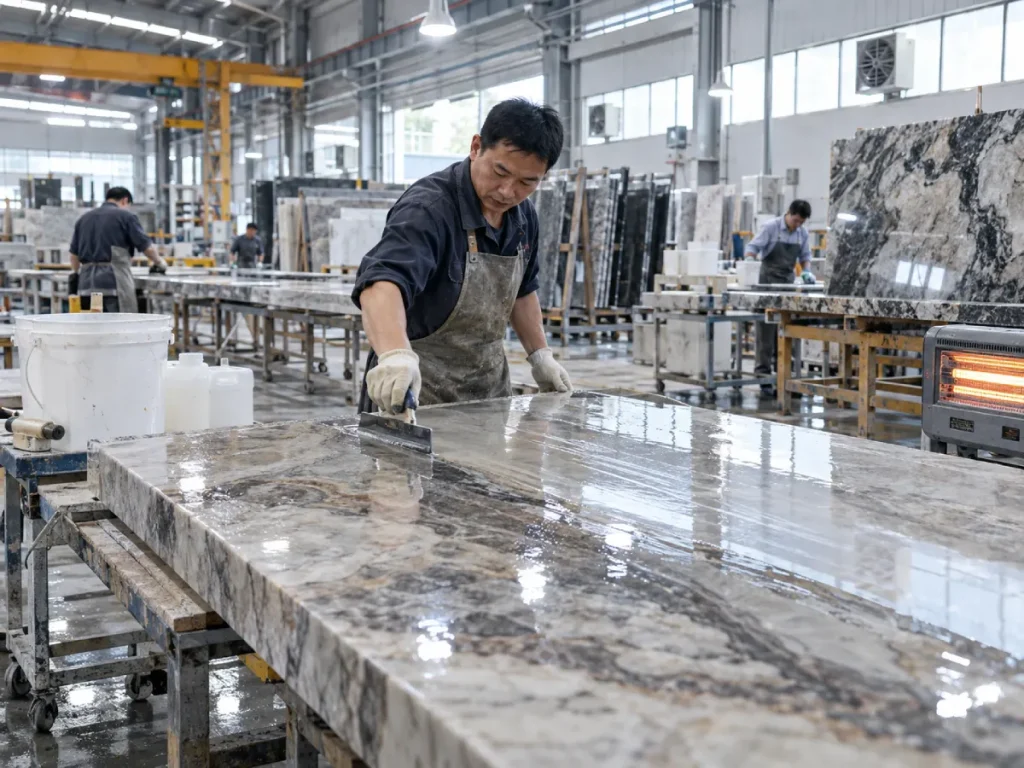
Ziemas sieta pamatne
Aukstā darbnīcā standarta sastāva izmantošana var novest pie šķietami bezgalīgas izārstēšanas.
Operatori dažreiz reaģē, palielinot cietinātāja daudzumu, pielietojot nekontrolētu ārēju siltumu vai pārvietojot plāksni pārāk agri. Šie īsinājumtaustiņi var radīt vairāk mainīguma, nekā tie atrisina.
Labāks risinājums ir izmantot faktiskajam temperatūras diapazonam izstrādātu ķīmiju. Veropoxy ziemas pakāpe 4090 / WBA25Q sieta atbalsta sistēma ir īpaši novietots sacietēšanai aptuveni 10°C temperatūrā.
Vasaras un apsildāmās līnijas sietveida pamatne
Augstā temperatūrā izaicinājums mainās.
Sākumā sveķi var viegli plūst, bet sāk reaģēt ātrāk, nekā operatori gaida. Lielas jauktas partijas var kļūt īpaši problemātiskas, jo traukā uzkrājas eksotermisks karstums.
Šādos apstākļos kontrolēti augstas temperatūras preparāti, piemēram, Veropoxy’s 4090 / BCO25Q-14 sistēma ir paredzēts paaugstinātas temperatūras ražošanas un žāvēšanas līniju vidēm.
Kā sacietēšanas laiks ietekmē marmora plaisu novēršanu un iespiešanos
Marmora remonts ievieš citu prasību. Sveķiem bieži ir jāieplūst plaisās vai virsmas defektos, pirms reakcija norit pārāk tālu.
Sistēma, kas ātri sacietē, bet zaudē iespiešanās spēju pusceļā uzklāšanas laikā, var atstāt iekšējos defektus neapstrādātus.
Augstas temperatūras marmora apstrādē tas kļūst īpaši svarīgi, jo pats akmens jau var būt silts.
Siltā klimata marmora remonts
Veropoksija 5099 / B25Q-KG marmora remonta un krāsu uzlabošanas sistēma ir publicēts aptuveni 28–38°C apstākļos ar aptuveni 80 minūšu sacietēšanas specifikāciju.
Svarīgs punkts nav pats skaitlis “80”. Tas ir tāds, ka sistēma ir veidota, izmantojot siltu temperatūru, kur sveķiem joprojām ir nepieciešama pietiekami daudz noderīgas plūsmas plaisu labošanai un virsmas apstrādei.
Ļoti karsta marmora apstrāde
Krāsainam marmoram, kas apstrādāts ap 38–45°C, Veropoxy’s 5089 / BCO25Q augstas iespiešanās sistēma ir novietots stabilai darbībai daudz karstākos apstākļos.
Tas ilustrē galveno pircēja mācību: augsta darbnīcas temperatūra automātiski nenozīmē, ka jums vajadzētu pieņemt ārkārtīgi īsu darba logu. Pareizi formulētu augstas temperatūras sistēmu var izveidot, lai kontrolētu reakciju, nevis ļautu tai aizbēgt.
Kā sacietēšanas laiks ietekmē vakuuma infūziju
Akmeņu apstrādei ar vakuuma palīdzību atkal nepieciešams cits līdzsvars.
Sveķiem jāpaliek kustīgiem pietiekami ilgi, lai pārvietotos pa porām, plaisām un iekšējiem ceļiem, kamēr vakuuma apstākļi tos ievelk akmenī.
Ja želeja sākas pārāk agri, iespiešanās dziļums var kļūt nevienmērīgs. Vieta, kas ir vistuvāk sveķu avotam, var saņemt atbilstošu materiālu, kamēr tālākās zonas paliek nepietiekami apstrādātas.
Tāpēc sacietēšanas uzvedība ir jānovērtē kopā ar viskozitāti un vakuuma cikla ilgumu.
Veropoksija Vakuuma infūzijas šķīdumi koncentrējas uz sveķu iekļūšanu akmens mikroporās un struktūras defektos, savukārt uzņēmums piedāvā arī īpašu Zemas viskozitātes epoksīda sveķi akmens vakuuma infūzijai.
Šim lietojumam sveķu izvēle tikai tāpēc, ka tie “ātri sacietē”, var būt nepareizs lēmums.
Kā pielāgot epoksīda sacietēšanas uzvedību dažādiem ražošanas apstākļiem
| Ja jūsu ražošanas situācija ir… | Noteikt prioritāti… | Iemesls |
|---|---|---|
| Seminārs ap 10°C | Zemas temperatūras cietēšanas formula | Standarta sistēmas var kļūt pārāk viskozas un attīstīties pārāk lēni |
| Seminārs virs 28°C | Kontrolēta augstas temperatūras reaktivitāte | Neļauj noderīgajam darba logam kļūt pārāk īsam |
| Marmors 38-45°C temperatūrā | Augstas temperatūras iespiešanās sistēma | Uztur lietderīgu plūsmu un kontrolētu sacietēšanu karstā akmens apstrādes apstākļos |
| Lielas plātnes tiek uzklātas manuāli | Ilgāks izmantojamais darba laiks | Operatoriem ir nepieciešams pietiekami daudz laika, lai konsekventi izkliedētu materiālu pa visu plāksni |
| Automatizēta nepārtraukta līnija | Atkārtojams sacietēšanas profils | Cikla konsekvence ir svarīgāka par maksimālo ātrumu |
| Vakuuma infūzija | Zema viskozitāte plus atbilstošs darba laiks | Sveķiem jāpaliek kustīgiem visā infūzijas cikla laikā |
| Tīkla pamatne | Mitrināšanas laiks un paredzams apstrādes process | Pirms plātņu drošas pārvietošanas sietam jābūt impregnētam |
| Labojiet tieši pirms pulēšanas | Uzticama pulēšanas gatavība | Priekšlaicīga slīpēšana var atklāt vai sabojāt nepilnīgi sacietējušas remonta zonas |
Kāpēc epoksīds dažkārt sacietē pārāk ātri
Darbnīcā ir karstāks nekā izmēģinājuma stāvoklī
Pavasara testēšanas laikā apstiprinātie sveķi vasaras maksimālās temperatūras laikā var izturēties ļoti atšķirīgi.
Ja iepirkuma kvalifikācijā nekad nav iekļauta testēšana augstā temperatūrā, ražošanas līnija var atklāt problēmu tikai pēc lielapjoma materiāla piegādes.
Jauktā partija ir pārāk liela
Lielas masas saglabā eksotermisku siltumu un var strauji paātrināties maisīšanas traukā.
Tā vietā, lai sajauktu vienu liela izmēra partiju, ražošanai var būt nepieciešamas vairākas mazākas kontrolētas partijas atkarībā no piegādātāja norādījumiem un līnijas prasībām.
Sveķi pārāk ilgi paliek dziļā traukā
Pat tad, ja kopējais partijas daudzums ir saprātīgs, konteinera ģeometrijai ir nozīme. Dziļi šaurs spainis saglabā reakcijas siltumu savādāk nekā sekla paplāte vai plāns pārklājums.
Akmens ir karstāks par gaisu
Plātnes, kas nāk no apsildāmas līnijas, āra saules iedarbības vai siltas uzglabāšanas, var saīsināt vietējo darba laiku akmens un sveķu saskarnē.
Kāpēc epoksīds dažkārt sacietē pārāk lēni
Pamatne un sveķi ir pārāk auksti
Aukstais apkārtējais gaiss ir tikai daļa no problēmas. Sveķu mucas un akmens plāksnes, kas nakti uzglabātas aukstā vidē, var palikt aukstas pat pēc darbnīcas sasilšanas.
Formulācija ir ārpus ieteicamās temperatūras diapazona
Augstas temperatūras vai standarta cietinātājs var vienkārši nenodrošināt praktisku sacietēšanu ziemas temperatūrā.
Sajaukšanas attiecība ir nepareiza
Papildu cietinātāja pievienošana nav uzticams veids, kā paātrināt epoksīda sacietēšanu.
Divkomponentu epoksīda sistēmas ir veidotas, ievērojot noteiktu sveķu un cietinātāja attiecību. Atkāpjoties no šīs attiecības, var palikt neizreaģējuši komponenti, nekonsekventa cietība, virsmas lipība, trauslums vai slikta ilgtermiņa veiktspēja.
Sajaukšana ir nepilnīga
Pareiza svēršana nepalīdz, ja abas sastāvdaļas nav rūpīgi sajauktas.
Nesajauktais materiāls tvertnes sānos vai apakšā var palikt mīksts pat tad, ja šķiet, ka galvenā partija ir pareizi sacietējusi.
Biežākās epoksīda sacietēšanas kļūdas akmens rūpnīcās
Izvēloties epoksīdu tikai pēc īsākā sacietēšanas laika
Īsāks cikls ir pievilcīgs, līdz tas samazina iespiešanos, mitrināšanu vai uzklāšanas konsistenci.
Ražošanas efektivitāte jāmēra kā pieņemamas plātnes maiņā, nevis tikai minūtes, kas uzdrukātas uz TDS.
Pieņemot, ka viens cietinātājs darbojas vienlīdz labi visu gadu
Rūpnīcai ar 10°C ziemu un 35°C vasarā var būt nepieciešamas dažādas konservēšanas stratēģijas.
Mēģinot piespiest vienu formulējumu visos gadalaikos, var rasties atkārtotas kvalitātes korekcijas.
Akmens temperatūras ignorēšana
Gaisa temperatūra var būt 25°C, savukārt akmeņi, kas nāk no āra ziemas krātuves, ir daudz vēsāki. Pēc karsētas žāvēšanas ir iespējams arī otrādi.
Mainiet attiecību A:B, lai kontrolētu ātrumu
Tā ir nopietna procesa kontroles kļūda.
Ja cietēšanas ātrums nav piemērots, mainiet sastāvu vai apstiprināto cietinātāja sistēmu, nevis norādīto stehiometrisko attiecību bez tehniskas apstiprināšanas.
Pārbauda mazus paraugus, bet ražo milzīgas partijas
Laboratorijas kausu testi ir noderīgi, taču eksotermiskā uzvedība mainās līdz ar masu.
Ražošanas izmēģinājumā jāizmanto reāli partijas izmēri, sajaukšanas aprīkojums, plātņu izmēri, līnijas ātrums un uzklāšanas biezums.
Pulēšana, tiklīdz virsma ir cieta
Virsmas pieskāriens vien nepierāda, ka remonta zona ir sasniegusi pietiekamu apstrādes izturību.
Pareizajam pieņemšanas kritērijam jābūt balstītam uz faktiskajiem slīpēšanas, pulēšanas vai apstrādes izmēģinājumiem.
Kā pārbaudīt epoksīda sacietēšanas laiku pirms lielapjoma pasūtīšanas
1. darbība: ierakstiet reālistisku rūpnīcas temperatūru
Neveiciet testēšanu patvaļīgā laboratorijas telpas temperatūrā, ja rūpnīca parasti darbojas daudz aukstāk vai karstāk.
Ieraksts:
- rīta darbnīcas temperatūra;
- pēcpusdienas maksimālā temperatūra;
- ziemas zemā temperatūra;
- vasaras augsta temperatūra;
- akmens virsmas temperatūra; un
- sveķu komponentu temperatūra.
2. darbība: izmantojiet norādīto sajaukšanas attiecību
Precīzi izmēriet sveķus un cietinātāju, izmantojot TDS norādīto metodi.
3. darbība. Reģistrējiet katla uzvedību
Ievērojiet sajauktos sveķus ražošanas traukā.
Reģistrējiet, kad temperatūra sāk paaugstināties, kad viskozitāte ievērojami palielinās un kad partija kļūst nederīga normālai lietošanai.
4. darbība. Izmēriet noderīgo uzklāšanas laiku uz īsta akmens
Plaisu labošanai pierakstiet, kad iespiešanās kļūst nepietiekama.
Tīkla pamatnei pierakstiet, cik ilgi sveķi paliek viegli izkliedējami un pilnībā samitrina šķiedras.
Vakuuma infūzijai pierakstiet, vai visa vakuuma cikla laikā ir pieejama lietderīgā plūsma.
5. darbība: nosakiet apstrādes gatavību
Nekopējiet piegādātāja publicēto laiku savā SOP.
Pārbaudiet, vai jūsu plātnes var droši pārvietot, sakraut vai pārvietot, netraucējot savienoto vai laboto vietu.
6. darbība: pārbaudiet pulēšanas vai apstrādes gatavību
Palaidiet plāksni reālajā apdares procesā.
Skatīties:
- mīksto sveķu izvilkšana;
- smērēšana;
- caurumi;
- plaisas atkārtota atvēršana;
- virsmas depresija;
- nevienmērīgs spīdums; un
- redzamas remonta robežas.
7. darbība. Atkārtojiet abās sezonas galējībās
Produkts, kas pārbaudīts tikai 23–25°C temperatūrā, var ļoti maz pastāstīt par janvāra vai augusta ražošanu.
Ja rūpnīcā ir lielas sezonālās atšķirības, pirms ikgadējās piegādes apstiprināšanas atkārtojiet izmēģinājumus reprezentatīvos aukstos un karstos apstākļos.
Stone Factory Cure-Time kvalifikācijas kontrolsaraksts
| Pārbaudiet | Ko ierakstīt | Kāpēc tas ir svarīgi |
|---|---|---|
| Apkārtējās vides temperatūra | Faktiskā darbnīcas temperatūra testa laikā | Nodrošina kontekstu visiem sacietēšanas laika mērījumiem |
| Akmens temperatūra | Virsmas temperatūra pirms uzklāšanas | Plāksne var būtiski atšķirties no istabas temperatūras |
| A:B attiecība | Faktiskā svērtā attiecība | Novērš sacietēšanas izmaiņas, ko izraisa dozēšanas kļūdas |
| Partijas lielums | Kopējā jauktā masa | Lielākas masas var attīstīt vairāk eksotermisku siltumu |
| Konteinera veids | Dziļums un ģeometrija | Ietekmē siltuma saglabāšanu un praktisko lietošanas laiku |
| Noderīgs darba laiks | Pieņemamas izkliedes vai iespiešanās minūtes | Praktiskāk nekā želejas laiks vienatnē |
| Apstrādes laiks | Laiks, līdz plāksne var droši pārvietoties | Nosaka reālo līnijas caurlaidspēju |
| Pulēšanas gatavība | Laiks līdz veiksmīgai pabeigšanai | Novērš priekšlaicīgus apstrādes defektus |
| Galīgais izskats | Spīdums, krāsa, plaisas un virsmas defekti | Apliecina, ka sacietēšanas ātrums nezaudēja kvalitāti |
| Sezonas atkārtojamība | Rezultāti aukstos un karstos apstākļos | Samazina ražošanas pārsteigumus pēc lielapjoma pirkšanas |
Ieteikums: izvēlieties izārstēšanas profilu, nevis tikai izārstēšanas laika numuru
Labākais epoksīds akmens rūpnīcai ne vienmēr ir tas, kas visātrāk sasniedz patvaļīgu sacietēšanas posmu.
Labāka sistēma ir tā, kas dod operatoriem pietiekami daudz laika, lai pareizi veiktu procesu, un pēc tam attīsta vadāmības un apdares izturību paredzamā ātrumā.
Ja darbnīcā ir auksts, izmantojiet formulu, kas izstrādāta tā, lai tā droši reaģētu aukstumā, nevis mainītu sajaukšanas attiecību vai pieņemtu ārkārtīgi ilgus gaidīšanas laikus.
Ja darbnīcā ir karsts, izvēlieties kontrolētu augstas temperatūras ķīmiju, kas saglabā pietiekami daudz noderīgā darba laika iekļūšanai, izkliedēšanai, sieta mitrināšanai vai vakuumapstrādei.
Ja process ietver nepārtrauktu ražošanas līniju, novērtējiet atkārtojamību no partijas uz partiju un pārejiet uz maiņu, nevis koncentrējieties uz vienu veiksmīgu paraugu.
Ja lietojat vakuuma infūziju, dodiet priekšroku noderīgajam plūsmas ilgumam, nevis virsrakstam “ātra izārstēšana”.
Un, ja piegādātājs sniedz vienu sacietēšanas laika skaitli, nenorādot testa temperatūru vai sacietēšanas stadiju, pirms produkta salīdzināšanas ar citu sistēmu lūdziet paskaidrojumus.
Bieži uzdotie jautājumi par epoksīdsveķu sacietēšanas laiku
1. Cik ilgi epoksīdsveķi sacietē?
Nav universāla epoksīda sacietēšanas laika. Atbilde ir atkarīga no sveķu cietinātāja sastāva, temperatūras, partijas lieluma, uzklāšanas biezuma, substrāta temperatūras un tā, ko procesam nozīmē “sacietējums”. Derīguma termiņš, apstrādes sacietēšana, pulēšanas gatavība un pilnīga sacietēšana var notikt dažādos laikos.
2. Vai epoksīds ātrāk sacietē augstākā temperatūrā?
Vispār, jā. Atbilstošā formulēšanas diapazonā siltāki apstākļi paātrina ķīmisko reakciju starp sveķiem un cietinātāju. Tomēr tas arī saīsina darba laiku un var palielināt eksotermisko siltumu. Rūpnieciskajiem akmens apstrādātājiem ir jāizmanto formulas, kas paredzētas to faktiskajai temperatūrai, nevis vienkārši jāmēģina padarīt karstāku standarta epoksīdu.
3. Vai epoksīds var pareizi sacietēt 10°C temperatūrā?
Dažas epoksīda sistēmas var, bet sastāvam jābūt izstrādātam vai apstiprinātam lietošanai zemā temperatūrā. Piemēram, Veropoxy piedāvā 4090 / WBA25Q sieta atbalsta sistēmu, kas īpaši paredzēta apmēram 10°C ziemas ražošanai. Nevajadzētu automātiski pieņemt, ka parastā telpas temperatūras sistēma darbojas tāpat.
4. Kāpēc epoksīds dažkārt sakarst maisīšanas spainī?
Epoksīda sacietēšana ir eksotermiska, kas nozīmē, ka ķīmiskā reakcija atbrīvo siltumu. Lielāka vai dziļāka masa var saglabāt vairāk siltuma, kas paātrina reakciju un rada vēl vairāk siltuma. Tāpēc lietošanas laiks traukā var būt īsāks par to pašu sveķu lietošanas laiku kā plānas kārtiņas.
5. Vai man jāpievieno vairāk cietinātāja, ja epoksīds cietē pārāk lēni?
Nē. Nemainiet norādīto sveķu un cietinātāja attiecību, lai tikai paātrinātu sacietēšanu. Nepareizas proporcijas var izraisīt nepilnīgu sacietēšanu, lipīgumu, trauslumu, nevienmērīgu cietību vai sliktu ilgtermiņa veiktspēju. Ja cietēšanas ātrums nav piemērots, izmantojiet formulu vai apstiprinātu cietinātāju, kas paredzēts vajadzīgajai temperatūrai un ražošanas ciklam.
Kā saskaņot epoksīda sacietēšanas laiku ar īstu akmeņu ražošanu
Epoksīda sacietēšanas laiks ir jāuztver kā ražošanas logs, nevis kā viens izolēts skaitlis. Pareizai sistēmai ir jānodrošina pietiekami daudz šķidruma darba laika uzklāšanai, pietiekami kontrolēta reakcija paredzamai apstrādei un pietiekama sacietēšana pirms pulēšanas, griešanas, transportēšanas vai tālākas apstrādes. Temperatūra maina katru šīs secības daļu.
Sāciet ar reālo rūpnīcas temperatūru
Nav paredzams, ka produkts, kas ir kvalificēts 25°C temperatūrā, automātiski darbosies 10°C vai 40°C temperatūrā. Pirms cietinātāja vai epoksīda sistēmas izvēles reģistrējiet apkārtējās vides temperatūru, akmens temperatūru, sveķu temperatūru, partijas lielumu un faktisko ražošanas ciklu.
Ātrāka izārstēšana ne vienmēr nozīmē augstāku produktivitāti
Ļoti ātra sistēma var samazināt gaidīšanas laiku, bet arī saīsināt iespiešanās, sieta samitrināšanas, izkliedēšanas vai vakuuma infūzijas laiku. Ātrākais epoksīds kļūst par sliktu ražošanas izvēli, ja operatori nevar konsekventi pabeigt uzklāšanu, pirms sveķi sāk saželēt.
Saskaņojiet cietēšanas sistēmu ar procesu
Aukstās ziemas darbnīca:
use a low-temperature formulation designed to build strength reliably instead of forcing a standard system outside its working range.
Hot summer workshop:
use controlled high-temperature chemistry that preserves enough working time for complete application.
Mesh backing:
balance fiber wetting time with predictable handling strength so slabs can move through the line without disrupting the reinforcement layer.
Vacuum infusion:
prioritize useful flow duration and penetration time before gelation begins.
Marble repair before polishing:
validate polishing readiness rather than relying only on a generic cure-time figure.
What should buyers compare between suppliers?
Compare the recommended temperature range, pot life test condition, working time, handling time, cure definition, A:B ratio, batch-size sensitivity, viscosity change during application, and actual slab performance. Two products both described as “60-minute cure” may behave very differently if one number refers to handling strength and the other refers to a different cure milestone.
Where is stone epoxy processing moving?
Professional stone factories are increasingly moving toward temperature-specific and process-specific formulations rather than trying to use one universal epoxy throughout the year. Winter mesh backing, high-temperature drying lines, hot-climate marble repair, vacuum infusion, and deep-penetration processing each benefit from a curing profile designed around the actual production environment.
Practical Recommendation
If curing is too slow in winter, choose low-temperature chemistry rather than changing the mixing ratio. If working time becomes too short in summer, use a high-temperature system with controlled reactivity. If the process requires deep penetration or vacuum infusion, protect the useful liquid window before chasing a faster cure. If the line depends on rapid handling or polishing, validate those exact milestones on real slabs. The best cure time is the one that keeps application quality and production rhythm in balance.
Need an Epoxy Cure Profile That Matches Your Production Temperature?
Stone type, workshop temperature, slab temperature, application method, batch size, working time, and the next production step all affect the curing system you should use. Before bulk ordering, test the epoxy under the coldest and hottest conditions your factory is likely to experience and verify both application time and handling or polishing readiness on real slabs.
Explore Veropoxy Stone Epoxy Systems
Atsauces
- WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide: Controlling Cure Time.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Manual, 2020. - WEST SYSTEM Technical Staff.
Epoxy Chemistry Basics.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
105 System Selection Guide: Hardener Cure Speed and Epoxy Temperature.
Gougeon Brothers, Inc.
WEST SYSTEM Product Selection & Technical Guide. - International Organization for Standardization.
ISO 11357-5:2025 — Plastics — Differential Scanning Calorimetry (DSC) — Part 5: Determination of Characteristic Reaction-Curve Temperatures and Times, Enthalpy of Reaction and Degree of Conversion.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Sergey Vyazovkin and Nicolas Sbirrazzuoli.
Mechanism and Kinetics of Epoxy–Amine Cure Studied by Differential Scanning Calorimetry.
University of Toledo and University of Nice-Sophia Antipolis.
Macromolecules, Vol. 29, No. 6, 1996, pp. 1867–1873. - Zhipeng Ran, Xiaobing Liu, Xiaolian Jiang, Yeping Wu, and Hong Liao.
Study on Curing Kinetics of Epoxy-Amine to Reduce Temperature Caused by the Exothermic Reaction.
Institute of Chemical Materials, China Academy of Engineering Physics.
Thermochimica Acta, Vol. 692, 2020, Article 178735. - Evrykleia Karagiannidou, Dimitris S. Achilias, and Irini D. Sideridou.
Cure Kinetics of Epoxy–Amine Resins Used in the Restoration of Works of Art from Glass or Ceramic.
Aristotle University of Thessaloniki.
European Polymer Journal, Vol. 42, No. 12, 2006, pp. 3311–3323. - Oleg I. Loban, Yulia V. Olikhova, Irina Yu. Gorbunova, and Natalya V. Kostromina.
Curing Rheokinetics of Epoxy-Amine Composition.
Materials and Polymer Research Authors.
Thermochimica Acta, Vol. 740, 2024, Article 179825.