

Vinnige opsomming:
Epoksieharsuithardingstyd word sterk deur temperatuur beïnvloed, maar kopers moet nie temperatuur as die enigste veranderlike hanteer nie. Gebruiksduur, werktyd, geltyd, hanteringssterkte, poleergereedheid en volle uitharding beskryf verskillende stadiums van die uithardingsproses. Warmer toestande versnel oor die algemeen epoksiereaksies en verkort die bruikbare werkvenster, terwyl kouer toestande reaksie vertraag en sterkte-ontwikkeling kan vertraag of standaardstelsels onderverhard kan laat. Vir klipfabrieke is die beste epoksie dus nie bloot die produk wat die vinnigste uithard nie. Dit is die formulering waarvan die werktyd, penetrasie, toedieningstemperatuur, hanteringstyd en finale genesing ooreenstem met die werklike produksielyn. As jou werkswinkel naby 10°C loop, gebruik 'n stelsel wat vir lae-temperatuur uitharding geformuleer is. Indien die aanleg gereeld bo 28°C of selfs 38–45°C werk, gebruik ’n temperatuurspesifieke formulering wat ontwerp is om beheerde reaktiwiteit onder daardie toestande te handhaaf.
"Hoe lank neem epoksie om te genees?" klink na 'n reguit vraag. In 'n klipfabriek het dit selde 'n reguit antwoord.
'n Tegniese datablad kan 50 minute, 60 minute of 80 minute aandui. Tog kan 'n produksiebestuurder vind dat dieselfde hars merkbaar dikker word na 20 minute, 'n plaat voel steeds te sag om na die gestelde tyd te beweeg, of 'n produk wat perfek werk in die lente word moeilik om te beheer gedurende die somer.
Die rede is eenvoudig: epoksiedharding is 'n chemiese reaksie, nie 'n timer wat in die emmer ingebou is nie.
Temperatuur, hars-verharder-chemie, bondelgrootte, mengverhouding, filmdikte, kliptemperatuur, toedieningsmetode en die hoeveelheid hitte wat deur die gemengde hars behou word, beïnvloed alles hoe vinnig die stelsel van 'n werkbare vloeistof na 'n jel en uiteindelik na 'n verharde netwerk vorder.
Vir professionele klipverwerkers is die praktiese vraag dus nie net "Wat is die epoksieharsuithardingstyd nie?" Dit is:
Hoeveel bruikbare werktyd het ons, wanneer kan die blad veilig na die volgende proses beweeg, en sal die hars die vereiste finale eienskappe bereik onder ons werklike fabriekstemperatuur?
Veropoxy se huidige klip epoksie produkreeks wys waarom hierdie onderskeid saak maak. Verskillende formulerings is geposisioneer vir wintermaasrugsteun, hoëtemperatuurmaasrugsteun, warmklimaat-marmerherstel en marmerverwerking by temperature so hoog as 38–45°C. A/B-stelsels wat soortgelyk lyk, kan dus baie verskillende genesingstrategieë hê.
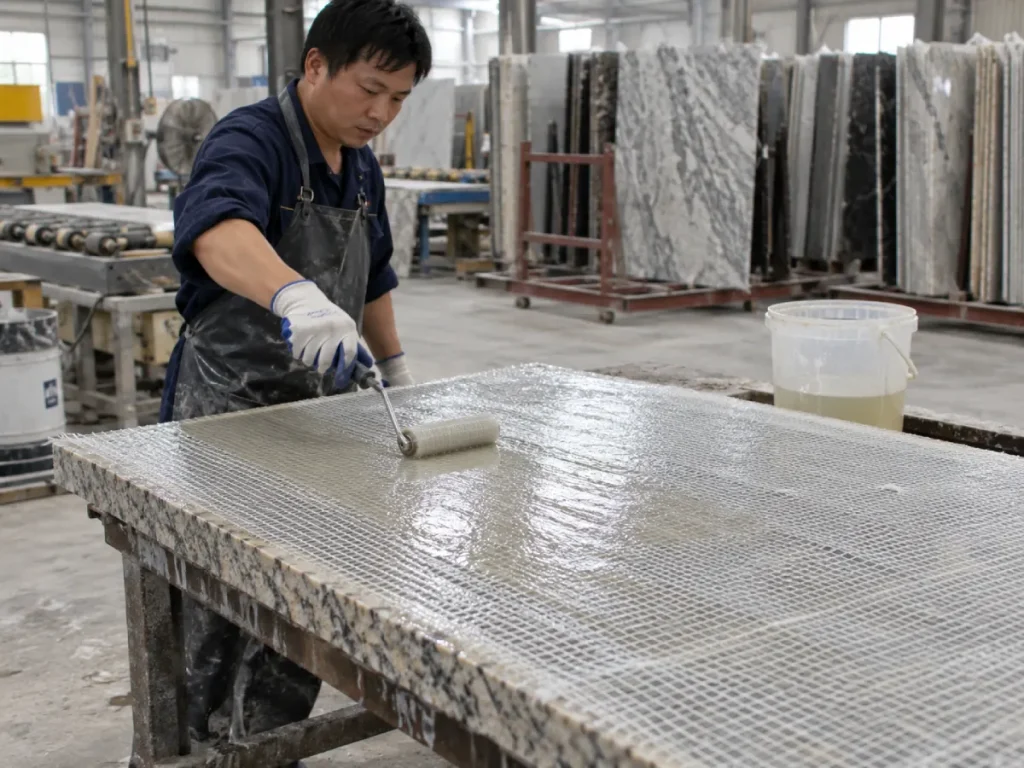
Wat beteken epoksieharsuithardingstyd eintlik?
Een van die grootste bronne van verwarring by epoksie-aankope is dat verskeie verskillende tydterme dikwels behandel word asof dit dieselfde beteken.
Hulle doen nie.
Potlewe
Gebruiksduur beskryf hoe lank 'n gedefinieerde massa van gemengde hars en verharder bruikbaar bly in 'n houer onder gespesifiseerde toestande.
Dit is veral belangrik omdat 'n groter massa epoksie meer reaksiehitte kan behou. Soos die reaksie versnel, verhit die materiaal verder, wat die reaksie weer kan versnel. Hierdie eksotermiese gedrag beteken dat epoksie wat in 'n diep mengemmer sit, bruikbaarheid aansienlik vinniger kan verloor as dieselfde materiaal wat in 'n dun film oor 'n klipblad versprei word.
Om hierdie rede moet 'n gepubliseerde potlewe saamgelees word met die toetstemperatuur, bondelmassa en houergeometrie.
Werktyd of oop tyd
Werkstyd is die praktiese tydperk wat beskikbaar is vir vermenging, strooi, skraap, rol, maas-impregnering, kraakpenetrasie, vakuumbehandeling, verstelling of montering.
Dit is dikwels nuttiger vir 'n klipfabriek as potlewe.
'n Epoksie kan tegnies nog steeds vloeibaar in die menghouer wees, maar het dalk reeds genoeg in viskositeit toegeneem dat dit nie meer fyn marmer- of granietkrake effektief binnedring nie.
Vir 'n vakuumproses eindig die betrokke werksvenster wanneer harsvloei te stadig word vir betroubare infusie, nie noodwendig wanneer die materiaal uiteindelik gel nie.
Gel tyd
Gel tyd beskryf die oorgang van 'n mobiele vloeistof na 'n gel toestand. Sodra die stelsel hierdie stadium bereik, is betekenisvolle penetrasie of nivellering gewoonlik verby.
’n Klipverwerker moet dus nie jeltyd met beskikbare toedieningstyd verwar nie.
Hanteer kuur
Dit is die punt waarop die gebind of versterkte blad genoeg integriteit ontwikkel het vir 'n gedefinieerde hanteringstap.
Afhangende van die proses, kan dit beteken dat die plaat verskuif word, dit van 'n rugstasie verwyder word, dit op 'n wa geplaas word, of dit na 'n ander produksiestadium oorgeplaas word.
Die hantering van genesing is nie noodwendig volle genesing nie.
Poleer- of masjineringsgereedheid
Klipplante gee dikwels meer om oor hierdie stadium as oor 'n laboratoriumdefinisie van "genesing."
As die epoksie te sag is wanneer die maal begin, kan skuur aksie materiaal uit herstelde krake trek, die hars smeer, speldegate blootstel of ongelyke politoer rondom behandelde areas produseer.
Die nuttige produksievraag is dus: wanneer kan die blad veilig by kalibrasie, slyp, poleer, sny of vervoer ingaan sonder om die herstel te beskadig?
Volle genesing
Volledige genesing verwys na die stadium wanneer die harsstelsel voldoende gevorder het na sy beoogde finale eienskappe.
Afhangende van die formulering, kan die tyd wat nodig is om finale meganiese, chemiese, termiese of dimensionele werkverrigting te bereik aansienlik langer wees as die aanvanklike hanteringstyd wat op 'n produkblad aangedui word.
Koper wegneemetes: Moet nooit 'n verskaffer net vra vir "uithardingstyd" nie. Vra wat daardie getal eintlik verteenwoordig: geltyd, hanteringstyd, poleergereedheid of volle genesing.
Waarom temperatuur verander Epoksi-uithardingstyd
Epoksiedharding behels gewoonlik 'n reaksie tussen hars en verharder. Soos die temperatuur binne die formulering se aanvaarbare omvang toeneem, neem molekulêre beweging en reaksietempo oor die algemeen toe. Die hars vorder dus vinniger deur sy vloeistof-, gel- en vastestofstadiums.
Wanneer temperatuur daal, gebeur die teenoorgestelde gewoonlik. Reaksie vertraag, viskositeit verhoog, verspreiding word moeiliker, en die stelsel kan baie langer neem om voldoende sterkte te ontwikkel.
Dit is hoekom dieselfde standaardformulering aanvaarbaar kan optree in 'n 25°C werkswinkel, maar by 10°C onprakties stadig word.
Warmer toestande verkort gewoonlik werktyd
Hoër temperatuur kan nuttig wees wanneer 'n produksielyn 'n vinniger omkeer nodig het, maar dit skep ook risiko's.
Die operateur het minder tyd om hars te meng en te versprei. Vakuumpenetrasie kan te vroeg onderbreek word. Maassteunspanne kan sukkel om eenvormige benatting oor groot blaaie te handhaaf. Hars wat in 'n emmer gelaat word, kan vinnig verhit word.
WEST SYSTEM tegniese leiding, byvoorbeeld, merk op dat temperatuur 'n sterk uitwerking op potlewe het en gee 'n benaderde voorbeeld waarin 'n 10°C verhoging die potlewe vir sy stelsel rofweg in die helfte kan verminder.
Dit is nuttig as 'n herinnering aan hoe sensitief epoksiechemie kan wees, maar dit moet nie as 'n universele formule vir elke industriële epoksie behandel word nie. Elke hars-verharder kombinasie het sy eie reaksieprofiel.
Koue toestande kan meer as stadige produksie veroorsaak
Koue weer is nie net ongerieflik nie.
As die geselekteerde stelsel nie ontwerp is vir lae-temperatuur genesing nie, kan die praktiese gevolge insluit:
- baie lang wagtye voor bladhantering;
- swak maasrug-produktiwiteit;
- hoër ongeharde harsviskositeit;
- verminderde penetrasie in mikrokrake;
- sagte of klewerige oppervlaktes;
- vertraagde kragontwikkeling;
- onvoorspelbare poleergereedheid; en
- groter variasie tussen oggend-, middag- en nagskofte.
Dit is hoekom 'n toegewyde winter-graad formulering meer effektief kan wees as om bloot langer te wag vir 'n standaard somerhars.
Potlewe, werktyd en genesingstyd: waarom kopers hulle moet skei
| Termyn | Wat dit beskryf | Waarom dit saak maak in klipverwerking | Algemene koperfout |
|---|---|---|---|
| Potlewe | Gebruiksduur van 'n gedefinieerde gemengde massa in 'n houer | Help om te skat hoe vinnig 'n gemengde bondel verbruik moet word | Gestel die gebruiksduur is gelyk aan die volle toedieningsvenster |
| Werk / Oop Tyd | Tydperk wanneer die epoksie nog effektief aangewend kan word | Kritiek vir verspreiding, penetrasie, gaasbenatting en infusie | Voortgesette toediening nadat vloei reeds verswak het |
| Gel Tyd | Gaan oor na 'n nie-vloeiende gel | Dui die einde van betekenisvolle penetrasie of nivellering aan | Behandel gel tyd as die oomblik wat die plaat gereed is om te poets |
| Hantering Cure | Stadium wanneer die onderdeel 'n gedefinieerde hanteringstap kan verdra | Bepaal wanneer blaaie na karretjies of die volgende stasie kan beweeg | Aanvaar hanteringssterkte beteken finale sterkte |
| Poleergereedheid | Stadium wanneer uitgeharde hars kan slyp of poleer verdra | Kritiek vir herstelkwaliteit en oppervlakkonsekwentheid | Poleer te vroeg omdat die oppervlak droog voel |
| Volle genesing | Ontwikkeling na beoogde finale eiendomme | Relevant vir langtermynbinding en diensprestasie | As 'n kort "genesingstyd" aanvaar word, beteken alle eienskappe ten volle ontwikkel |
'n Professionele TDS moet ideaal hierdie onderskeid duidelik maak. Indien dit nie die geval is nie, moet aankoopspanne die verskaffer vra voordat 'n produksieskaalproef uitgevoer word.
Hoe temperatuur epoksie op 'n regte klipproduksielyn beïnvloed
Harsviskositeit verander nog voordat uitharding begin
Koue hars is gewoonlik dikker. Dit kan sy vermoë verminder om maasvesels nat te maak, fyn krake te betree, oor 'n groot plaat te versprei of deur 'n vakuum-ondersteunde stelsel te vloei.
Warmer hars vloei gewoonlik makliker, maar die vinniger reaksietempo kan die beskikbare tyd verminder om voordeel te trek uit daardie verbeterde vloei.
Dit skep 'n belangrike trade-off:
'n Hoëtemperatuurwinkel kan uitstekende aanvanklike vloei gee, maar te min werktyd. 'n Koelhuis kan 'n lang teoretiese werkvenster bied terwyl die hars fisies te dik is om doeltreffend binne te dring.
Hierdie verband tussen temperatuur en viskositeit is hoekom die vorige Veropoxy tegniese kennis inhoud moet saam met toepassingspesifieke uithardingsvereistes oorweeg word eerder as as afsonderlike onderwerpe.
Die kliptemperatuur maak ook saak
Fabriekslugtemperatuur is nie die enigste temperatuur wat saak maak nie.
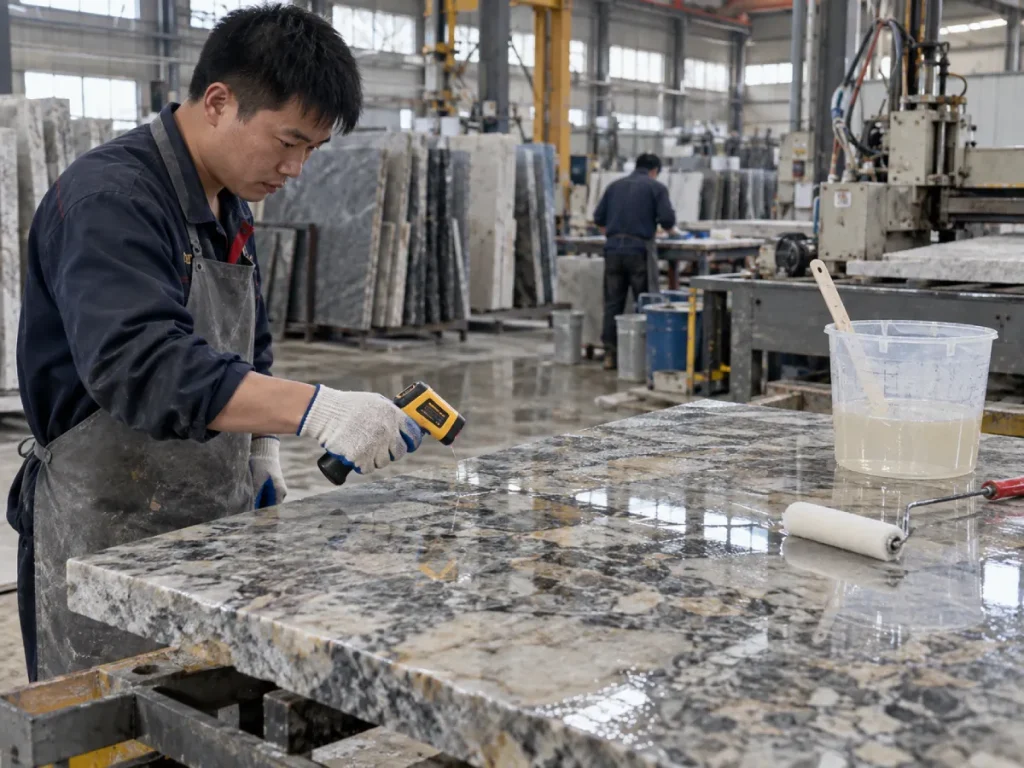
Klipplate kan aansienlik kouer of warmer bly as omringende lug, veral wanneer hulle pas van buite-opberging, 'n verhitte drooglyn, direkte sonlig of 'n koue pakhuis gekom het.
Die toepassing van epoksie op 'n koue plaat kan plaaslik viskositeit verhoog en reaksie naby die koppelvlak vertraag. Deur dit op 'n baie warm blad aan te bring, kan die werktyd onverwags verminder word.
Vir konsekwente resultate, teken beide werkswinkeltemperatuur en klipoppervlaktemperatuur tydens proewe aan.
Groepgrootte verander die hittebalans
Epoksiedharding is eksotermies. 'n Groot hoeveelheid wat in 'n diep houer sit, is geneig om meer hitte te behou as 'n dun lagie wat oor 'n klipplaat versprei is.
Dit beteken 'n 5 kg gemengde bondel mag nie soos 'n 200 g laboratoriummonster optree nie.
As 'n fabriek groepgrootte vergroot sonder om werkvloei aan te pas, kan die epoksie merkbaar vinniger begin reageer voordat operateurs dit klaar gebruik.
Koue, matige en warm werkswinkels benodig verskillende genesingstrategieë
Daar is geen enkele temperatuurtabel wat op elke epoksieformulering van toepassing is nie. Die nuttige benadering is om 'n stelsel te kies wat spesifiek ontwerp en getoets is rondom die fabriek se produksietoestande.
| Produksie Toestand | Hoofrisiko | Voorkeur formuleringstrategie | Produksiekontrole |
|---|---|---|---|
| Koue werkswinkel rondom 10°C | Stadige reaksie, hoë viskositeit, vertraagde hantering | Gebruik 'n formulering wat ontwerp is vir lae-temperatuur uitharding | Verifieer maashegting en hanteringstyd by werklike wintertemperatuur |
| Matige werkswinkel | Variasie tussen verskuiwings of plaattemperature | Gebruik 'n stelsel met 'n praktiese werkende venster en stabiele genesingsprofiel | Volg hars, plaat en omgewingstemperatuur |
| Warm werkswinkel rondom 28–38°C | Korter werktyd en versnelde reaksie | Gebruik 'n warm-klimaat formulering met beheerde reaktiwiteit | Bevestig penetrasie- en poleergereedheid voor lyngoedkeuring |
| Baie warm verwerking rondom 38–45°C | Voortydige viskositeitstyging en kort toedieningsvenster | Gebruik hoë-temperatuur-spesifieke hars en verharder chemie | Meet tyd vanaf vermenging tot die einde van nuttige vloei |
| Verhitte of drooglyn | Vinnige hitte opbou en ongelyke reaksie | Gebruik 'n stelsel wat bedoel is vir verhoogde-temperatuur lynharding | Bevestig lynspoed, plaattemperatuur en oordragtydsberekening |
Werklike Veropoxy Voorbeelde: Waarom soortgelyke viskositeit nie soortgelyke genesingsgedrag beteken nie
Veropoxy se huidige produkreeks bied 'n nuttige voorbeeld van waarom kopers viskositeit, uithardingstyd en temperatuur saam moet evalueer.
Verskeie produkte publiseer 'n viskositeit rondom 400–600 CPS en 'n hars-tot-harder-verhouding van 100:25, maar hul aanbevole temperatuurtoestande en uithardingsprofiele verskil.
| Stelsel | Gepubliseerde temperatuur | Gepubliseer Cure Time | Gepubliseer Viskositeit | Primêre Aansoek |
|---|---|---|---|---|
| 4090 / WBA25Q | Ongeveer 10°C | Ongeveer 50 minute | 400–600 CPS | Lae-temperatuur klip gaas rugkant |
| 4090 / BCO25Q-14 | 28°C+ / verhitte lyntoestande | Ongeveer 60 minute | 400–600 CPS | Hoë-temperatuur klip gaas rugkant |
| 5099 / B25Q-KG | 28–38°C | Ongeveer 80 minute | 400–600 CPS | Marmerherstel en kleurverbetering |
| 5089 / BCO25Q | 38–45°C | Ongeveer 80 minute | 400–600 CPS | Hoë-penetrasie gekleurde marmerverwerking |
Hierdie waardes moet nie as 'n kop-aan-kop-ranglys gelees word nie, want die produkte is ontwerp vir verskillende kliptoepassings en genesingsomgewings.
Die punt is belangriker: selfs wanneer viskositeit en mengverhouding soortgelyk lyk, kan die verharderpakket en volledige formulering vir baie verskillende produksietemperature ontwerp word.
Vir koue gaas-rug-operasies bied Veropoxy 'n Lae-temperatuur-epoksie vir klipgaas-rugsteun geformuleer rondom ongeveer 10°C toestande.
Vir fabrieke wat in warmer werkswinkels of drooglynomgewings werk, is die Hoë temperatuur reuklose epoksie vir klipgaas-rugsteun gebruik beheerde hoë-temperatuur reaktiwiteit vir 28°C+ toestande.
Vir warm-klimaat marmer herstel, die Epoksiehars vir marmerherstel en kleurverbetering is geposisioneer vir ongeveer 28–38°C verwerking, terwyl die Hoë penetrasie-epoksie vir marmerblaaie is ontwerp vir gekleurde marmer by ongeveer 38–45°C.
Hoe uithardingstyd klipproduksiedoeltreffendheid verander
Vinnige genesing klink aantreklik omdat dit siklustyd kan verkort. Maar die vinnigste formulering is nie outomaties die mees produktiewe een nie.
Te stadig skep knelpunte
As blaaie vir ure langer op rakke of karre moet bly as wat beplan is, benodig 'n fabriek meer stoorplek, meer werk-in-proses voorraad en meer produksieskeduleringsbuffer.
Vir maasrugsteun kan stadige uitharding die draai van die plaat, stapeling, vervoer of toegang tot die volgende bewerking vertraag.
Vir herstel voor poleer, kan die poleerlyn ledig bly of ekstra plaatbuffering vereis.
Te vinnig skep kwaliteitprobleme
'n Baie vinnige reaksie kan die bruikbare toepassingsvenster verminder voordat operateurs klaar is met die verspreiding van die materiaal.
Moontlike gevolge sluit in:
- ongelyke harsbedekking;
- onvolledige maasnatmaak;
- vlak krakepenetrasie;
- sigbare toepassingsgrense;
- hoër afval van epoksiegelering in houers;
- meer gereelde vermenging van klein noodgroepe; en
- inkonsekwente kwaliteit tussen die eerste en laaste gedeeltes van 'n blad.
Die korrekte teiken is prosessinchronisasie
Die ideale genesingsprofiel laat genoeg tyd toe om die toediening behoorlik te voltooi en ontwikkel dan hanteringssterkte vinnig genoeg om die volgende produksiestadium aan die gang te hou.
Dit beteken dat 'n fabriek epoksiekinetika moet pas by:
- plaat afmetings;
- aantal operateurs;
- handmatige versus outomatiese toepassing;
- vervoerbandspoed;
- vakuum-siklus duur;
- maas toedieningstyd;
- bufferkapasiteit;
- poleer skedule; en
- seisoenale temperatuurveranderinge.
Hoe uithardingstyd gaasrugsteun beïnvloed
Maasrug is veral sensitief vir die balans tussen vloei en genesing.
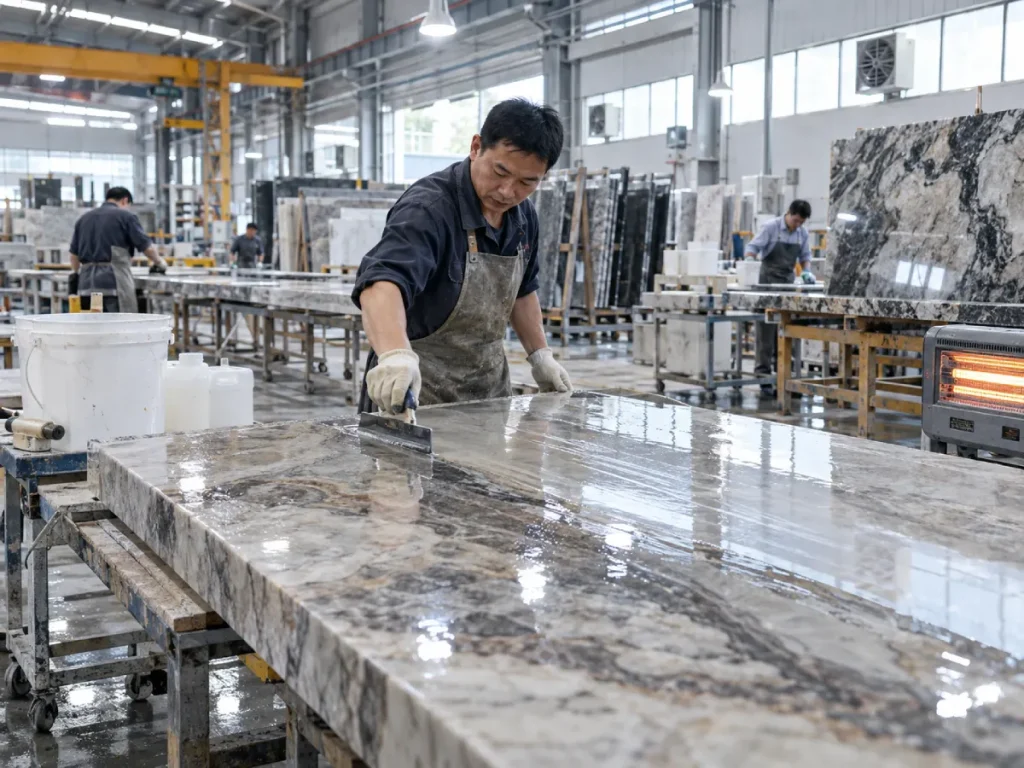
Die hars het genoeg oop tyd nodig om die versterkende gaas nat te maak en die klipoppervlak eenvormig te kontak. As dit te vinnig reageer, kan droë areas of onvolledige veselbevrugting bly. As dit te stadig reageer, beset blaaie die rugstasie langer en is moontlik nie gereed vir vervoer wanneer dit verwag word nie.
Winter gaas rug
In 'n koue werkswinkel kan die gebruik van 'n standaardformulering tot 'n klaarblyklik eindelose genesing lei.
Operateurs reageer soms deur die hoeveelheid verharder te verhoog, onbeheerde eksterne hitte toe te pas of die blad te vroeg te verskuif. Hierdie kortpaaie kan meer veranderlikheid skep as wat hulle oplos.
'n Beter oplossing is om chemie te gebruik wat ontwikkel is vir die werklike temperatuurreeks. Veropoxy se winter-graad 4090 / WBA25Q gaas-rugstelsel is spesifiek geposisioneer vir uitharding rondom 10°C.
Somer en verhitte lyn-gaas-rugsteun
By hoë temperatuur keer die uitdaging om.
Die hars kan aanvanklik maklik vloei, maar begin vinniger reageer as wat operateurs verwag. Groot gemengde hoeveelhede kan veral problematies word omdat eksotermiese hitte in die houer opbou.
Vir hierdie toestande, 'n beheerde hoë-temperatuur formulering soos Veropoxy's 4090 / BCO25Q-14 stelsel is ontwerp rondom verhoogde temperatuur produksie en drooglyn omgewings.
Hoe uithardingstyd Marmerskeurherstel en penetrasie beïnvloed
Marmerherstel stel 'n ander vereiste in. Die hars moet dikwels in krake of oppervlakdefekte vloei voordat die reaksie te ver vorder.
’n Stelsel wat vinnig genees maar halfpad deur die toediening penetrasievermoë verloor, kan interne defekte onbehandel laat.
In hoë-temperatuur marmer verwerking word dit veral belangrik omdat die klip self reeds warm kan wees.
Warm klimaat marmer herstel
Veropoxy's 5099 / B25Q-KG marmer herstel en kleur-verbetering stelsel word gepubliseer vir ongeveer 28–38°C toestande met 'n genesingsspesifikasie van ongeveer 80 minute.
Die belangrike punt is nie die getal "80" op sigself nie. Dit is dat die stelsel geformuleer is rondom 'n warm-temperatuur toediening waar die hars nog genoeg bruikbare vloei benodig vir kraakherstel en oppervlakbehandeling.
Baie warm marmerverwerking
Vir gekleurde marmer verwerk rondom 38–45°C, Veropoxy's 5089 / BCO25Q hoëpenetrasiestelsel is geposisioneer vir stabiele werkverrigting in baie warmer toestande.
Dit illustreer 'n belangrike koperles: 'n hoë werkswinkeltemperatuur beteken nie outomaties dat jy 'n uiters kort werksvenster moet aanvaar nie. ’n Behoorlik geformuleerde hoëtemperatuurstelsel kan ontwerp word om die reaksie te beheer in plaas daarvan om dit te laat weghardloop.
Hoe uithardingstyd vakuuminfusie beïnvloed
Vakuum-gesteunde klipbehandeling het weer 'n ander balans nodig.
Die hars moet lank genoeg beweeglik bly om deur porieë, krake en interne paaie te beweeg terwyl vakuumtoestande dit in die klip intrek.
As gelering te vroeg begin, kan indringdiepte ongelyk word. Die area naaste aan die harsbron kan voldoende materiaal ontvang terwyl meer verafgeleë sones onvoldoende behandel bly.
Dit is hoekom genesingsgedrag saam met viskositeit en vakuumsiklusduur geëvalueer moet word.
Veropoxy's Vakuum infusie oplossings fokus op harspenetrasie in klipmikroporieë en strukturele defekte, terwyl die maatskappy ook 'n toegewyde Lae-viskositeit epoksiehars vir klipvakuuminfusie.
Vir hierdie toepassing kan die keuse van 'n hars net omdat dit "vinnig genees" presies die verkeerde besluit wees.
Hoe om epoksieduurgedrag aan te pas by verskillende produksietoestande
| As jou produksiesituasie... | Prioritiseer … | Rede |
|---|---|---|
| Werkswinkel rondom 10°C | Lae-temperatuur uithardingsformulering | Standaardstelsels kan te viskeus word en te stadig krag ontwikkel |
| Werkswinkel bo 28°C | Beheerde hoë temperatuur reaktiwiteit | Verhoed dat die nuttige werkvenster te kort word |
| Marmer by 38–45°C | Hoë temperatuur penetrasie stelsel | Handhaaf nuttige vloei en beheerde genesing in warm klip-verwerkingstoestande |
| Groot blaaie met die hand toegepas | Langer bruikbare oop tyd | Operateurs het genoeg tyd nodig om materiaal konsekwent oor die hele blad te versprei |
| Outomatiese deurlopende lyn | Herhaalbare genesingsprofiel | Sikluskonsekwentheid is belangriker as maksimum spoed |
| Vakuum infusie | Lae viskositeit plus voldoende werktyd | Die hars moet beweeglik bly regdeur die infusiesiklus |
| Maas-rugsteun | Benattingstyd plus voorspelbare hanteringskuur | Maas moet geïmpregneer word voordat blaaie veilig verskuif kan word |
| Herstel onmiddellik voor polering | Betroubare poleergereedheid | Voortydige maal kan onvolledig geneesde herstelsones blootlê of beskadig |
Waarom epoksie soms te vinnig genees
Die werkswinkel is warmer as die proeftoestand
’n Hars wat goedgekeur is tydens lentetoetsing kan baie anders optree tydens piek somertemperature.
As aankoopkwalifikasie nooit hoëtemperatuurtoetsing insluit nie, kan die produksielyn die probleem eers ontdek nadat grootmaatmateriaal aangekom het.
Die gemengde bondel is te groot
Groot massas behou eksotermiese hitte en kan vinnig binne die menghouer versnel.
In plaas daarvan om een groot bondel te meng, kan produksie verskeie kleiner beheerde bondels benodig, afhangend van verskafferinstruksies en lynvereistes.
Die hars bly te lank in 'n diep houer
Selfs wanneer die totale bondelhoeveelheid redelik is, maak houergeometrie saak. 'n Diep, smal emmer behou reaksiehitte anders as 'n vlak skinkbord of dun laag.
Die klip is warmer as die lug
Blaaie wat uit 'n verhitte lyn kom, buite sonblootstelling of warm berging kan die plaaslike werktyd by die klip-hars-koppelvlak verkort.
Waarom epoksie soms te stadig genees
Die substraat en hars is te koud
Koue omgewingslug is slegs deel van die probleem. Harsdromme en klipblaaie wat oornag in 'n koue omgewing gestoor word, kan koud bly selfs nadat die werkswinkel opgewarm het.
Die formulering is buite die aanbevole temperatuurreeks
’n Hoëtemperatuur- of standaardverharder sal dalk eenvoudig nie praktiese uitharding by wintertemperature verskaf nie.
Die mengverhouding is verkeerd
Die byvoeging van ekstra verharder is nie 'n betroubare manier om 'n epoksie vinniger te laat genees nie.
Twee-komponent epoksie stelsels is geformuleer rondom spesifieke hars-tot-verharder verhoudings. Om weg te beweeg van daardie verhouding kan ongereageerde komponente, inkonsekwente hardheid, oppervlakkleefkrag, brosheid of swak langtermynprestasie laat.
Vermenging is onvolledig
Korrekte weeg help nie as die twee komponente nie deeglik gemeng word nie.
Ongemengde materiaal aan die kante of onderkant van 'n houer kan sag bly, selfs al lyk dit of die hoofbatch korrek genees.
Algemene epoksie-uithardingsfoute in klipfabrieke
Die keuse van epoksie slegs met die kortste genesingstyd
’n Korter siklus is aantreklik totdat dit penetrasie, benatting of toedieningskonsekwentheid verminder.
Produksiedoeltreffendheid moet gemeet word as aanvaarbare blaaie per skof, nie bloot minute wat op 'n TDS gedruk word nie.
Gestel een verharder werk die hele jaar ewe goed
'n Fabriek met 'n 10°C winter en 'n 35°C somer kan verskillende genesingstrategieë benodig.
Om een formulering oor alle seisoene te probeer afdwing, kan herhalende kwaliteit aanpassings skep.
Ignoreer kliptemperatuur
Lugtemperatuur kan 25°C wees terwyl klip wat uit winterberging buite kom, baie kouer is. Die omgekeerde is moontlik na verhitte droging.
Verander die A:B-verhouding om spoed te beheer
Dit is 'n ernstige prosesbeheerfout.
Indien genesingspoed nie geskik is nie, verander die formulering of goedgekeurde verharderstelsel—nie die gespesifiseerde stoïgiometriese verhouding sonder tegniese validering nie.
Toets klein monsters, maar produseer groot groepe
Laboratoriumbekertoetse is nuttig, maar eksotermiese gedrag verander met massa.
'n Produksieproef moet realistiese bondelgroottes, mengtoerusting, bladafmetings, lynspoed en toedieningsdikte gebruik.
Poleer sodra die oppervlak hard voel
Oppervlakaanraking alleen bewys nie dat die herstelsone voldoende bewerkingssterkte bereik het nie.
Die behoorlike aanvaardingskriterium moet gebaseer wees op werklike slyp-, poleer- of hanteringsproewe.
Hoe om epoksie-uithardingstyd te toets voor grootmaatbestelling
Stap 1: Teken realistiese fabriekstemperature op
Moenie by 'n arbitrêre laboratoriumkamertemperatuur toets as die fabriek normaalweg baie kouer of warmer werk nie.
Rekord:
- oggend werkswinkel temperatuur;
- middag piek temperatuur;
- winter lae temperatuur;
- somer hoë temperatuur;
- klip oppervlak temperatuur; en
- hars komponent temperatuur.
Stap 2: Gebruik die gespesifiseerde mengverhouding
Meet hars en verharder akkuraat volgens die metode wat in die TDS vermeld word.
Stap 3: Teken potgedrag aan
Let op die gemengde hars in die produksiehouer.
Teken aan wanneer temperatuur begin styg, wanneer die viskositeit merkbaar toeneem en wanneer die bondel ongeskik raak vir normale gebruik.
Stap 4: Meet nuttige toedieningstyd op regte klip
Vir kraakherstel, teken aan wanneer penetrasie onvoldoende word.
Vir maasrugsteun, teken aan hoe lank die hars maklik bly om te versprei en die vesels heeltemal nat te maak.
Vir vakuuminfusie, teken aan of nuttige vloei beskikbaar bly deur die volledige vakuumsiklus.
Stap 5: Bepaal hanteringsgereedheid
Moenie bloot die verskaffer se gepubliseerde tyd in jou SOP kopieer nie.
Toets wanneer jou eie blaaie veilig geskuif, gestapel of oorgeplaas kan word sonder om die vasgemaakte of herstelde area te versteur.
Stap 6: Toets poleer- of masjineringsgereedheid
Begin die plaat deur die regte afwerkingsproses.
Kyk vir:
- sagte hars uittrek;
- smeer;
- speldegate;
- kraak heropening;
- oppervlak depressie;
- oneweredige glans; en
- sigbare herstelgrense.
Stap 7: Herhaal by beide seisoenale uiterstes
’n Produk wat slegs by 23–25°C getoets word, kan jou baie min vertel van Januarie- of Augustus-produksie.
Indien die fabriek groot seisoenale variasie ervaar, herhaal proewe onder verteenwoordigende koue en warm toestande voordat jaarlikse toevoer goedgekeur word.
Stone Factory Cure-Time Qualification Kontrolelys
| Kontroleer | Wat om op te teken | Hoekom dit saak maak |
|---|---|---|
| Omgewingstemperatuur | Werklike werkswinkel temperatuur tydens toets | Verskaf konteks vir alle genesingstydmetings |
| Klip temperatuur | Oppervlaktemperatuur voor toediening | Die blad kan aansienlik van kamertemperatuur verskil |
| A:B verhouding | Werklike geweegde verhouding | Voorkom genesingsvariasie wat veroorsaak word deur doseringsfoute |
| Batch grootte | Totale gemengde massa | Groter massas kan meer eksotermiese hitte ontwikkel |
| Houer tipe | Diepte en meetkunde | Beïnvloed hittebehoud en praktiese potlewe |
| Nuttige werktyd | Minute van aanvaarbare verspreiding of penetrasie | Meer prakties as gel tyd alleen |
| Hanteer tyd | Tyd totdat die blad veilig kan beweeg | Bepaal werklike lyndeurset |
| Poleergereedheid | Tyd tot suksesvolle afwerking | Voorkom voortydige bewerkingsdefekte |
| Finale verskyning | Glans, kleur, krake en oppervlakdefekte | Bevestig genesingspoed het nie kwaliteit opgeoffer nie |
| Seisoenale herhaalbaarheid | Resultate onder koue en warm toestande | Verminder produksieverrassings na grootmaataankoop |
Aanbeveling: Kies 'n genesingsprofiel, nie net 'n genesingstydnommer nie
Die beste epoksie vir 'n klipfabriek is nie noodwendig die een wat 'n arbitrêre genesingsmylpaal die vinnigste bereik nie.
Die beter stelsel is die een wat operateurs genoeg tyd gee om die proses korrek uit te voer en dan hanterings- en afwerkingsterkte teen 'n voorspelbare tempo ontwikkel.
As die werkswinkel koud is, gebruik 'n formulering wat ontwerp is om betroubaar in die koue te reageer in plaas daarvan om die mengverhouding te verander of uiters lang wagtye te aanvaar.
As die werkswinkel warm is, kies beheerde hoë-temperatuur-chemie wat genoeg nuttige werktyd bewaar vir penetrasie, verspreiding, gaasnatmaak of vakuumbehandeling.
As die proses 'n deurlopende produksielyn behels, evalueer herhaalbaarheid van bondel tot bondel en skuif na verskuiwing eerder as om op een suksesvolle monster te fokus.
As jou toediening vakuuminfusie is, prioritiseer nuttige vloeiduur bo 'n opskrif "vinnige genesing."
En as 'n verskaffer een uithardingstydnommer verskaf sonder om die toetstemperatuur of genesingstadium te definieer, vra vir verduideliking voordat die produk met 'n ander stelsel vergelyk word.
Gereelde vrae oor epoksieharsuithardingstyd
1. Hoe lank neem epoksiehars om te genees?
Daar is geen universele epoksie-uithardingstyd nie. Die antwoord hang af van die hars-verharder-formulering, temperatuur, bondelgrootte, toedieningsdikte, substraattemperatuur en wat "gehard" vir die proses beteken. Potlewe, hanteringskuur, poleergereedheid en volle genesing kan alles op verskillende tye voorkom.
2. Genees epoksie vinniger by hoër temperature?
Oor die algemeen, ja. Binne 'n toepaslike formuleringsreeks versnel warmer toestande die chemiese reaksie tussen hars en verharder. Dit verkort egter ook werkstyd en kan eksotermiese hitte verhoog. Industriële klip verwerkers moet formulerings gebruik wat ontwerp is vir hul werklike temperatuur eerder as om bloot te probeer om 'n standaard epoksie warmer te maak.
3. Kan epoksie behoorlik uithard by 10°C?
Sommige epoksiestelsels kan, maar die formulering moet ontwerp of bekragtig word vir lae-temperatuur gebruik. Veropoxy, byvoorbeeld, bied 'n 4090 / WBA25Q gaas-rugstelsel wat spesifiek geposisioneer is vir ongeveer 10°C winterproduksie. 'n Konvensionele kamertemperatuurstelsel moet nie outomaties aanvaar word om op dieselfde manier te werk nie.
4. Waarom word epoksie soms warm in die mengemmer?
Epoksiedharding is eksotermies, wat beteken dat die chemiese reaksie hitte vrystel. ’n Groter of dieper massa kan meer hitte behou, wat die reaksie versnel en nog meer hitte genereer. Dit is hoekom die potlewe in 'n houer korter kan wees as die bruikbare tyd van dieselfde hars wat as 'n dun film versprei is.
5. Moet ek meer verharder byvoeg as epoksie te stadig uithard?
Nee. Moenie die gespesifiseerde hars-tot-harder-verhouding verander bloot om uitharding te versnel nie. Verkeerde verhoudings kan onvolledige genesing, klewerigheid, brosheid, inkonsekwente hardheid of swak langtermynprestasie veroorsaak. As uithardingsspoed nie geskik is nie, gebruik 'n formulering of goedgekeurde verharder wat ontwerp is vir die vereiste temperatuur en produksiesiklus.
Hoe om epoksie-uithardingstyd by regte klipproduksie te pas
Epoksiedhardingstyd moet as 'n produksievenster hanteer word, nie as een geïsoleerde getal nie. Die korrekte stelsel moet genoeg vloeistof-werktyd vir toediening, genoeg beheerde reaksie vir voorspelbare hantering, en voldoende genesing verskaf voor polering, sny, vervoer of verdere verwerking. Temperatuur verander elke deel van daardie reeks.
Begin met die regte fabriekstemperatuur
Daar kan nie outomaties verwag word dat 'n produk wat by 25°C gekwalifiseer is, dieselfde optree by 10°C of 40°C nie. Teken omgewingstemperatuur, kliptemperatuur, harstemperatuur, bondelgrootte en werklike produksiesiklus aan voordat die verharder of epoksiestelsel gekies word.
Vinniger genesing is nie altyd hoër produktiwiteit nie
'n Baie vinnige stelsel kan wagtyd verminder, maar ook penetrasie-, maasnatmaak-, verspreiding- of vakuum-infusietyd verkort. Die vinnigste epoksie word 'n swak produksiekeuse wanneer operateurs nie die toediening konsekwent kan voltooi voordat die hars begin gel nie.
Pas die uithardingstelsel by die proses
Koue winter werkswinkel:
gebruik 'n lae-temperatuur-formulering wat ontwerp is om sterkte betroubaar te bou in plaas daarvan om 'n standaardstelsel buite sy werkbereik te dwing.
Warm somer werkswinkel:
gebruik beheerde hoë-temperatuur chemie wat genoeg werktyd bewaar vir volledige toediening.
Maas agterkant:
balanseer veselbenattingstyd met voorspelbare hanteringssterkte sodat blaaie deur die lyn kan beweeg sonder om die versterkingslaag te ontwrig.
Vakuum infusie:
prioritiseer nuttige vloeiduur en penetrasietyd voordat gelering begin.
Marmer herstel voor poleer:
bekragtig poleergereedheid eerder as om net op 'n generiese genesingstydsyfer te vertrou.
Wat moet kopers tussen verskaffers vergelyk?
Vergelyk die aanbevole temperatuurreeks, lewensduurtoetstoestand, werktyd, hanteringstyd, uithardingsdefinisie, A:B-verhouding, bondelgrootte-sensitiwiteit, viskositeitsverandering tydens toediening en werklike plaatwerkverrigting. Twee produkte wat albei beskryf word as "60-minute genesing" kan baie anders optree as een nommer na hanteringskrag verwys en die ander verwys na 'n ander genesingsmylpaal.
Waarheen beweeg klip-epoksieverwerking?
Professionele klipfabrieke beweeg toenemend na temperatuurspesifieke en prosesspesifieke formulerings eerder as om een universele epoksie deur die jaar te probeer gebruik. Wintergaas-rugsteun, hoë-temperatuur-drooglyne, warmklimaat-marmerherstel, vakuum-infusie en dieppenetrasie-verwerking trek elkeen voordeel uit 'n uithardingsprofiel wat ontwerp is rondom die werklike produksie-omgewing.
Praktiese aanbeveling
If curing is too slow in winter, choose low-temperature chemistry rather than changing the mixing ratio. If working time becomes too short in summer, use a high-temperature system with controlled reactivity. If the process requires deep penetration or vacuum infusion, protect the useful liquid window before chasing a faster cure. If the line depends on rapid handling or polishing, validate those exact milestones on real slabs. The best cure time is the one that keeps application quality and production rhythm in balance.
Need an Epoxy Cure Profile That Matches Your Production Temperature?
Stone type, workshop temperature, slab temperature, application method, batch size, working time, and the next production step all affect the curing system you should use. Before bulk ordering, test the epoxy under the coldest and hottest conditions your factory is likely to experience and verify both application time and handling or polishing readiness on real slabs.
Verken Veropoxy Stone Epoxy Systems
Verwysings
- WEST SYSTEM Tegniese Personeel.
WEST SYSTEM User Manual & Product Guide: Controlling Cure Time.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Manual, 2020. - WEST SYSTEM Tegniese Personeel.
Epoxy Chemistry Basics.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Tegniese Hulpbronne. - WEST SYSTEM Tegniese Personeel.
105 System Selection Guide: Hardener Cure Speed and Epoxy Temperature.
Gougeon Brothers, Inc.
WEST SYSTEM Product Selection & Technical Guide. - Internasionale Organisasie vir Standaardisasie.
ISO 11357-5:2025 — Plastics — Differential Scanning Calorimetry (DSC) — Part 5: Determination of Characteristic Reaction-Curve Temperatures and Times, Enthalpy of Reaction and Degree of Conversion.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Sergey Vyazovkin and Nicolas Sbirrazzuoli.
Mechanism and Kinetics of Epoxy–Amine Cure Studied by Differential Scanning Calorimetry.
University of Toledo and University of Nice-Sophia Antipolis.
Macromolecules, Vol. 29, No. 6, 1996, pp. 1867–1873. - Zhipeng Ran, Xiaobing Liu, Xiaolian Jiang, Yeping Wu, and Hong Liao.
Study on Curing Kinetics of Epoxy-Amine to Reduce Temperature Caused by the Exothermic Reaction.
Institute of Chemical Materials, China Academy of Engineering Physics.
Thermochimica Acta, Vol. 692, 2020, Article 178735. - Evrykleia Karagiannidou, Dimitris S. Achilias, and Irini D. Sideridou.
Cure Kinetics of Epoxy–Amine Resins Used in the Restoration of Works of Art from Glass or Ceramic.
Aristotle University of Thessaloniki.
European Polymer Journal, Vol. 42, No. 12, 2006, pp. 3311–3323. - Oleg I. Loban, Yulia V. Olikhova, Irina Yu. Gorbunova, and Natalya V. Kostromina.
Curing Rheokinetics of Epoxy-Amine Composition.
Materials and Polymer Research Authors.
Thermochimica Acta, Vol. 740, 2024, Article 179825.